
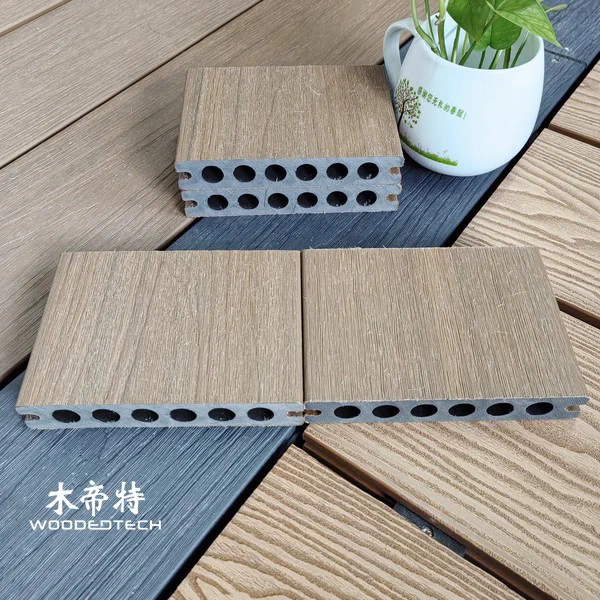
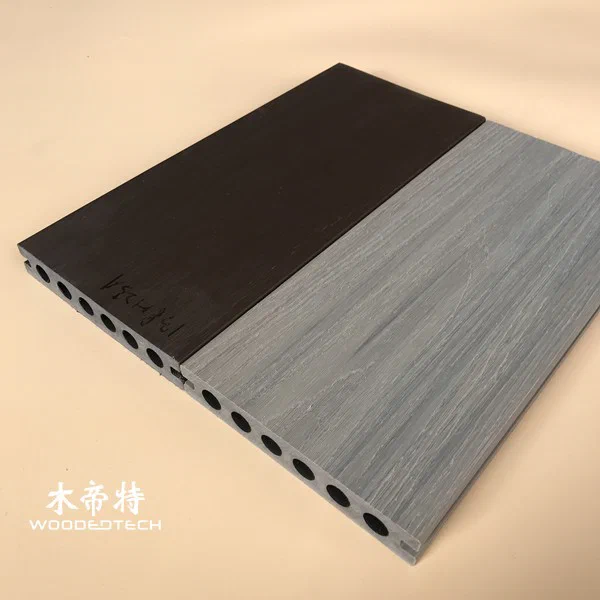
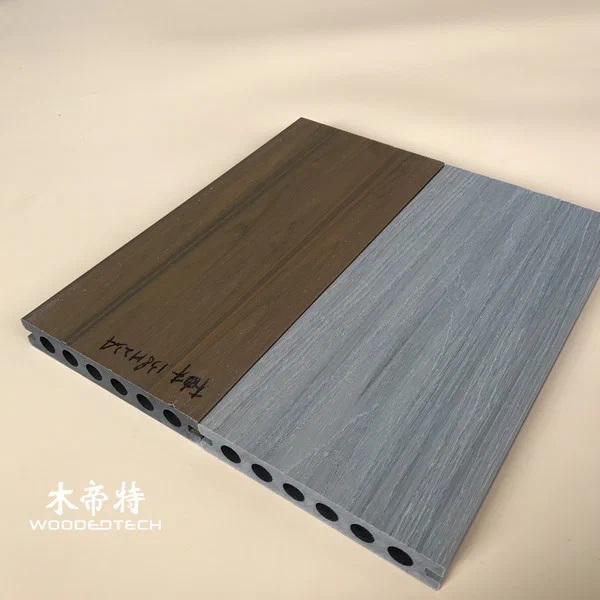
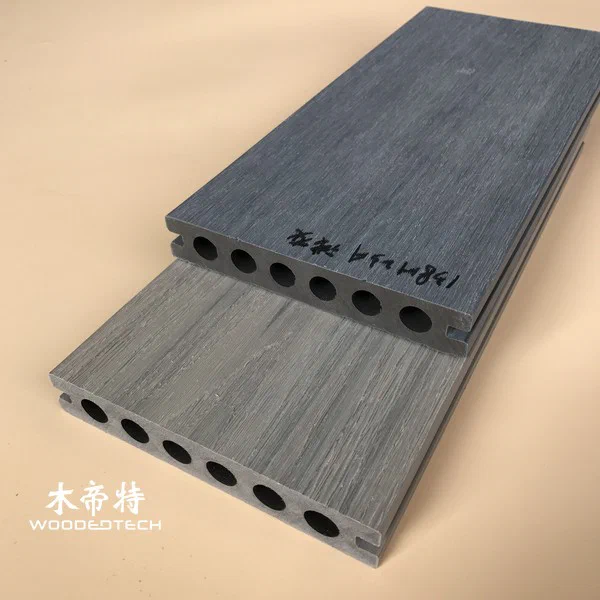
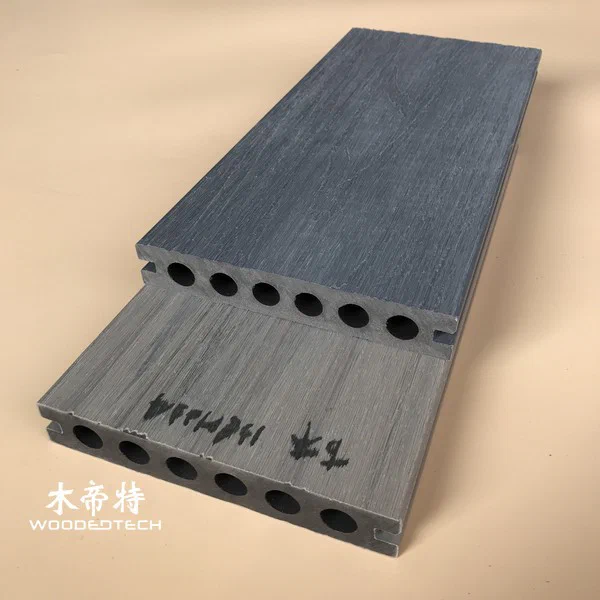
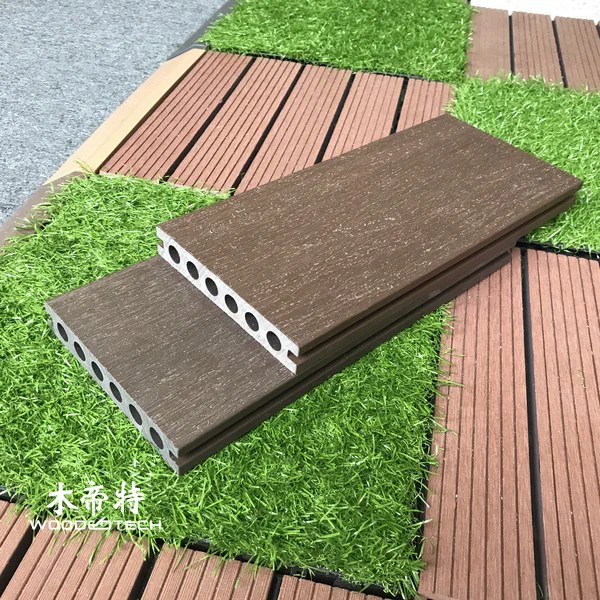
GD13823 双面平面式外挤 WPC 装饰,采用圆底空结构,广受欢迎,宽度和厚度
了解GD13823双面平面联合加装WPC装饰生产背后的综合工艺。
| 付款 | 提前T/T。定制订单:T/T,预付费50%,装货前余额50%。 |
|---|---|
| 交易条款 | FOB、CIF、EXW 等 |
| 样品 | <30厘米:免费样品。>30厘米:样品订单(待下单时可扣除样品费用)。 |
| 长度 | 对于20GP容器,最大长度为5.8米(最长);大部分为2.2/2.4/2.9/3.0/4.0/4.0米(推荐)或定制化。 |
室外WPC挤压工艺涉及多个关键步骤,可打造高品质产品,例如GD13823双面平面联合挤出WPC装饰。这款装饰具有广受欢迎的宽度和厚度,结构为圆形,既美观又具有结构完整性。
#材料混合
挤出工艺的第一步是材料混合。木塑复合材料(WPC)通常由木粉、塑料树脂和添加剂混合而成。材料经过仔细称重,并结合在大容量搅拌机中,以确保均匀的混合物。这一步骤至关重要,因为混合物的质量直接影响最终产品的强度和耐用性。常见的添加剂可能包括紫外线稳定剂、色素和阻燃剂,以增强性能特性。
颗粒化
材料混合后,下一阶段就开始进行颗粒化。均匀的混合物被放入一个颗粒中,将混合物压缩成小颗粒。此过程不仅有助于高效物料处理,还能确保向挤出机持续进料。颗粒的尺寸和形状可能因挤压线的具体要求而有所不同,且应采用均匀性,以防止挤出工艺发生任何变化。
挤出温度控制
挤压过程中的温度控制对于实现WPC设计的理想性能至关重要。挤出机配备有加热器和温度传感器,可在整个桶内保持精确的温度设置并进行模具处理。通常情况下,温度根据甲板的具体配方和期望的特性,保持在160°C至220°C之间。保持合适的温度可确保混合物均匀融化,从而顺滑地流过模具。
模具设计
模具设计在塑造最终产品方面发挥着重要作用。对于GD13823设计,该模具经过设计,可形成双面平面,并采用圆形空心结构。这种设计不仅提升了美观性,还降低了材料使用率,同时保持了结构强度。模具必须采用耐用材料制成,以承受挤压工艺的压力,并采用精密加工,确保边缘清洁,厚度均匀。
冷却校准
WPC材料排出模具后,必须快速冷却以凝固形状。冷却校准包括将挤出的产品通过水浴或空气冷却系统。对冷却速率进行严格监控,以防止翘曲,并确保甲板保持其预期尺寸。适当的冷却对于达到所需的机械性能至关重要,例如抗拉强度和抗冲击性。
表面处理
表面处理是完成产品包装前的最后步骤。对于GD13823涂层,表面处理方法可包括纹理处理,以增强防滑性能,或采用保护涂层以增强紫外线耐药性。这些治疗不仅能提高产品的耐用性,还能提升其视觉吸引力。治疗可根据客户偏好或甲板上的具体环境条件进行定制。
常见的生产问题
尽管技术先进,但在WPC挤压过程中仍可能出现一些挑战。一些常见问题包括:
- 颗粒尺寸不一致会导致进料问题。
- 温度波动导致流量不良和表面缺陷。
- 模具磨损导致尺寸不准确。
- 冷却不足,导致翘曲或变形。
- 处理不当导致的表面缺陷。
通过主动解决这些问题,制造商可以提升GD13823等户外WPC装饰产品的质量和性能。
相关产品


相关文章
Get a Free Quote
Interested in GD13823 双面平面式外挤 WPC 装饰,采用圆底空结构,广受欢迎,宽度和厚度? Fill in the form and we will reply within 24 hours.