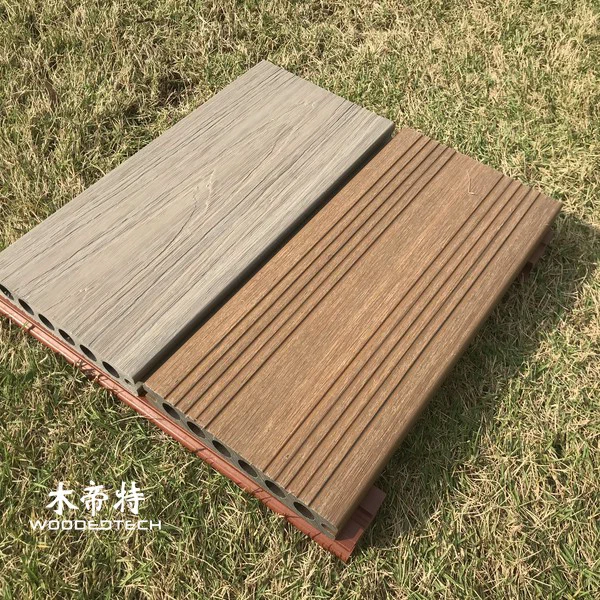
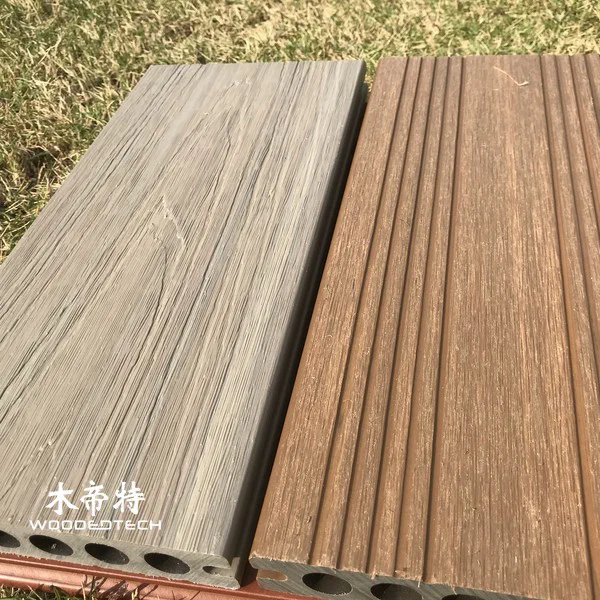
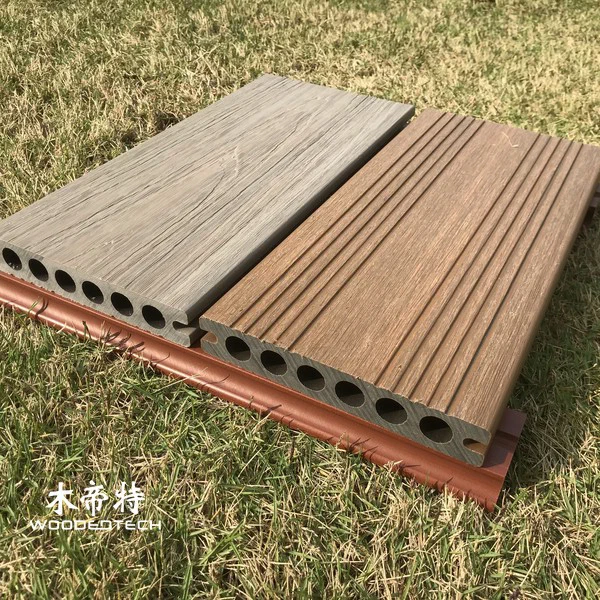
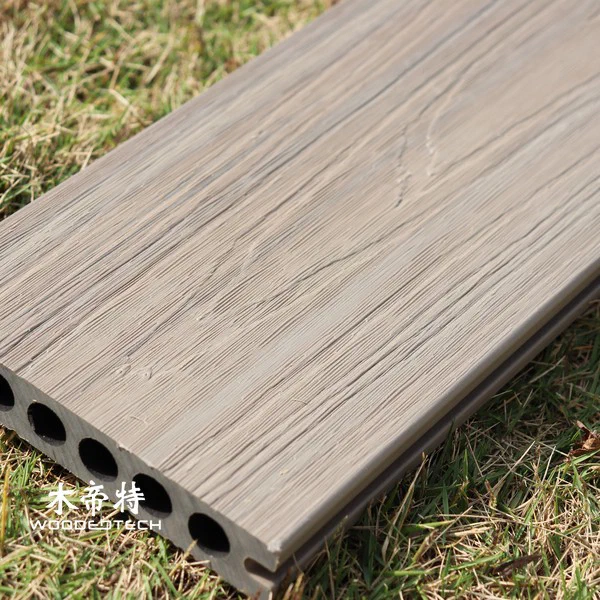
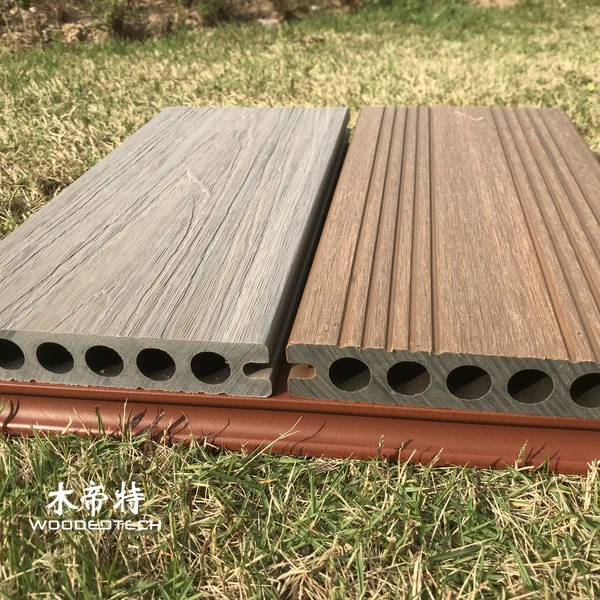
GD13823-3 第二代CO挤出木塑复合材料,具有高品质稳定性能,适用于优质户外应用
了解通过混合、挤压、冷却校准和表面处理工艺如何生产高端联合挤出的WPC产品。
| 付款 | 提前T/T。定制订单:T/T,预付费50%,装货前余额50%。 |
|---|---|
| 交易条款 | FOB、CIF、EXW 等 |
| 样品 | <30厘米:免费样品。>30厘米:样品订单(待下单时可扣除样品费用)。 |
| 长度 | 对于20GP容器,最大长度为5.8米(最长);大部分为2.2/2.4/2.9/3.0/4.0/4.0米(推荐)或定制化。 |
GD13823-3 第二代挤出木塑复合材料专为高端户外应用而设计,适用于需要长期稳定性、耐候性和精细化外观的应用。完整的WPC挤出工艺结合了材料工程、精密制造和先进表面技术,以稳定的性能生产耐用的甲板和外墙产品。
#材料制备与颗粒物
生产过程从精心挑选和制备原材料开始,包括木纤维、再生聚合物、添加剂、色素和性能修饰剂。木材部件经过干燥以控制水分含量,同时对聚合物材料进行过滤和测试,以确保加工过程稳定。
高速混合时,所有成分均均匀混合。结合剂可改善木纤维与塑料之间的粘合,同时稳定剂可增强抗紫外线、防潮和温度变化的性能。将混合化合物结晶为均匀的WPC颗粒,形成用于挤出生产的稳定原料。
挤出温度控制与模具设计
颗粒化材料进入挤出生产线,其中精确的温度控制至关重要。不同的加热区会逐渐融化并使材料变塑,同时防止过热,从而损坏木纤维。典型的温度设置根据聚合物类型、配方设计和生产速度进行仔细调节。
对于第二代联合挤出的WPC产品,挤出系统通常包括核心层和保护性外层。模具设计可控制型材形状、厚度和层粘接质量。设计精良的共致挤出模具可确保物料流动顺畅,平衡压力分布,并强粘附于内部复合结构与外层保护性皮肤之间。
冷却校准和表面处理
离开模具后,热的WPC型材穿过真空校准台和冷却系统。校准设备保持精确的尺寸、直度和表面质量,同时冷却水会逐渐降低剖面温度。
表面处理可改善外观和功能性能。根据客户需求,工艺可能包括压印、刷子、打磨、色彩整理或防护涂层。在高端户外应用中,共挤表面层可增强防污、褪色、划痕和吸湿作用。
常见的生产问题与解决方案
WPC挤压需要严格的工艺控制,以避免质量问题。常见问题包括挤压不均匀、表面裂纹、层粘结不良、颜色变化以及型材变形。
- 不均匀的喂料可能导致密度和尺寸不一致。
- 温度设置不正确可能导致表面粗糙或机械强度较弱。
- 模具设计不良可能导致压力失衡和轮廓失真。
- 冷却控制不足可能导致弯曲或收缩问题。
定期设备维护、精确的配方管理以及实时生产监控有助于保持稳定的质量。对于第二代联合挤出的WPC产品,先进的挤出技术可确保在严苛的户外环境中实现可靠性能,包括甲板、覆层和建筑应用。
常见问题
Q: 第二代联合挤压的WPC与传统WPC有何不同? A: 第二代联合挤出WPC采用保护性外层,可改善对污渍的耐受性,在保持木材自然外观的同时,对污渍、擦伤和天气暴露的抵抗力。
Q: 为何温度控制在WPC挤压中很重要? A: 精确的温度控制可防止材料降解,提高粘接质量,并确保在连续生产过程中实现稳定的型材尺寸。
Q: 适用于联合挤出的 WPC 产品有哪些应用? A: 广泛用于户外装饰、墙面覆层、围栏以及其他需要耐用性和低维护性的外部建筑应用。
相关产品


相关文章
Get a Free Quote
Interested in GD13823-3 第二代CO挤出木塑复合材料,具有高品质稳定性能,适用于优质户外应用? Fill in the form and we will reply within 24 hours.