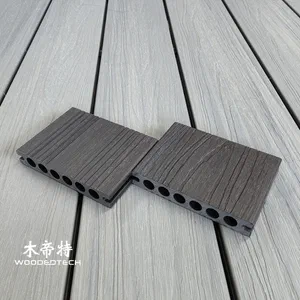
2023年通过复合面板舌和沟槽解决方案实现效率最大化
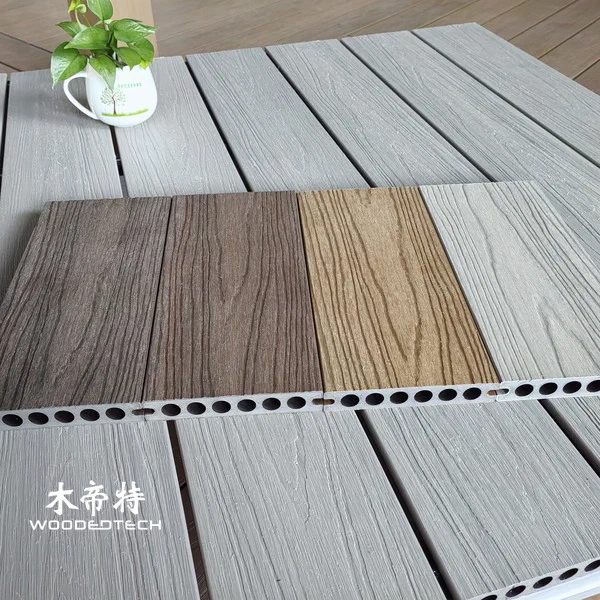
室外WPC挤压工艺是一种复杂而精确的操作,结合了各种材料和技术,可生产出耐用且美观的复合甲板解决方案。本文深入探讨WPC挤出工艺的重要阶段,包括材料混合、造粒、挤出温度控制、模具设计、冷却校准、表面处理以及常见的生产挑战。
#材料混合
WPC挤出工艺的第一步是将木粉、聚乙烯或聚丙烯等热塑性塑料混合,以及添加剂混合。这些材料的比例至关重要;通常,混合物由60-70%的木纤维和30%至40%的塑料组成。还包括着色剂、紫外线稳定剂和润滑剂等添加剂,以提升性能和外观。混合必须彻底完成,以确保材料均匀分散,从而产生一致的最终产品。
颗粒化
材料混合后,下一阶段就开始产生颗粒。将混合混合物放入一个颗粒中,使混合物加热并压缩成小颗粒。这一步骤对于为挤出过程准备材料至关重要,确保其能够高效加工和处理。正确的颗粒尺寸和密度对于在挤压过程中保持流动特性至关重要。
挤出温度控制
挤压过程中的温度控制对于实现WPC产品所需的性能至关重要。必须在挤出机的各个区域对温度设置进行仔细监测和调整,以确保材料在不降解的情况下达到熔融状态。典型的挤出温度范围为160°C至220°C,具体取决于具体配方和期望的末端性能。持续的温度管理有助于保持产品的质量和完整性。
模具设计

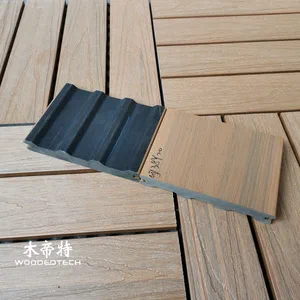
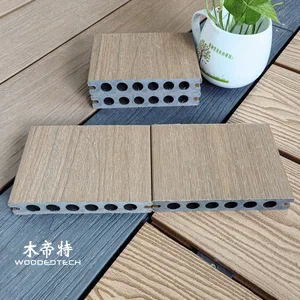
模具设计在确定WPC产品最终形状和表面表面处理方面起着重要作用。设计精良的模具可确保精确的尺寸,并可适应舌部和沟槽型材等功能,用于联锁式甲板。模具还必须考虑材料冷却时发生的收缩。此外,在模具中加入冷却通道等功能可以提高冷却过程的效率。
冷却校准
挤压后,WPC产品必须经过冷却以固化其形状。这种冷却校准通常使用水浴或空气冷却系统来实现。有效冷却对于防止翘曲和确保尺寸稳定性至关重要。必须控制冷却速率,以避免导致最终产品出现缺陷的内部应力。
表面处理
表面处理可增强WPC装饰的美观特性和性能。常见的治疗方法包括浮雕,它提供质地并增强防滑性能,以及各种能增强紫外线耐药性和保色性的涂层。表面处理工艺可集成到挤出生产线中,实现从挤压到精加工的无缝过渡。
常见的生产问题
尽管WPC挤出技术技术先进,但可能会出现一些常见的生产挑战:
- 不一致的材料混合可能导致产品质量的变化。
- 温度控制不当可能导致材料发生烧伤或熔化不全。
- 霉菌磨损会影响挤出产品的尺寸精度。
- 制冷问题可能导致翘曲或尺寸变化。
- 表面缺陷(如划痕或不均匀的饰面)可能在未正确处理的情况下发生。
应对这些挑战需要在整个生产过程中持续进行监控和调整,以及定期维护机械和模具。
通过了解和优化户外WPC挤出工艺的每个步骤,制造商能够生产出满足市场不断变化的需求的高品质复合甲板解决方案,特别是在语言和沟槽应用中。技术与最佳实践的融合确保了生产的效率和一致性。