聚合物基质复合材料制造技术(PMC):指南
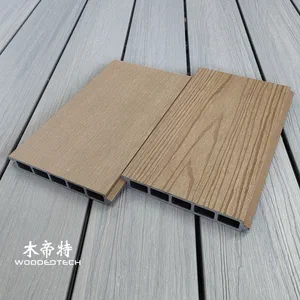
聚合物基体复合材料(PMC)是通过将聚合物树脂与增强材料结合而成的工程材料,以达到特定的强度、耐久性和性能特性。在户外WPC制造中,挤出工艺在为甲板、墙面覆层、围栏和其他外部应用提供稳定的型材方面发挥着核心作用。了解每个生产阶段有助于制造商提高产品质量,减少浪费,并保持稳定的供应链性能。
了解聚合物基质复合材料制造
聚合物基质复合材料将聚合物基质与木纤维、矿物填充剂或合成纤维等增强材料相结合。木塑复合材料(WPC)是一个常见的例子,通常使用HDPE、PVC或PP等热塑性塑料与木粉和功能性添加剂结合制成。
聚合物基质将增强材料粘合在一起,而填充物则会影响刚性、尺寸稳定性、质地和成本。耦合剂、润滑剂、抗氧化剂和紫外线稳定剂等添加剂有助于改善加工和户外性能。
对于户外WPC产品,配方必须平衡以下几个因素:
- 机械强度和抗冲击性
- 耐湿性和尺寸稳定性
- 抗紫外线和保色
- 处理流动性和挤出稳定性
- 表面外观和长期耐用性
稳定的配方是可靠生产的起点。
#材料混合与颗粒物
首个生产阶段包括制备和混合原材料。木粉在混合前必须具有可控的粒度和水分含量。过量的水分会导致挤压过程中出现气泡、表面缺陷和粘结弱。
制造商通常使用高速热搅拌机,以均匀地分配聚合物、木纤维和添加剂。必须控制温度和混合时间,以防止过早降解,同时确保充分分散。
热搅拌后,物料可进入冷却式搅拌机,以降低温度并防止团块。根据生产线和配方的不同,制造商在挤出前可直接使用粉末进料或进行颗粒化。
颗粒物化将混合物转化为均匀的颗粒,使物料在生产过程中更加稳定,并提高其均匀性。然而,必须严格控制造粒过程,以避免过度的热暴露、分散性差或吸湿。
挤出温度控制
挤出是户外WPC制造的核心工序。预制的化合物进入单螺杆或双螺杆挤出机,其中热切和机械剪切使聚合物软化,并将木纤维分布在熔体中。
温度设置取决于聚合物类型、配方、螺杆配置和产品设计。每个加热区都需要独立控制,以维持物料流动的稳定。
典型的处理考虑因素包括:
- 喂食区:保持物料均匀,不进行过早软化。
- 压缩区:促进熔化和均匀材料混合。
- 计量区:保持恒定的熔体压力和输出。
- 模区:保持材料足够流畅,以达到准确的轮廓分布。
温度过高可能导致木纤维降解、变色、异味难闻,并降低机械性能。温度过低可能导致塑化不良、挤出压力高、表面粗糙且输出不稳定。
经验丰富的挤出工程师可共同监测熔融温度、螺杆速度、电机负荷、压力和生产速度,而不依赖加热区设置。
模具设计与轮廓形成
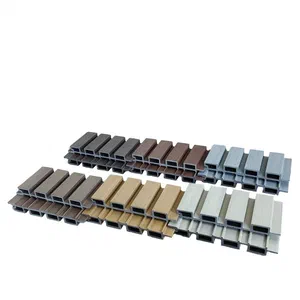
挤压模具决定了WPC产品最终的截面形状和尺寸精度。对于甲板板、墙板和空心型,模具设计必须考虑物料流动、壁厚、内部腔体以及冷却性能。
设计精良的模具可在整个型材上提供均衡的材料分布。流动不均匀会导致壁厚、内部应力、表面缺陷和尺寸变化的差异。
重要的模具设计因素包括:

- 模通道几何和抗流量
- 在空心和固态路段之间熔化分布
- 壁厚一致性
- 通风和压力控制
- 与所选的WPC配方兼容
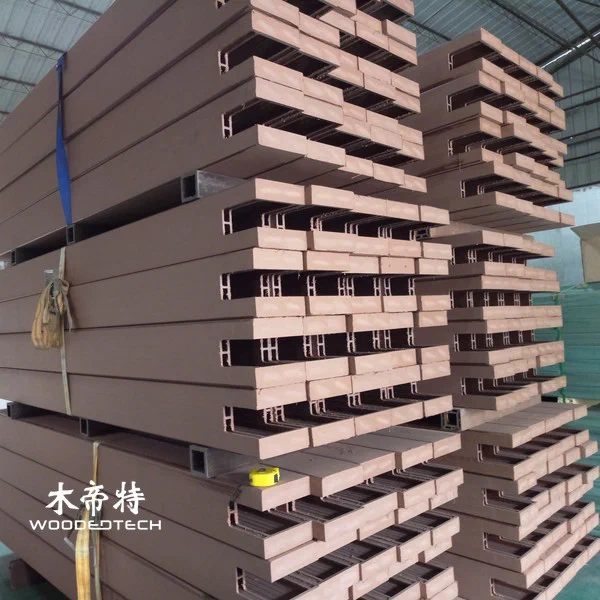
对于空心板,内部支撑结构和腔体排列必须提供足够的刚性,且不会不必要地增加材料消耗。
模具校准同样重要。制造商在批准大规模生产前应进行试运行、检查型材尺寸并调整模具设置。
冷却校准与尺寸稳定性
离开模具后,热的WPC型材进入校准和冷却系统。真空校准有助于保持所需的形状和尺寸,而可控水冷则降低材料温度并稳定轮廓。
冷却速度必须与挤出输出相匹配。如果冷却速度过快,内部应力可能会加剧,增加发生翘曲、开裂或不均匀收缩的风险。冷却不足可能导致拉扯、切割和堆叠时变形。
工程师应特别注意:
- 真空压力和校准精度
- 冷却水温和循环
- 超速与同步
- 轮廓直度和壁厚 冷却后收缩
稳定的冷却校准对于长户外WPC板尤为重要,因为即使微小的尺寸差异也会影响安装和关节对齐。
表面处理与产品精加工
表面处理使WPC产品具有最终外观,并能够提升功能性能。常见的精加工技术包括打磨、刷子、压印、打磨和共挤出。
机械刷子能营造出更自然的木质,而浮雕则能产生装饰性的纹状。这些过程必须与轮廓的移动同步,以避免不一致的模式或表面损坏。
联合挤出技术在WPC核心周围增加了一层保护性聚合物层。这种外层可根据防晒材料和配方,提高抗污性、湿气、紫外线照射和表面磨损的能力。
表面处理后,产品需要进行切割、尺寸检查、外观检查和包装。保护性包装在储存和运输过程中非常重要,可防止划痕、污染和变形。
常见的生产问题与质量控制
即使设备齐全的WPC工厂,也可能因原材料变化、加工参数不正确或设备磨损而出现生产问题。
常见问题包括:
- 表面气泡:常与原材料水分过多或通风不足有关。
- 粗糙表面:可由塑化不良、润滑不适宜或熔体流动不稳定引起。
- 轮廓翘曲:通常与不均衡的冷却、内部应力或运输速度不一致有关。
- 颜色变化:可能由添加剂分散度不一致、原材料差异或热降解引起。
- 机械强度低:可能表明纤维聚合物粘合不良、配方不正确或加工不足。
- 尺寸不一致:通常是由于挤出压力不稳定、校准设备磨损或拉动速度不正确造成的。
可靠的检测系统应包括尺寸测量、密度检测、吸水测试、抗冲击性评估、弯弯强度测试和外观检测。户外产品还应经过适当的紫外线和风化评估。
制造商应按批次记录生产参数和检验结果。这使得在大订单中更容易识别反复出现的缺陷、追踪原材料变化,并保持产品质量的一致性。
对于国际买家而言,了解制造流程为评估WPC供应商提供了切实可行的基础。一家功能强大的工厂应展示对原材料制备、挤出技术、模具校准、表面精加工和最终检验的控制。这些生产能力直接影响产品的一致性、交付可靠性以及户外木塑复合材料产品的长期性能。