
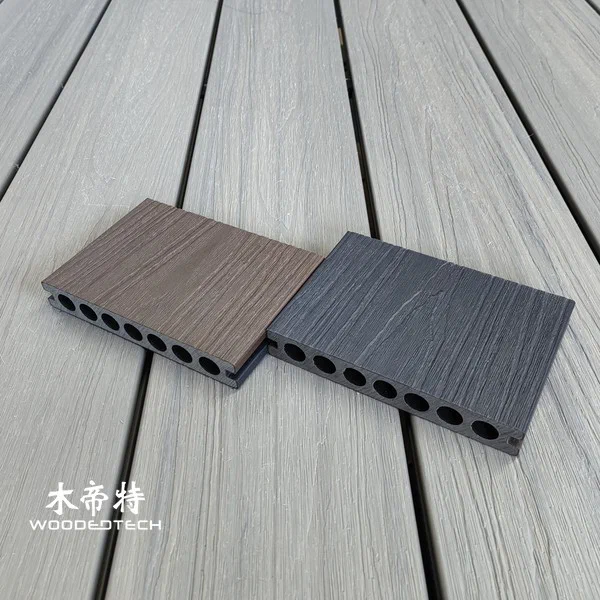
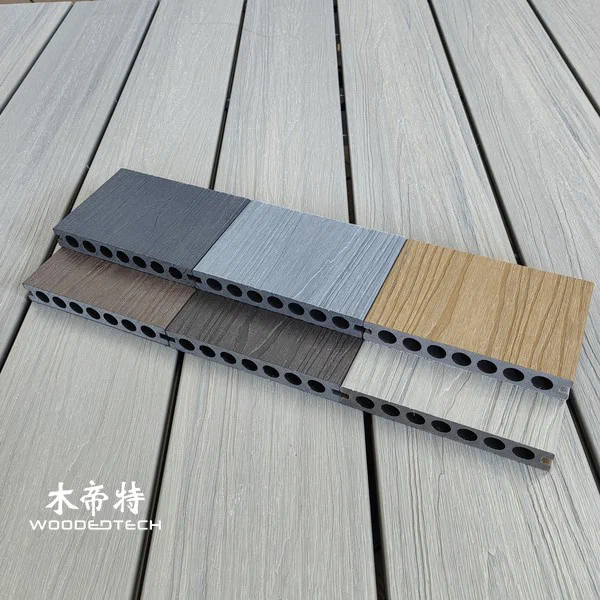
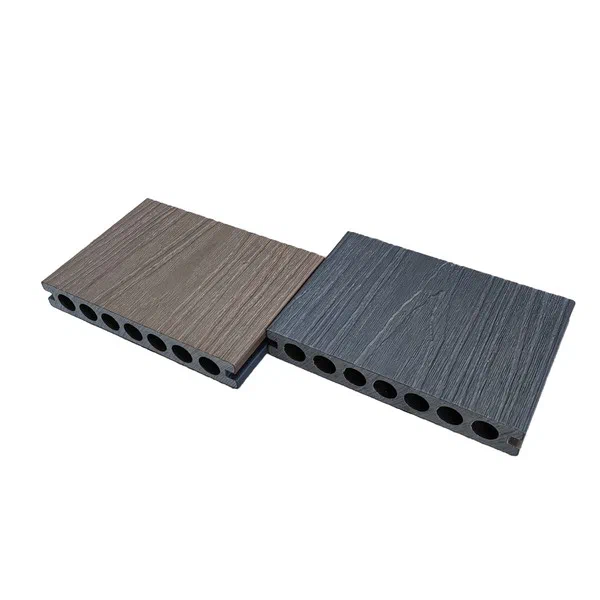
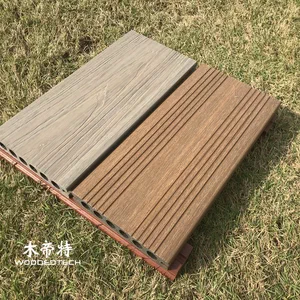
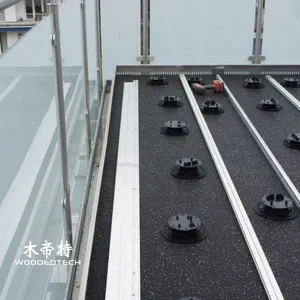
GD14521 Двоколійний коекструдований конструктний композитний дерево в Rosewood IP і темно-сірі HG пропонує два варіанти установки
Ознайомтеся з повним процесом екструзії зовнішньої WPC для GD14521 Two Tone Co Extruded Decking Composite Wood, забезпечуючи якість і довговічність.
| Оплата | T/T заздалегідь.Індивідуальне замовлення: T/T, 50% передоплата, 50% баланс перед завантаженням. |
|---|---|
| Умови транзакції | FOB, CIF, EXW і т.д. |
| Зразки | <30см: зразки безкоштовно. >30см: замовлення зразків (збірник може бути відрахований при оформленні замовлення контейнера пізніше). |
| Довжина | Для контейнера 20 ГП максимальна довжина становить 5,8 метра (найдовша); в основному 2,2 / 2,4 / 2,9 / 3,0 метра (рекомендується) або налаштована. |
Зовнішній процес екструзії WPC (Wood Plastic Compossite) включає кілька ключових етапів для створення високоякісних матеріалів для настилу, таких як GD14521 Two Tone Co Extruded Decking Composite Wood in Rosewood IP та Dark Grey HG.Цей процес забезпечує довговічність, естетичну привабливість та універсальність для різних варіантів монтажу.
Змішування матеріалу
Початковим етапом процесу екструзії є змішування матеріалів, де деревні волокна, пластикові полімери та добавки поєднуються в точних співвідношеннях.Вибір матеріалів істотно впливає на властивості кінцевого продукту.Поширені добавки включають УФ-стабілізатори, кольорові пігменти та протигриблові засоби для підвищення продуктивності композиту в умовах зовнішнього використання.Змішування відбувається в змішувачі з високим зсувом, щоб забезпечити однорідну суміш, яка є життєво важливою для однорідності в кінцевому продукті.
Пелетизація
Після того, як матеріали змішані, наступним етапом є гранулювання.Сумішний матеріал подається в гранулятер, який формує суміш невеликими гранулами.Цей крок має вирішальне значення, оскільки він полегшує обробку та подачу матеріалу в екструдер.Пелети повинні підтримувати стабільну якість, оскільки будь-яка варіація може призвести до дефектів у готовому продукті.
Контроль температури екструзії
Контроль температури в процесі екструзії необхідний для правильного плавлення і потоку матеріалу.Екструдер оснащений температурними зонами, які можна регулювати на основі специфічного формулювання WPC.Як правило, температура коливається від 160°C до 220°C, в залежності від складу.Правильне управління температурою гарантує, що матеріал адекватно розплавлений без погіршення полімерів, що може вплинути на механічні властивості та колір настилу.
Дизайн мілі
Конструкція форми є ще одним критичним фактором у виробництві остаточного профілю настилу.Форми розроблені на замовлення, щоб створити потрібну форму та розміри дошки для настилу.Для GD14521 форма повинна вміщувати двоколійну функцію, гарантуючи, що кольори правильно застосовуються під час процесу коекструзії.Форма також повинна забезпечувати ефективне охолодження та легке вивільнення готового виробу.
Охолодження Калібрування
Після виходу з екструдера дошки WPC потрібно швидко охолодити, щоб зберегти форму та запобігти деформації.Це досягається за допомогою серії охолоджувальних ванн або систем повітряного охолодження.Правильне калібрування охолодження має важливе значення для підтримки стабільності розмірів і якості поверхні.Якщо процес охолодження занадто повільний, це може призвести до деформації, тоді як надмірно швидке охолодження може призвести до внутрішніх напружень.
Обробка поверхні
Обробка поверхні підвищує естетику та продуктивність настилу WPC.Для GD14521 процес коекструзії наносить захисний шар, який забезпечує колір і текстуру.Цей шар підвищує стійкість до ультрафіолетового випромінювання і покращує загальну довговічність продукту.Обробка поверхні може включати тиснення для додаткового зчеплення, що особливо важливо для зовнішнього застосування, де опір ковзання має вирішальне значення.
Загальні виробничі проблеми
Незважаючи на передові технології, що використовуються в екструзії WPC, може виникнути кілька поширених виробничих проблем:
- Непослідовне забарвлення: Варіації розподілу пігменту під час змішування можуть призвести до нерівномірного кольору в кінцевому продукті.
- Викривлення: Неправильне охолодження або неправильна конструкція форми може призвести до деформування, що впливає на установку та зовнішній вигляд настилу.
- Дефекти поверхні: Недостатня обробка поверхні або забруднення під час екструзії може призвести до плям або відсутності адгезії в захисному шарі.
- Розмірність: Варіації в контролі температури або швидкості подачі можуть впливати на розміри кінцевого продукту, що призводить до проблем сумісності під час установки.
Розуміючи та вирішуючи ці проблеми, виробники можуть виробляти високоякісну зовнішню настил WPC, яка відповідає вимогам як форми, так і функції.
Суміжні товари
 GD13823 Двостороння плоска поверхня Co Екструдована WPC-настил має популярну ширину та товщину з круглою порожнистою структурою
 3DGD13823 Co Extrusion WPC Decking має 3D-тиснуту поверхню другого покоління з покращеною технологією обробки деревини
 GD13823-3 Екструдовані Дерев'яні Пластикові Композити Другого Покоління Co З Високоякісною Стайню Для Преміальних Застосувань На Відкритому Повітрі
 Екструзійний настил GD13820 WPC Co забезпечує надійні рішення для відкритих підлог для надзвичайно холодних кліматичних зон
Суміжні статті
Get a Free Quote
Interested in GD14521 Двоколійний коекструдований конструктний композитний дерево в Rosewood IP і темно-сірі HG пропонує два варіанти установки? Fill in the form and we will reply within 24 hours.