
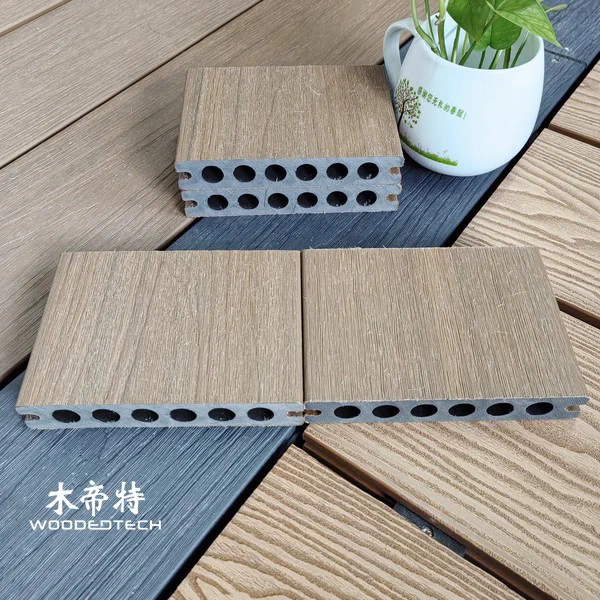
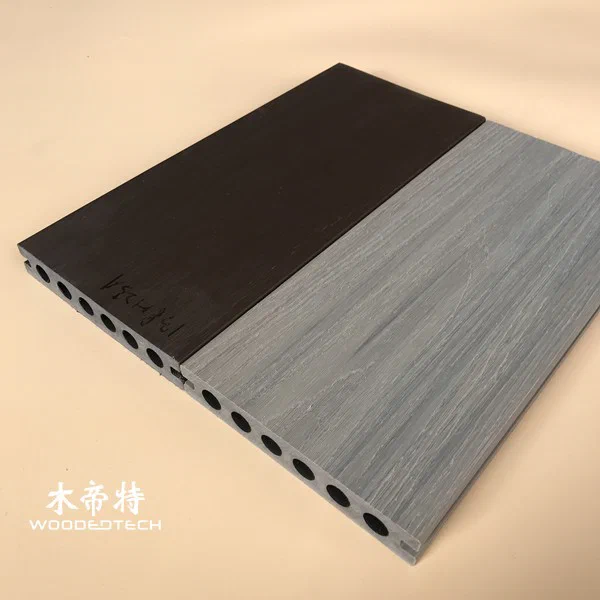
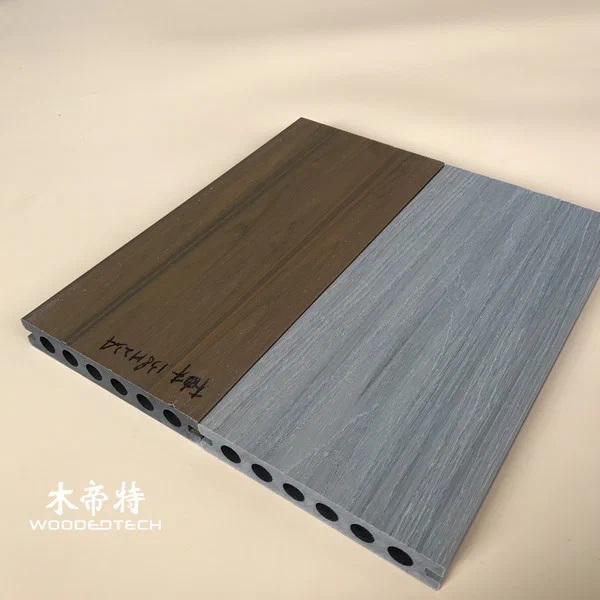
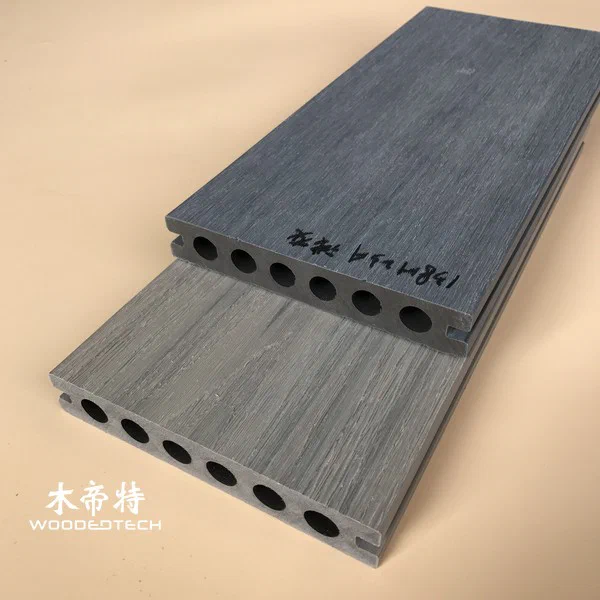
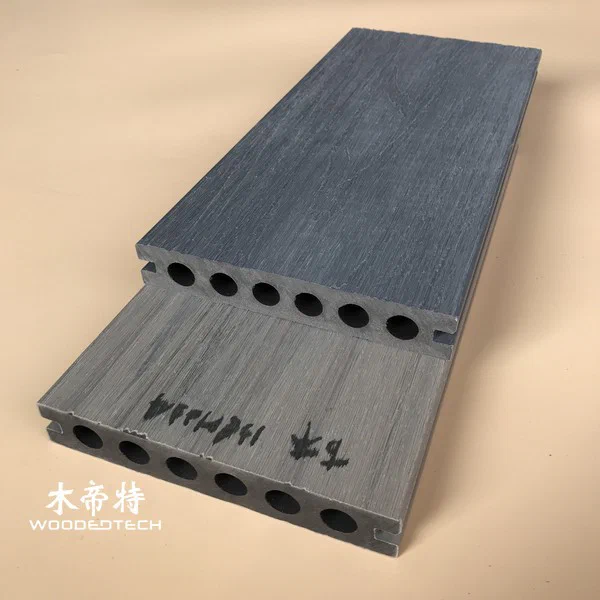
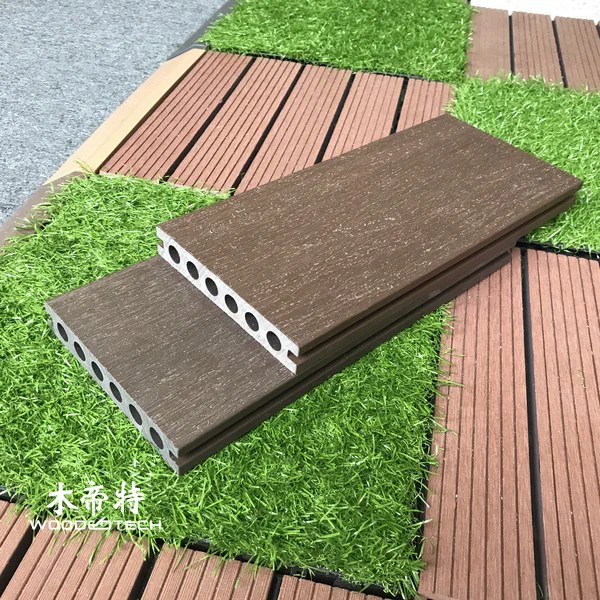
GD13823 Двостороння плоска поверхня Co Екструдована WPC-настил має популярну ширину та товщину з круглою порожнистою структурою
Дізнайтеся про комплексний процес, що стоїть за двобоким двостороннім виробництвом плоскої поверхні WPC.
| Оплата | T/T заздалегідь.Індивідуальне замовлення: T/T, 50% передоплата, 50% баланс перед завантаженням. |
|---|---|
| Умови транзакції | FOB, CIF, EXW і т.д. |
| Зразки | <30см: зразки безкоштовно. >30см: замовлення зразків (збірник може бути відрахований при оформленні замовлення контейнера пізніше). |
| Довжина | Для контейнера 20 ГП максимальна довжина становить 5,8 метра (найдовша); в основному 2,2 / 2,4 / 2,9 / 3,0 метра (рекомендується) або налаштована. |
Процес екструзії зовнішньої WPC включає кілька ключових кроків для створення високоякісних продуктів, таких як двостороння двостороння плоска поверхня GD13823, коекструдована настил WPC.Ця настил має популярну ширину і товщину з круглою порожнистою структурою, що забезпечує як естетичну привабливість, так і структурну цілісність.
Змішування матеріалу
Першим кроком у процесі екструзії є змішування матеріалу.WPC, або деревний пластиковий композит, як правило, складається з суміші деревного борошна, пластикових смол і добавок.Матеріали ретельно зважуються і об’єднуються в змішувач високої ємності, щоб забезпечити однорідну суміш.Цей крок має вирішальне значення, оскільки якість суміші безпосередньо впливає на міцність і довговічність кінцевого продукту.Поширені добавки можуть включати УФ-стабілізатори, барвники та вогнезахисні речовини для підвищення експлуатаційних характеристик.
Пелетизація
Після того, як матеріали змішані, наступним етапом є гранулювання.Однорідна суміш подається в гранулят, який стискає суміш в дрібні гранули.Цей процес не тільки допомагає в ефективному поводженні з матеріалами, але також забезпечує послідовну подачу в екструдер.Розмір і форма гранул можуть змінюватися в залежності від конкретних вимог лінії екструзії, і вони повинні бути однорідними, щоб запобігти будь-яким варіаціям процесу екструзії.
Контроль температури екструзії
Контроль температури під час екструзії є життєво важливим для досягнення бажаних властивостей настилу WPC.Екструдер оснащений нагрівачами та датчиками температури для підтримки точних налаштувань температури по всьому стовбуру та штампу.Як правило, температура зберігається від 160 °C до 220 ° C, в залежності від конкретного формулювання і бажаних характеристик настилу.Підтримка правильної температури гарантує, що суміш рівномірно розплавиться, забезпечуючи плавний потік через матрицу.
Дизайн мілі
Конструкція форми відіграє значну роль у формуванні кінцевого продукту.Для настилу GD13823 прес-форма розроблена для створення двосторонньої плоскої поверхні з круглою порожнистою структурою.Ця конструкція не тільки підвищує естетичну привабливість, але й зменшує використання матеріалу, зберігаючи міцність конструкції.Форма повинна бути виготовлена з міцних матеріалів, щоб витримати тиск процесу екструзії, і вона повинна мати прецизійну обробку, щоб забезпечити чисті краї та рівномірну товщину.
Охолодження Калібрування
Після того, як матеріал WPC виходить з форми, його необхідно швидко охолодити, щоб затвердіти форму.Калібрування охолодження передбачає проходження екструдованого продукту через водяну баню або систему повітряного охолодження.Швидкість охолодження ретельно контролюється, щоб запобігти деформації та забезпечити збереження настилу своїх передбачуваних розмірів.Правильне охолодження має важливе значення для досягнення бажаних механічних властивостей, таких як міцність на розрив і ударостійкість.
Обробка поверхні
Обробка поверхні - це останній крок до упаковки готового виробу.Для настилу GD13823 обробка поверхні може включати текстурування для посилення стійкості до ковзання або нанесення захисного покриття для підвищення стійкості до ультрафіолетового випромінювання.Ці процедури не тільки покращують довговічність продукту, але й його візуальну привабливість.Очиски можуть бути налаштовані на основі уподобань клієнтів або конкретних умов навколишнього середовища, з якими зіткнеться терасна дошка.
Загальні виробничі проблеми
Незважаючи на передові технології, під час процесу екструзії WPC може виникнути кілька проблем.Деякі загальні питання включають в себе:
- Непослідовний розмір гранул, що призводить до проблем з годуванням.
- Коливання температури, що призводить до поганого потоку та дефектів поверхні.
- Знос цвілі, що викликає неточності розмірів.
- Неадекватне охолодження, що призводить до деформації або спотворення.
- Недосконалість поверхні через неправильне застосування обробки.
Звертаючись до цих питань активно, виробники можуть підвищити якість та продуктивність зовнішніх продуктів для настилу WPC, таких як GD13823.
Суміжні товари
 3DGD13823 Co Extrusion WPC Decking має 3D-тиснуту поверхню другого покоління з покращеною технологією обробки деревини
 GD14521 Двоколійний коекструдований конструктний композитний дерево в Rosewood IP і темно-сірі HG пропонує два варіанти установки
 Екструзійний настил GD13820 WPC Co забезпечує надійні рішення для відкритих підлог для надзвичайно холодних кліматичних зон
 GD13823-3 Екструдовані Дерев'яні Пластикові Композити Другого Покоління Co З Високоякісною Стайню Для Преміальних Застосувань На Відкритому Повітрі
Суміжні статті
Get a Free Quote
Interested in GD13823 Двостороння плоска поверхня Co Екструдована WPC-настил має популярну ширину та товщину з круглою порожнистою структурою? Fill in the form and we will reply within 24 hours.