
Технологія коекструзії WPC: переваги, застосування та тенденції промислового виробництва
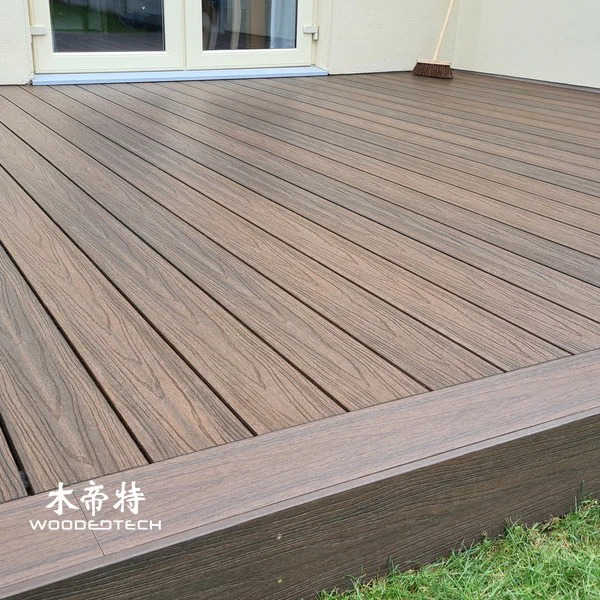
Технологія спільного екструзії WPC поєднує в собі деревно-пластиковий композитний (WPC) сердечник із захисним полімерним зовнішнім шаром для отримання міцних, стійких до атмосферних впливів будівельних матеріалів.На відміну від традиційної одношарової екструзії, цей процес створює функціональну поверхню, яка покращує вологостійкість, захист від ультрафіолету, стійкість до подряпин і стабільність кольору.Він все частіше використовується у відкритому терасі, облицюванні стін, огорожі та архітектурних профілях, де важлива тривала продуктивність та низький рівень обслуговування.
1.Як працює технологія ко-екструзії WPC
Коекструзія WPC - це виробничий процес, в якому два або більше потоків матеріалів екструдуються одночасно через спеціально розроблений коекструзійний штамп.Основна екструзійна лінія виробляє структурне ядро WPC, тоді як вторинна екструзійна лінія постачає захисний полімерний шар, зазвичай виготовлений з HDPE або іншої сумісної термопластичної композиції.
Ядро, як правило, складається з деревного борошна, переробленого або первинного пластику, муфти, мастильних матеріалів, стабілізаторів та добавок для обробки.Зовнішній шар кришки використовує більш продуктивну полімерну формулу з УФ-стабілізаторами, пігментами та іншими функціональними добавками.Обидва шари з’єднуються під час екструзії, утворюючи єдиний профіль, не вимагаючи окремого процесу покриття.
Головною перевагою є поєднання міцності конструкції і захисту поверхні.Ядро WPC забезпечує жорсткість і стабільність розмірів, а зовнішній шар допомагає захистити від проникнення вологи, фарбування, вицвітання та щоденного зношування поверхні.Це робить коекструзію особливо придатною для вимогливих зовнішніх середовищ.
2.Повний процес виробництва ко-екструзії WPC
Змішування та підготовка матеріалів
Послідовна підготовка сировини має важливе значення для стабільної екструзії.Деревне борошно повинно мати контрольований розмір частинок і вологість, оскільки надмірна вологість може викликати бульбашки, дефекти поверхні та нестабільну потужність.Сушильне обладнання зазвичай використовується для зменшення вологи перед складанням.
Основна формула WPC поєднує в собі деревне борошно, термопластичну смолу, муфти, мастильні матеріали та стабілізатори.Адитивні пропорції залежать від необхідних механічних властивостей, характеристик обробки та передбачуваного застосування.
Формула кришки-шару готується окремо.Зазвичай він містить стійкий до атмосферних впливів полімер, кольорову пачку, УФ-поглиначі, антиоксиданти та інші функціональні добавки.Два формули повинні мати сумісні температури обробки та достатню міжфакційну адгезію, щоб запобігти розшаруванню.

Високошвидкісне гаряче та холодне змішувальне обладнання допомагає рівномірно розподіляти добавки та підтримувати стабільну якість матеріалу.Точний дозування та моніторинг температури важливі для зменшення відмінностей між виробничими партіями.
Пелетизація та матеріалозаповнення
Після змішування матеріали ядра та кришки можуть проходити окремі процеси з’єднання та гранулювання, залежно від конфігурації виробничої лінії.Двошнековий екструдер зазвичай використовується для досягнення рівномірної дисперсії деревного борошна, полімеру та добавок.
Під час складання матеріал проходить через контрольовані зони нагріву, змішування та транспортування.Потім складений матеріал охолоджується і гранулюється в гранули, придатні для подальшої екструзії.
Стабільний розмір гранул, вологість і склад матеріалу допомагають підтримувати стабільні показники подачі.Для виробників, які використовують пряме екструзію без гранулювання, підготовлену суміш можна подавати безпосередньо у виробничий екструдер, за умови, що обладнання призначене для цього процесу.
Контроль температури Co-Extrusion
Контроль температури є одним з найважливіших факторів коекструзії WPC.Матеріал серцевини та захисний шар кришки повинні досягати відповідних умов обробки, зберігаючи при цьому хороше склеювання та уникаючи термічної деградації.
Типова виробнича лінія використовує незалежно керовані зони нагріву для основного екструдера, вторинного екструдера та коекструзійної матриці.Налаштування температури залежать від типу полімеру, вмісту деревини, конфігурації гвинта та швидкості виробництва.
Для багатьох рецептур WPC на основі HDPE температура обробки зазвичай знаходиться приблизно в межах 150–190 °C, хоча фактичне операційне вікно повинно бути встановлено за допомогою матеріальних випробувань.
Надмірні температури можуть викликати деградацію деревини, знебарвлення, неприємні запахи та нестабільний потік розплаву.Недостатня температура може призвести до поганої пластирізації, нерівномірної екструзії та слабкого з’єднання між шарами ядра та кришки.
Оператори повинні контролювати тиск розплаву, навантаження на двигун, швидкість гвинта та коливання температури протягом усього виробництва, а не покладатися лише на налаштування зони нагріву.
Ко-екструзія м’яти і дизайн дай
Коекструзія гидоти визначає кінцеву геометрію профілю та розподіл захисного зовнішнього шару.Його внутрішні канали потоку повинні направляти матеріали ядра та кришки в правильні положення, перш ніж вони вийдуть з гидоти.
Хороша конструкція штампа вимагає збалансованого розподілу розплаву, відповідного опору потоку та стабільної товщини кришки.Поганий баланс потоку може призвести до нерівномірного покриття поверхні, матеріалу з відкритим сердечником або надмірного споживання матеріалу.
Для зовнішнього настилу та обшивки стін виробники також повинні враховувати товщину профілю, порожнисті або тверді конструкції, армування ребер, вимоги до дренажу та допуски розмірів.
Правильно розроблена матриці повинна звести до мінімуму мертві зони та накопичення матеріалу, забезпечуючи зручне очищення та регулювання.Це особливо важливо, коли виробники виробляють кілька розмірів профілю або кольорів на одній лінії екструзії.
Охолодження, калібрування та обробка поверхні
Після виходу з матриці гарячий профіль WPC потрапляє у вакуумну систему калібрування та охолодження.Обладнання для калібрування підтримує необхідні розміри, прямолінійність та геометрію поперечного перерізу, а матеріал поступово застигає.
Охолодження має бути рівномірним.Надмірно швидке охолодження може створити внутрішню напругу, спотворення поверхні або нестабільність розмірів.Недостатнє охолодження може призвести до згинання, деформації та неточних розмірів під час тяги та різання.
Як тільки профіль досягає стабільної температури, машина для витягування контролює швидкість витягування, а потім автоматичне різання до необхідної довжини.
Обробка поверхні може включати тиснення, чищення зубів, шліфування та текстурування деревини.Ці процеси покращують зовнішній вигляд і забезпечують різну обробку поверхні для зовнішнього застосування.Коекструдова продукція також може бути виготовлена з матових, текстурованих або натуральних дерев’яних поверхонь, залежно від вимог замовника та конфігурації обладнання.
3.Основні переваги та застосування коекструзії WPC
Найбільшою перевагою коекструзії є додатковий захист, що забезпечується зовнішнім полімерним шаром.У порівнянні зі звичайними продуктами WPC без кепки, правильно виготовлені коекструдовані профілі, як правило, забезпечують кращу стійкість до фарбування, впливу вологи, деградації ультрафіолету та поверхневого зносу.
Основні переваги включають:
- Покращена стійкість до погодних умов: Захисний ковпачок допомагає зменшити вплив дощу, сонячного світла та зміни умов на відкритому повітрі.
- Краща стійкість до плям: Зовнішній шар полегшує щоденне очищення та допомагає запобігти проникненню на поверхню звичайними забруднювачами.
- Покращений зовнішній вигляд: Виробники можуть запропонувати більш послідовні кольори, реалістичні текстури деревного зерену та різну обробку поверхні.
- Зниження технічного обслуговування: Захисні поверхні можуть зменшити потребу в частому фарбуванні, герметизації та інших обробках.
- Розширений термін служби: правильно сформульований і виготовлений шар кришки допомагає підтримувати зовнішній вигляд і продуктивність продукту з часом.
Поширені застосування включають відкритий терасний дошка WPC, підлогу біля басейну, садові доріжки, балконну підлогу, зовнішнє облиці стін, огорожу для конфіденційності та декоративні архітектурні профілі.Комерційні проекти ландшафтного дизайну та громадські відкриті простори також отримують вигоду від поєднання довговічності та низького обслуговування.
4.Загальні виробничі проблеми та рішення
Навіть з передовим екструзійним обладнанням виробники можуть зіткнутися з кількома виробничими проблемами.
| Проблема виробництва | Можлива причина | Рекомендоване рішення | |———-| | Деламінація ковпакового шару | Погана сумісність матеріалів або недостатнє склеювання | Оптимізація полімерної рецептури та температури штампування | | Нерівномірна товщина кришки | Незбалансований потік розплаву або неправильне вирівнювання штампів | Регулювання потоків і вихід екструзії | | Поверхневі бульбашки | Надмірна вологість у сировині | Покращити сушіння та зберігання матеріалів | | Профільний згин | Нерівномірне охолодження або надмірне натяг | Оптимізація охолодження та швидкості перевезення | | Груба обробка поверхні | Погана пластирізація або нестабільна подача матеріалу | Регулювання температури, швидкості гвинта та рецептури | | Колірна варіація | Непослідовна дисперсія пігменту або коливання температури | Поліпшення змішування і регулювання температури | | Нестабільність розмірів | Неправильне калібрування або охолодження | Регулювання налаштувань вакууму та умов охолодження |
Якість продукції слід контролювати протягом усього виробничого процесу.Важливі елементи перевірки включають товщину ковпачок, розміри профілю, ударну міцність, водопоглинання, консистеністність кольорів, міцність склеювання та стійкість до вивітрювання.
Виробники також повинні встановити стандартизовані виробничі параметри та вести пакетні записи для виявлення причин повторюваних дефектів.
5.Тенденції промислового виробництва та майбутній розвиток
Технологія спільного екструзії WPC рухається до вищої автоматизації, підвищення ефективності матеріалів та більш досконалу продуктивність поверхні.Виробники інвестують в системи прецизійного дозування, інтелектуальні регулятори температури, автоматичний моніторинг товщини та інтегровані екструзійні лінії для поліпшення виробничих узгодженості.
Розвиток матеріалу – ще одна важлива тенденція.Перероблені полімери, волокна деревини з відповідальним джерелом, вдосконалені зв’язувальні агенти та більш ефективні УФ-стабілізатори допомагають виробникам розробляти продукти з кращими екологічними обліковими даними та зовнішніми показниками.
Індивідуальний розвиток продукту також стає все більш важливим на міжнародних ринках.Покупці виходять за рамки стандартних профілів настилу та запитують конкретні кольори, текстури, розміри, обробку поверхні та механічні властивості.Гнучке коекструзійне обладнання дозволяє виробникам розробляти різні структури продукції, зберігаючи при цьому стабільну якість виробництва.
Для виробників WPC ключем до успішної коекструзії є не просто додавання захисного зовнішнього шару.Він вимагає скоординованого контролю складу матеріалу, складання, температури екструзії, конструкції штампа, охолодження та обробки поверхні.Виробники, які встановлюють стабільні умови обробки та надійні системи контролю якості, можуть виробляти більш цінні зовнішні композитні вироби та більш ефективно реагувати на мінливі вимоги ринку будівництва та ландшафтного дизайну.
Суміжні статті

Суміжні товари
 Найкращі композитні палуби GD14023 мають односторонну екструзійну поверхню Co з класичною круглою конструкцією отворів для зовнішнього застосування
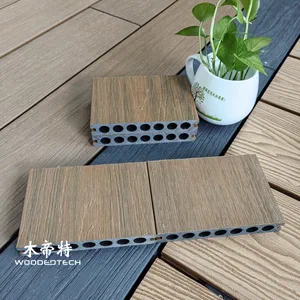 Настил GD14622 у WPC має класичний дизайн екструзії круглої лунки Co, який залишається популярним протягом багатьох років
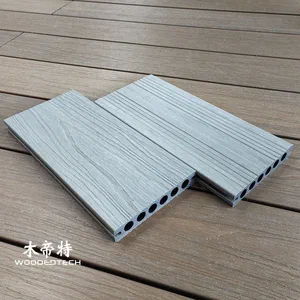 Антикварна деревина GD13823-3 Co Екструдовані композитні дерев'яні дошки з круглими отворами доступні на складі в 3 метри довжиною рік