
Виробничі техніки для полімерних матричних композитів (ПМС): Керівництво
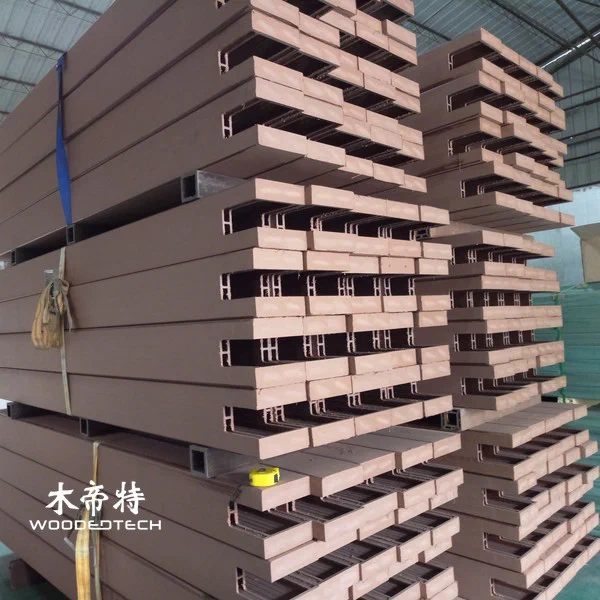
Полімерні матричні композити (ПМЦ) - це інженерні матеріали, виготовлені шляхом поєднання полімерної смоли з армуючими матеріалами для досягнення певної міцності, довговічності та експлуатаційних характеристик.У виробництві зовнішнього WPC процес екструзії відіграє центральну роль у виробництві послідовних профілів для настилу, облицювання стін, огорожі та інших зовнішніх застосувань.Розуміння кожного етапу виробництва допомагає виробникам покращувати якість продукції, зменшувати відходи та підтримувати стабільні показники ланцюга поставок.
Розуміння полімерної матриці композитного виробництва
Полімерні матричні композити поєднують матрицю на основі полімерів з армуючими матеріалами, такими як деревні волокна, мінеральні наповнювачі або синтетичні волокна.Деревно-пластиковий композит (WPC) є поширеним прикладом, який зазвичай виготовляється з використанням термопластів, таких як HDPE, ПВХ або PP, у поєднанні з деревним борошном та функціональними добавками.
Полімерна матриця зв’язує зміцнюючі матеріали разом, тоді як наповнювачі впливають на жорсткість, стабільність розмірів, текстуру та вартість.Такі добавки, як зв’язувальні засоби, мастильні матеріали, антиоксиданти та УФ-стабілізатори, допомагають покращити обробку та продуктивність на відкритому повітрі.
Для виробів з WPC на відкритому повітрі формула повинна збалансувати кілька факторів:
- Механічна міцність і ударостійкість
- Стійкість до вологи та стабільність розмірів
- УФ-стійкість і збереження кольору
- Обробка плинності та стійкості екструзії
- Зовнішній вигляд поверхні та довговічність
Послідовне формулювання є відправною точкою для надійного виробництва.
Змішування матеріалу та гранулювання
Перший етап виробництва передбачає підготовку та змішування сировини.Деревне борошно повинно мати контрольований розмір частинок і вологість перед змішуванням.Надлишок вологи може викликати бульбашки, дефекти поверхні та слабке з’єднання під час екструзії.
Виробники зазвичай використовують високошвидкісні гарячі змішувачі для рівномірного розподілу полімерів, деревних волокон та добавок.Необхідно контролювати температуру та час змішування, щоб запобігти передчасній деградації, забезпечуючи при цьому достатню дисперсію.
Після гарячого змішування матеріал може потрапити в охолоджуючий міксер, щоб знизити температуру і запобігти згусткам.Залежно від виробничої лінії та рецептури, виробники можуть використовувати пряму порошкову підживлення або гранулювання перед екструзіям.
Пелетизація перетворює змішану сполуку в однорідні гранули, роблячи подачу матеріалу більш стабільною та покращуючи консистеність під час виробництва.Однак процес гранулювання повинен ретельно контролюватися, щоб уникнути надмірного впливу тепла, поганої дисперсії або поглинання вологи.
Контроль температури екструзії
Екструзія є основним процесом у виробництві зовнішнього WPC.Готове з’єднання потрапляє в одношпалерний або двошнековий екструдер, де тепло і механічний зсув пом’якшують полімер і розподіляють деревні волокна по всьому розплаву.
Налаштування температури залежать від типу полімеру, рецептури, конфігурації гвинта та конструкції виробу.Кожна зона нагріву потребує незалежного контролю для підтримки стабільного потоку матеріалу.
Типові міркування обробки включають:
- Зона годування: Підтримуйте гладке підживлення матеріалу без передчасного розм’якшення.
- Зона стиснення: Сприяти плавленню та рівномірному змішуванню матеріалу.
- Зона вимірювання: Підтримуйте постійний тиск розплаву та вихід.
- Зона для схуднення: Зберігайте матеріал достатньою рідиною для точного формування профілю.
Надмірні температури можуть викликати деградацію деревного волокна, знебарвлення, неприємні запахи та зниження механічних характеристик.Необхідні температури можуть призвести до поганої пластирізації, високого екструзійного тиску, шорстких поверхонь і нестабільного виходу.
Досвідчені інженери-екструзійні інженери контролюють температуру плавлення, швидкість гвинта, навантаження двигуна, тиск і швидкість виробництва разом, а не покладаючись лише на налаштування опалювальної зони.
Дизайн форми та формування профілю
Екструзійна матриці визначає кінцеву форму поперечного перерізу та точність розмірів виробів WPC.Для терасних дощок, стінових панелей та порожнистих профілів конструкція прес-форми повинна враховувати потік матеріалу, товщину стінок, внутрішні порожнини та поведінку охолодження.
Добре розроблена форма забезпечує збалансований розподіл матеріалів по всьому профілю.Нерівномірний потік може створити відмінності в товщині стінок, внутрішніх навантаженнях, дефектах поверхні та варіації розмірів.
Важливі фактори проектування прес-форми включають:

- Геометрія каналу Die і опір потоку
- Розподіл розплаву по порожніх і твердих секціях
- Консистенція товщини стінки
- Вентиляція та контроль тиску
- Сумісність з обраним формулюванням WPC
Для порожнистих терасних дошок внутрішні опорні конструкції та розташування порожнин повинні забезпечувати достатню жорсткість без надмірного збільшення витрат матеріалу.
Не менш важливим є калібрування прес-форми.Виробники повинні проводити пробні запуски, перевіряти розміри профілю та регулювати налаштування штампів, перш ніж схвалювати масове виробництво.
Калібрування охолодження та стабільність розмірів
Після виходу з матриці гарячий профіль WPC потрапляє в систему калібрування та охолодження.Вакуумне калібрування допомагає підтримувати необхідну форму та розміри, тоді як контрольоване водяне охолодження знижує температуру матеріалу та стабілізує профіль.
Швидкість охолодження повинна відповідати виходу екструзії.Якщо охолодження занадто швидке, може розвинутися внутрішній стрес, збільшуючи ризик деформації, розтріскування або нерівномірного усадки.Недостатнє охолодження може призвести до деформації під час тяги, різання та укладання.
Інженери повинні звернути особливу увагу на:
- Точність вакуумного тиску та калібрування
- Температура та циркуляція охолоджуючої води
- Швидкість і синхронізація перевзання
- Прямість профілю та товщина стінки
- Усадка після охолодження
Стабіжне калібрування охолодження особливо важливо для довгих зовнішніх терасних дощок WPC, де навіть невеликі перепади розмірів можуть вплинути на встановлення та вирівнювання з’єднань.
Обробка поверхні та обробка продукту
Обробка поверхні надає продуктам WPC їх кінцевий вигляд і може покращити функціональні показники.Поширені методи обробки включають шліфування, щітку, тиснення, поєднання шліфування-текстулювання та співекструзію.
Механічне чищення створює більш натуральну дерев’яну текстуру, тоді як тиснення створює декоративні візерунки зерна.Ці процеси повинні бути синхронізовані з рухом профілю, щоб уникнути непослідовних шаблонів або пошкодження поверхні.
Технологія Co-extrusion додає захисний полімерний шар навколо сердечника WPC.Цей зовнішній шар може підвищити стійкість до фарбування, вологи, ультрафіолетового впливу та поверхневого зносу, залежно від матеріалу кришки та рецептури.
Після обробки поверхні вироби проходять різання, огляд розмірів, перевірку зовнішнього вигляду та упаковку.Захисна упаковка важлива під час зберігання та транспортування, щоб запобігти подряпинам, забрудненню та деформації.
Загальні виробничі проблеми та контроль якості
Навіть добре обладнані фабрики WPC можуть відчувати виробничі проблеми, викликані варіацією сировини, неправильними параметрами обробки або зносом обладнання.
Загальні питання включають:
- Поверідні бульбашки: Часто пов’язані з надмірною вологістю сировини або недостатньою вентиляцією.
- Грубі поверхні: може бути результатом поганої пластифізації, непридатного змащення або нестабільного потоку розплаву.
- Викривленні профілю: Зазвичай пов’язані з нерівномірним охолодженням, внутрішнім стресом або непослідовною швидкістю перевезення.
- Колірна варіація: Може бути викликана непослідовним дисперсією добавки, відмінностями сировини або термічною деградацією.
- Низька механічна міцність: може вказувати на погане з’єднання волоконно-полімерного зв’язку, неправильну формулювання або неадекватну обробку.
- Розмірна невідповідність: Часто виникає внаслідок нестабільного екструзійного тиску, зношеного калібрувального обладнання або неправильної швидкості тяги.
Надійна система перевірки повинна включати вимірювання розмірів, тестування щільності, тестування поглинання води, оцінку стійкості до ударів, випробування на міцність на вигин та перевірку зовнішнього вигляду.Продукти на відкритому повітрі також повинні проходити відповідні оцінки УФ та вивітрювання.
Виробники повинні записувати виробничі параметри та результати перевірки за пакетами.Це полегшує виявлення повторюваних дефектів, відстеження варіацій сировини та підтримки стабільної якості продукції у великих замовленнях.
Для міжнародних покупців розуміння виробничого процесу забезпечує практичну основу для оцінки постачальника WPC.Здатний завод повинен продемонструвати контроль над підготовкою сировини, технологією екструзії, калібруванням прес-форм, обробкою поверхні та остаточним оглядом.Ці виробничі можливості безпосередньо впливають на узгодженість продукції, надійність доставки та довгострокові показники виробів з пластику на відкритому повітрі.
Суміжні статті
 Оптимізація дерев'яних пластикових композитів для масштабованого промислового виробництва
 Композитні рішення для деревини: промислові застосування, переваги та тенденції ринку
 Пластиковий дерев'яний блок: промислове застосування, переваги та вибір матеріалу
 Плюси та мінуси WPC: вичерпний посібник для промислових застосувань
Суміжні товари
 GD13823-3 Композитні дошки для настилу доступні в декількох складах з довжиною 3 метри та доставкою одного штуки
 3DGL18024 WPC Longboard Fence Особливості Premium Co Екструдований 3D типовий дерев'яний зерно текстура з реалістичними натуральними деревними волокнами
 Класичний дерев'яний лист D14025-4 Red Wood WPC має позачасовий 2D дизайн зерна з плоскої деревини, який залишається популярним після двадцяти років