
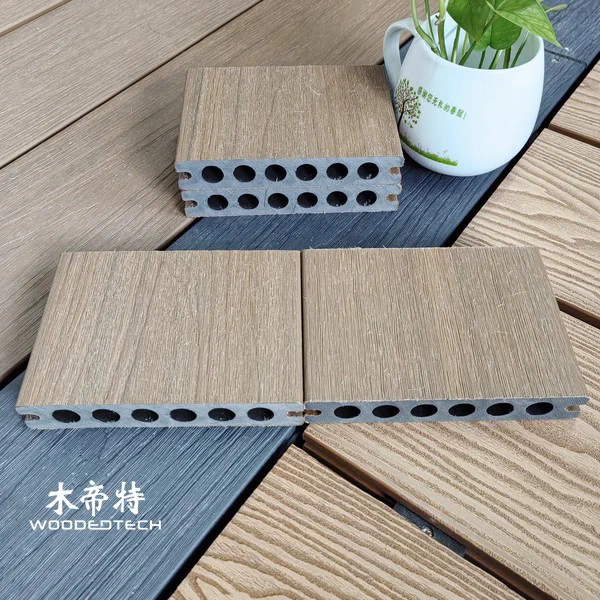
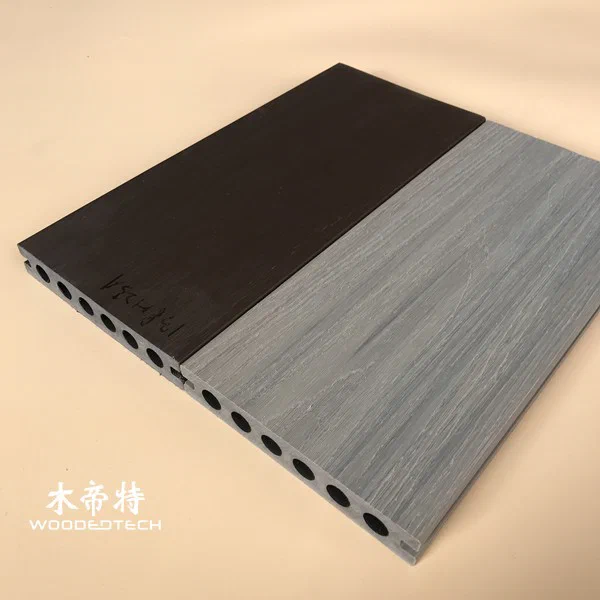
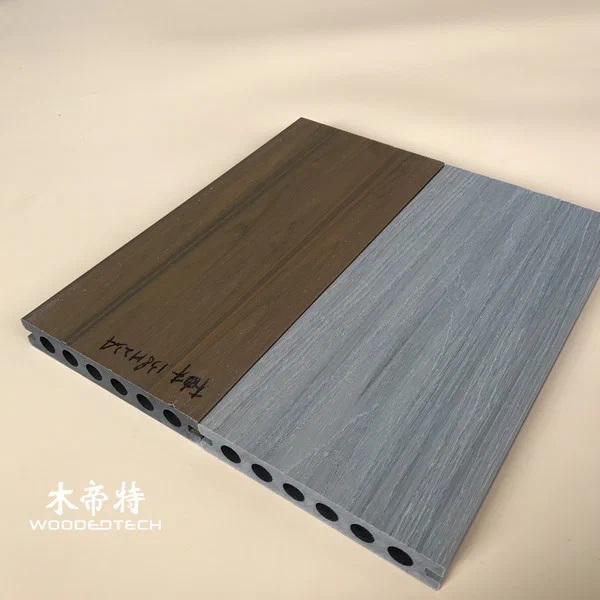
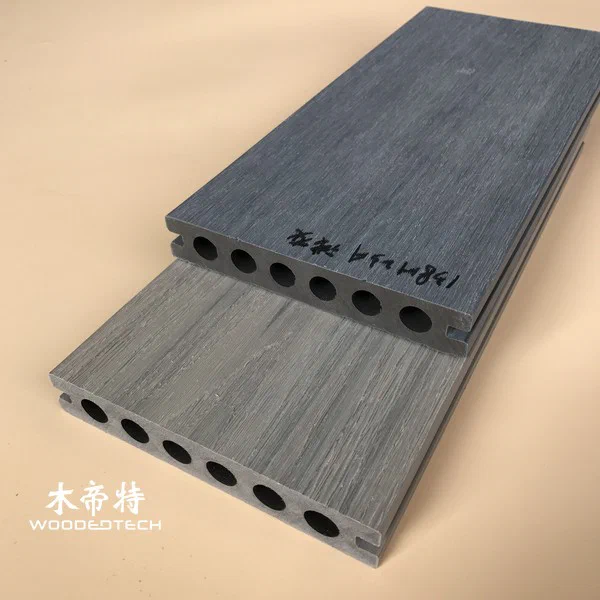
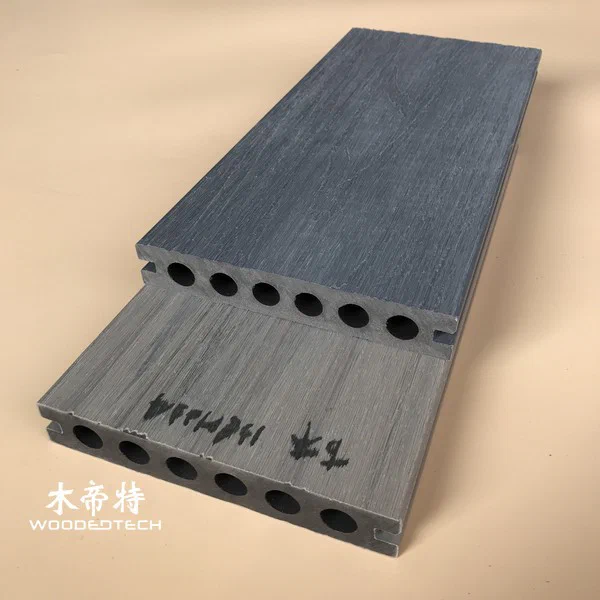
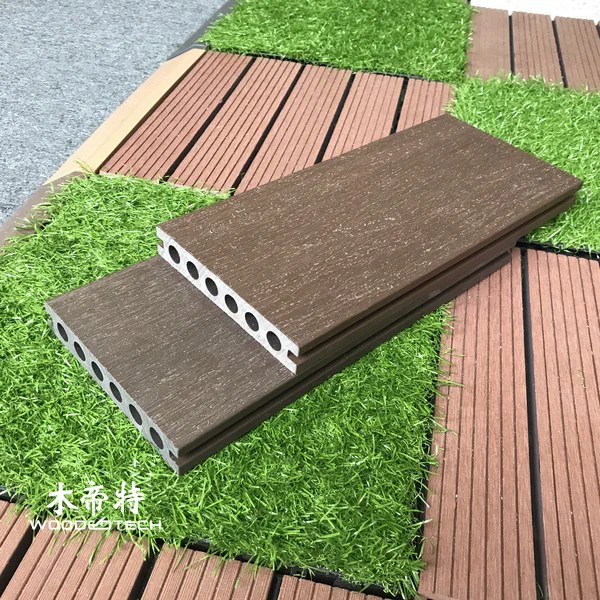
GD133823 Çift Yanlı Düz Yüzey Co Ekstrüde WPC Döyürü, Yuvarlak Hollow Yapı ile Popüler Bir Genişlik ve Kalınlık Özellikleri
GD13823 çift taraflı düz yüzey eş-ekstrüz WPC deste üretiminin arkasındaki kapsamlı süreç hakkında bilgi edinin.
| Ödeme | T/T önceden.Özelleştirilmiş sipariş: T / T,% 50 ön ödeme, yüklemeden önce% 50 bakiye. |
|---|---|
| İşlem Koşulları | FOB, CIF, EXW, vb. |
| Örnekler | <30cm: ücretsiz numuneler. > 30cm: numune siparişi (nedem ücreti daha sonra bir konteyner siparişi verirken düşülenebilir). |
| Uzunluk | 20GP konteyner için maksimum uzunluk 5.8 metredir (uzu); çoğunlukla 2.2 / 2.4 / 2,9 / 3.0 / 4.0 metre (telef) veya özelleştirilmiştir. |
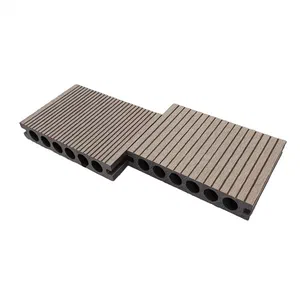
Açık hava WPC ekstrüzyon işlemi, GD133823 çift taraflı düz yüzey eş ekstrüzyonlu WPC destemi gibi yüksek kaliteli ürünler oluşturmak için birkaç önemli adımı içerir.Bu decking, hem estetik çekicilik hem de yapısal bütünlük sağlayan yuvarlak içi boş bir yapıya sahip popüler bir genişliğe ve kalınlığa sahiptir.
Malzeme Karıştırma
Ekstrüzyon işleminde ilk adım malzeme karıştırmadır.WPC veya ahşap plastik kompozit, tipik olarak ahşap un, plastik reçineler ve katkı maddelerinin bir karışımı oluşur.Malzemeler, homojen bir karışım sağlamak için dikkatli bir şekilde tartılmış ve yüksek kapasiteli bir karıştırıcıda birleştirildiğinde.Bu adım çok önemlidir, ancak karışımın kalitesi nihai ürünün gücünü ve dayanıklılığına doğrudan etki ediyor.Yaygın katkı maddeleri, performans özelliklerini geliştirmek için UV stabilliklerini, renklendiricileri ve yangın geciktiricileri içerebilir.
# Pelletizing
Malzemeler karıştırıldıktan sonra, bir sonraki aşama peletzedir.Homojen karışımı, karışımı küçük peletlere sıkıştıran bir peletizer içine beslenir.Bu işlem sadece verimli malzeme işlemeye yardımcı olmakla kalmaz, aynı zamanda ekstrüzde tutarlı beslenme sağlar.Peletlerin büyüklüğü ve şekli, ekstrüzyon hattının özel gereksinimlerine göre değişebilir ve ekstrüzyon işleminde herhangi bir değişiklik önlemek için tek tip olmalıdırlar.
# Ekstrüzyon Sıcaklık Kontrolü
Çiğülme sırasında sıcaklık kontrolü, WPC destesinin istenen özelliklerini elde etmek için hayati önem taşır.Extruder, varil boyunca hassas sıcaklık ayarlarını korumak ve ölmek için ısıtıcılar ve sıcaklık sensörleri ile donatılmıştır.Tipik olarak, sıcaklık, döşemenin belirli formülasyonlarına ve istenen özelliklerine bağlı olarak 160°C ila 220 ° C arasında tutulur.Doğru sıcaklığı korumak, karışımın düzgün bir şekilde erimesini ve kalıp boyunca pürüzsüz akışa izin vermelerini sağlar.
# Kalıp Tasarımı
Kalıp tasarımı, nihai ürünün şekillendirılmasında önemli bir rol oynamaktadır.GD13283 destemi için, kalıp yuvarlak içi boş bir yapıya sahip çift taraflı düz bir yüzey oluşturmak için tasarlanmıştır.Bu tasarım sadece estetik çekiciliği arttırmakla kalmaz, aynı zamanda yapısal gücü korurken malzeme kullanımını da azaltır.Kalıp, ekstrüzyon işleminin basınçlarına dayanacak şekilde dayanıklı malzemelerden hazırlanmalıdır ve temiz kenarları ve tek tip kalınlık sağlamak için hassas işlemeye sahip olmalıdır.
# Soğutma Kalibrasyonu
WPC malzemesi kalıptan çıktıktan sonra, şekli sağlamlaştırmak için hızla soğutulmuş olmalıdır.Soğutma kalibrasyonu, ekstrüde ürünü bir su banyosu veya hava soğutma sisteminden geçirmeyi içerir.Soğutma oranı, bükülmesini önlemek ve destenin amaçlanan boyutlarını korumasını sağlamak için dikkatle izlenir.Düzik soğutma, gerilebilir mukavemet ve darbe direnci gibi istenen mekanik özellikleri elde etmek için gereklidir.
# Yüzey İşlem
Yüzey işleme, bitmiş ürünün paketlenmiş olması için son adımdır.GD13383 döşeme için, yüzey işlemleri kayma direncini artırmak için doku döşemeyi veya UV direncini artırmak için koruyucu bir kaplama uygulamayı içerebilir.Bu tedaviler sadece ürünün dayanıklılığının değil, aynı zamanda görsel çekiciliklerini de artıracaktır.Tedaviler, güvertenin karşılaşacağı müşteri tercihlerine veya belirli çevresel koşullara göre özelleştirilebilir.
Ortak Üretim Sorunları
İleri teknolojiye rağmen, WPC ekstrüzyon sürecinde çeşitli zorluklar ortaya çıkabilir.Bazı yaygın konular şunları içerir:
- Besleme sorunlarına yol açan tutarsız pelet boyutu.
- Sıcaklık dalgalanmaları, zayıf akış ve yüzey kusurlarına neden olur.
- Kalıp aşınması boyutsal yanlışlıklaar.
- Yeteri kadar soğutma, bükme veya çarpıtmaya yol açar.
- Yanlış tedavi uygulamasına bağlı yüzey kusurları.
Bu sorunları proaktif olarak ele alan üreticiler, GD13823 gibi açık hava WPC desteleme ürünlerinin kalitesini ve performansını artırabilir.
İlgili Ürünler
 3DGD13823 Co Ekstrüzyon WPC Decking Özellikleri Geliştirilmiş Ahşap Kaplama Teknolojisi ile İkinci Nesil 3D Kabartmalı Yüzey
 GD14521 İki Ton Co Ekstruded Decking Composite Wood ve Dark Grey HG, İki Kurulum Seçkisi Sunan
 GD13820 WPC Co Ekstrüzyon Deskli Son Derece Soğuk İklim Alanları için Güvenilir Açık Zemin Çözümleri Sağlar
 Premium Açık Uygulamalar için Yüksek Kaliteli Stable Performanslı GD13383-3 İkinci Nesil Co Ekstruded Ahşap Plastik Kompozitler
İlgili Makaleler
Get a Free Quote
Interested in GD133823 Çift Yanlı Düz Yüzey Co Ekstrüde WPC Döyürü, Yuvarlak Hollow Yapı ile Popüler Bir Genişlik ve Kalınlık Özellikleri? Fill in the form and we will reply within 24 hours.