
WPC Ortak Ekstrüzyon Teknolojisi: Faydalar, Uygulamalar ve Endüstriyel Üretim Eğilimleri
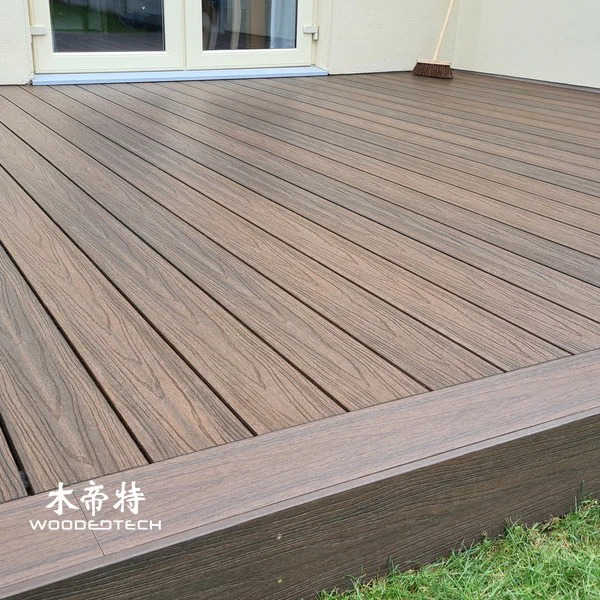
WPC ortak ekstrüzyon teknolojisi, dayanıklı, hava koşullarına dayanıklı yapı malzemeleri üretmek için ahşap plastik kompozit (WPC) çekirdeği koruyucu bir polimer dış tabaka ile birleştirir.Geleneksel tek katmanlı ekstrüzyondan farklı olarak, bu işlem nem direnci, UV koruması, çizilme direnci ve renk stabilitesi geliştiren işlevsel bir yüzey oluşturur.Uzun süreli performansın ve düşük bakımın önemli olduğu dış mekan zemin kaplaması, duvar kaplaması, eskrim ve mimari profillerde giderek daha fazla kullanılmaktadır.
# 1.WPC Ortak İhraı Teknolojisi Nasıl Çalışrın
WPC ortak ekstrüzyon, özel olarak tasarlanmış bir ek-ekstrüzyon ölümü yoluyla iki veya daha fazla malzeme akışının aynı anda ekstrüzyon olduğu bir üretim sürecidir.Ana ekstrüzyon hattı yapısal WPC çekirdeği üretirken, ikincil bir ekstrüzyon hattı, HDPE veya başka bir uyumlu termoplastik formülasyonundan yapılan koruyucu bir polimer tabakası sağlar.
Çekirdek tipik olarak ahşap unu, geri dönüştürülmüş veya bakir plastik, kapma ajanları, yağlayıcılar, stabilatörler ve katkı maddeleri işlemeden oluşur.Dış kapak tabakası, UV stabilsiyonları, pigmentler ve diğer fonksiyonel katkı maddeleri ile daha yüksek performanslı bir polimer formülasyon kullanır.Her iki katman da ekstrüzyon sırasında bağlanır ve ayrı bir kaplama işlemi gerektirmeden birleşik bir profil oluşturur.
Ana avantaj, yapısal mukavemet ve yüzey korumasının birleşimidir.WPC çekirdeği sertlik ve boyutsal stabilite sağlarken, dış tabaka nem penetrasyona, lekeleme, solma ve günlük yüzey aşınmasına karşı korumaya yardımcı olur.Bu, ortak ekstrüzyonları özellikle zorlu dış ortamlar için uygun hale getirir.
# 2.WPC Ortak İhracan Üretim Süreci Tamamlama
# Malzeme Karıştırma ve Hazırlama
İstikrarlı ekstrüzyon için tutarlı hammadde hazırlama şarttır.Ahşap un kontrollü parçacık boyutuna ve nem içeriğine sahip olmalıdır, çünkü aşırı nem kabarcıklara, yüzey kusurlarına ve kararsız çıktıya neden olabilir.Kurutma ekipmanı, bileşikleştirmeden önce nemi azaltmak için yaygın olarak kullanılır.
Ana WPC formülasyon, ahşap un, termoplastik reçine, bağlantı ajanları, yağlayıcılar ve stabilikleri birleştirir.Katkı oranları gerekli mekanik özelliklere, işleme özelliklerine ve amaçlı uygulamaya bağlıdır.
Kapak tabakası formülasyonu ayrı olarak hazırlanır.Genellikle hava koşullarına dayanıklı bir polimer, renk masterbatch, UV emiciler, antioksidanlar ve diğer fonksiyonel katkı maddeleri içerir.İki formülasyon, delaminasyonu önlemek için uyumlu işleme sıcaklıklarına ve yeterli yüzlerarası yapışmaya sahip olmalıdır.

Yüksek hızlı sıcak ve soğuk karıştırma ekipmanı, katkı maddelerini eşit olarak dağıtmanıza ve tutarlı malzeme kalitesini korumaya yardımcı olur.Doğru toplurpk ve sıcaklık izleme, üretim partileri arasındaki farklılıkları azaltmak için önemlidir.
# Peletleme ve Malzeme Birleştirme
Karıştırmadan sonra, çekirdek ve kap malzemeleri, üretim hattı konfigürasyona bağlı olarak ayrı birleştirme ve peletleme işlemlerinden geçirebilir.İkiz bir ekstreme ekstridi, ahşap un, polimer ve katkı maddelerinin tekdüze dağılımına ulaşmak için yaygın olarak kullanılır.
Bileşik sırasında, malzeme kontrollü ısıtma, karıştırma ve taşıma bölgelerinden geçer.Bileşik malzeme daha sonra soğutul ve sonraki ekstrüzyon için uygun granüllere püskürtül.
Tutarlı pelet boyutu, nem içeriği ve malzeme bileşimi istikrarlı beslenme hızlarına yardımcı olmaya yardımcı olun.Peletsiz doğrudan ekstrüzyon kullanan üreticiler için, hazırlanan karışım, ekipmanın bu işlem için tasarlanışı koşulu olarak doğrudan üretim ekstrüzyonuna beslenebilir.
# Ortak-İhracan Sıcaklığı Kontrolü
Sıcaklık kontrolü, WPC’nin ekstrüzyonunda en önemli faktörlerden biridir.Çekirdek malzeme ve koruyucu kapak tabakası, iyi bağlanmayı korurken ve termal bozulmayı önlerken uygun işleme koşullarına ulaşmalıdır.
Tipik bir üretim hattı, ana ekstrüzyon, ikincil ekstrüzyon ve ortak ekstrüzyon ölümü için bağımsız olarak kontrol edilen ısıtma bölgeleri kullanır.Sıcaklık ayarları polimer tipine, ahşap içeriğe, vida konfigürasyona ve üretim hızına bağlıdır.
Birçok HDPE tabanlı WPC formülasyonu için, işleme sıcaklıkları genellikle yaklaşık 150-190°C içinde bulunur, ancak gerçek çalışma penceresi malzeme denemeleri yoluyla oluşturulmalıdır.
Aşırı sıcaklıklar odun bozulması, renk değişikliği, hoş olmayan kokular ve kararsız erime akışına neden olabilir.Yetersiz sıcaklıklar, zayıf plastikleşme, düzensiz ekstrüzyon ve çekirdek ve kapak katmanları arasındaki zayıf bağ ile sonuçlanabilir.
Operatörler, yalnızca ısıtma bölgesi ayarlarına güvenmek yerine, üretim boyunca erime basıncı, motor yükü, vida hızı ve sıcaklık dalgalanmalarını izlemelidir.
# Ortak-İmmosu Kalıp ve Kalıp Tasarımı
Ortak ekstrüzyon kalıbı, son profil geometrisi ve koruyucu dış tabakanın dağılımına karar ve belirlenir.İç akış kanalları, çekirdek ve kapak malzemelerini kalıpmadan önce doğru pozisyonlara yönlendirmelidir.
İyi kalıp tasarımı dengeli erik dağılımı, uygun akış direnci ve tutarlı kap-katman kalınlığı gerektirir.Kötü akış dengesi düzensiz yüzey kapsamı, açığa çıkan çekirdek malzeme veya aşırı malzeme tüketimi üretebilir.
Dış mekan döşeme ve duvar kaplaması için, üreticiler ayrıca profil kalınlığı, içi boş veya katı yapılar, takviye kaburgaları, drenaj gereksinimleri ve boyut toleranslarını da düşünmelidir.
Düzgün tasarlanmış bir kalıp, uygun temizlik ve ayarlamaya izin verirken ölü bölgeleri ve malzeme birikimini en aza indirmeli.Bu, üreticilerin aynı ekstrüzyon hattında birden fazla profil boyutu veya renk üretmesi özellikle önemlidir.
# Soğutma, Kalibrasyon ve Yüzey İşlem
Kalıptan ayrıldıktan sonra, sıcak WPC profili bir vakum kalibrasyon ve soğutma sistemine girer.Kalibrasyon ekipmanı gerekli boyutları, düzliği ve kesitisel geometriyi korurken, malzeme kademeli olarak katılaştırır.
Soğutma tek tip olmalı.Aşırı hızlı soğutma iç stres, yüzey bozulma veya boyutsal istikrarsızlık yaratabilir.Yetersiz soğutma, çekme ve kesme sırasında bükme, deformasyon ve yanlış boyutlarda neden olabilir.
Profil kararlı bir sıcaklığa ulaştığına girdikten sonra, bir nakliye makinesi çekme hızını kontrol eder, ardından gerekli uzunluğa otomatik olarak kesilmesini izler.
Yüzey işleme kabartma, fırçalama, kumlama ve odun-trein dokutulamayı içerebilir.Bu süreçler görünümü geliştirir ve dış mekan uygulamaları için farklı yüzey kaplamaları sağlar.Ortak-ekstrütük ürünler, müşteri gereksinimlerine ve ekipman konfigürasyonlarına bağlı olarak mat, dokulu veya doğal ahşap görünümlü yüzeylerle de üretilebilir.
# 3.WPC Ortak Ekstrüzyonu Ana Faydaları ve Uygulamaları
Ortak denetimin en büyük avantajı, dış polimer tabakası tarafından sağlanan ek korumadır.Geleneksel kapaksız WPC ürünleriyle karşılaştırıldığında, uygun şekilde üretilmiş ortak ekstruded profiller genellikle lekeleme, neme maruz kalma, UV bozulması ve yüzey aşınması için daha iyi direnç sunar.
Anahtar faydalar şunları içerir:
- İyileştirilmiş hava direnci: Koruyucu kapak, yağmur, güneş ışığı ve değişen dış mekan koşullarının etkilerini azaltmaya yardımcı olur.
- Daha iyi leke direnci: Dış tabaka günlük temizliği kolaylaştırır ve ortak kirleticilerin yüzeye nüfuz etmesine yardımcı olur.
- Geliştirilmiş görünüm: Üreticiler daha tutarlı renkler, gerçekçi ahşap tahıl dokuları ve farklı yüzey kaplamaları sunabilir. Azaltılmış bakım: Koruyucu yüzeyler sık boyama, sızdırmazlık ve diğer tedavilere olan ihtiyacı azaltabilir.
- Genişletilmiş hizmet ömrü: Düzgün formüle edilmiş ve üretilmiş bir kap tabakası, zaman içinde ürün görünümünü ve performansının korunmasına yardımcı olur.
Yaygın uygulamalar arasında açık WPC döşeme, havuz kenarındaki döşeme, bahçe yürüyüş yolları, balkon döşeme, dış duvar kaplaması, gizlilik eskrim ve dekoratif mimari profiller bulunmaktadır.Ticari peyze projeleri ve kamusal dış mekanlar da dayanıklılık ve düşük bakım kombinasyonundan yararlanıyor.
# 4.Ortak Üretim Sorunları ve Çözümleri
Gelişmiş ekstrüzyon ekipmanlarıyla bile, üreticiler çeşitli üretim zorluklarıyla karşılaşabilir.
| Üretim sorunu | Olası neden | Tavsiye edilen çözüm |
|---|---|---|
| Cap-layer delaminasyon | Kötü malzeme uyumluluğu veya yetersiz yapıştırma | polimer formülasyonu ve kalıp sıcaklığının optimize |
| Uneven kapak kalınlığı | Dengesiz erik akışı veya yanlış kalıp hizalama | akış kanalları ve ekstrüzyon çıktı |
| Yüzey kabarcıkları | Hammaddede aşırı nem | Kurutma ve malzeme depolama geliştir |
| Profil bükülerek | Düzgün soğutma veya aşırı çekme gerilimi | soğutma ve çekme hızı optimize |
| Kaba yüzey kaplama | Kötü plastikleştirme veya kararsız malzeme besleme | Sıcaklık, vida hızı ve formülasyonu ayarlayın |
| Renk değişimi | Tutarsız pigment dağılımı veya sıcaklık dalgalanmaları | Karıştırma ve sıcaklık kontrolünü iyileştir |
| Boyutsal İstismak | Uygunsuz kalibrasyon veya soğutma | vakum ayarlarını ve soğutma koşullarını ayarlayın |
Üretim kalitesi tüm üretim süreci boyunca izlenmelidir.Önemli muayene öğeleri arasında kap-katman kalınlığı, profil boyutları, darbe mukavemeti, su emme, renk tutarlılığı, bağlanma mukavemeti ve aşınmaya karşı direnç bulunur.
Üreticiler ayrıca standartlaştırılmış üretim parametreleri oluşturmalı ve tekrarlayan kusurların nedenlerini belirlemek için parti kayıtlarını korumalıdır.
# 5.Endüstriyel Üretim Eğilimleri ve Gelecek Geliştirme
WPC ortak ekstreksiyon teknolojisi, daha yüksek otomasyon, geliştirilmiş malzeme verimliliği ve daha gelişmiş yüzey performansına doğru ilerliyor.Üreticiler, üretim tutarlılığı artırmak için hassas dozaj sistemlerine, akıllı sıcaklık kontrolörlerine, otomatik kalınlık izlemeye ve entegre ekstrüzyon hatlarına yatırım yapıyor.
Malzeme geliştirme bir başka önemli trenddir.Geri dönüştürülmüş polimerler, sorumlu bir şekilde kaynaklı ahşap lifler, geliştirilmiş kaplin maddeleri ve daha etkili UV stabillikleri, üreticilerin daha iyi çevresel kimlik bilgileri ve dış mekan performansına göre ürünler geliştirmelerine yardımcı oluyor.
Özelleştirilmiş ürün geliştirme uluslararası pazarlarda da giderek daha önemli hale geliyor.Alıcılar standart güverte profillerinin ötesine bakıyor ve belirli renkler, dokular, boyutlar, yüzey kaplamaları ve mekanik özellikler talep etmek.Esnek ortak germe ekipmanları, üreticilerin tutarlı üretim kalitesini korurken farklı ürün yapıları geliştirmelerini sağlar.
WPC üreticileri için, başarılı birlikte ekstrüzyonun anahtarı sadece koruyucu bir dış tabaka eklemek değildir.Malzeme formülasyonu, bileşik, ekstrüzyon sıcaklığı, kalıp tasarımı, soğutma ve yüzey kaplamasının koordineli kontrolünü gerektirir.İstikrarlı işleme koşulları ve güvenilir kalite kontrol sistemleri kuran üreticiler, daha yüksek değerli dış mekan kompozit ürünleri üretebilir ve değişen inşaat ve peyele pazarı gereksinimlerine daha etkili bir şekilde yanıt verebilir.
İlgili Makaleler

İlgili Ürünler
 GD14023 En İyi Kompozit Güzler, Açık Uygulamalar için Klasik Yuvarlak Delik Yapılı Tek Taraflı Bir Co Ekstrüzyon Yüzeye Sahip
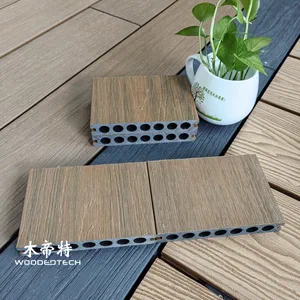 WPC'deki GD14622 Denek, Yıllardır Popüler Kalan Klasik Bir Yuvarlak Delik Co Ekstrüzyon Tasarımına Sahip
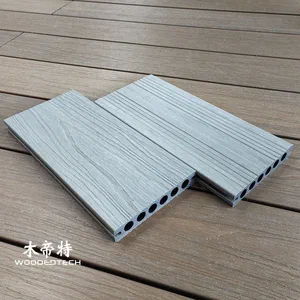 Antika Ahşap GD13883-3 Co Extruded Kompozit Ahşap Decking Pantolosları Yuvarlak Delikler 3 Ödek Uzunlukta Stokta Mevcut