
Polimer Matrix Kompozitleri için Üretim Teknikleri (PMC'ler): Bir Kılavuz
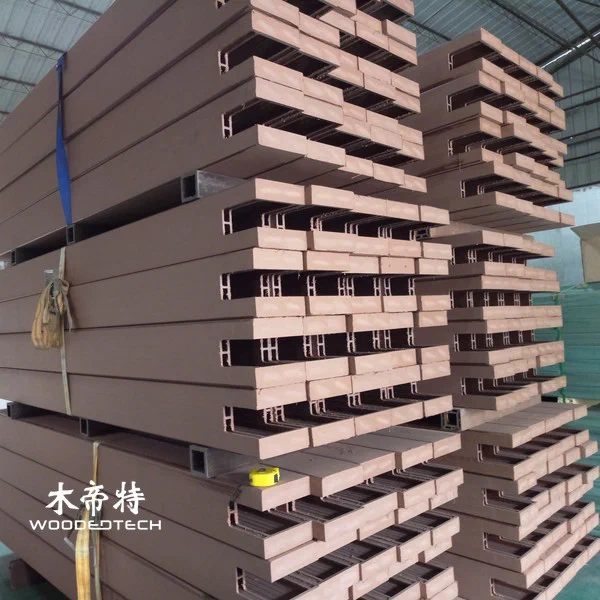
Polimer matris kompozitleri (PMC’ler), belirli mukavemet, dayanıklılık ve performans özelliklerini elde etmek için bir polimer reçineyi takviye malzemeleri ile birleştirerek yapılan mühendislik malzemelerilerdir.Dış mekan WPC üretiminde, ekstrüzyon işlemi, zemin kaplama, duvar kaplaması, eskrim ve diğer dış uygulamalar için tutarlı profiller üretmede merkezi bir rol oynamaktadır.Her bir üretim aşamasının anlaşılması, üreticilerin ürün kalitesini iyileştirmesine, israfı azaltmasına ve istikrarlı tedarik zinciri performansını korumasına yardımcı olur.
# Anlama Polimer Matris Kompozit Üretim
Polimer matris kompozitler, polimer bazlı bir matrisi ahşap elyafları, mineral dolgular veya sentetik lifler gibi takviye malzemeleri ile birleştirir.Ahşap plastik kompozit (WPC), tipik olarak HDPE, PVC veya PP gibi termoplastikler kullanılarak üretilen, ahşap un ve fonksiyonel katkı maddeleri ile birlikte yaygın bir örnektir.
Polimer matrisi, takviye malzemelerini birbirine bağlarken, dolgu maddeleri sertliği, boyutsal stabiliteyi, dokuyu ve maliyeti etkiler.Kaplin maddeleri, yağlayıcılar, antioksidanlar ve UV stabillikleri gibi katkı maddeleri, işleme ve dış mekan performansını iyileştirmeye yardımcı olur.
Açık hava WPC ürünleri için, formülasyon çeşitli faktörleri dengelemelidir:
- Mekanik güç ve darbe direnci
- Nem direnci ve boyutsal stabilitesi
- UV direnci ve renk tutma
- Akışkanlık ve ekstrüzyon stabilitesi işleme
- Yüzey görünümü ve uzun süreli dayanıklılık
Tuttarlı bir formülasyon, güvenilir üretim için başlangıç noktasıdır.
# Malzeme Karıştırma ve Pelletize
İlk üretim aşaması hammaddelerin hazırlanması ve harmanlaması içerir.Ahşap un, karıştırmadan önce kontrollü parçacık boyutuna ve nem içeriğine sahip olmalıdır.Aşırı nem, ekstrüzyon sırasında kabarcıklara, yüzey kusurlarına ve zayıf bağlanmaya neden olabilir.
Üreticiler tipik olarak polimerleri, ahşap lifleri ve katkı maddelerini eşit olarak dağıtmak için yüksek hızlı sıcak karıştırıcılar kullanırlar.Yeterli dağılın sağlanmasına rağmen erken bozulmayı önlemek için sıcaklık ve karıştırma süresi kontrol edilmelidir.
Sıcak karıştırmadan sonra, malzeme sıcaklığıni azaltmak ve kümelenmesini önlemek için bir soğutma karıştırıcıya girebilir.Üretim hattına ve formülasyonuna bağlı olarak, üreticiler ekstrüzyondan önce doğrudan toz besleme veya peletleme kullanabilirler.
Pelletize, harmalanmış bileşikiği tek tip granüllere dönüştürür, malzeme beslemeyi daha kararlı hale getirir ve üretim sırasında tutarlılığı artırır.Bununla birlikte, peletleme işlemi, aşırı ısıya maruz kalma, zayıf dağılma veya nem emilimi önlemek için dikkatlice kontrol edilmelidir.
# Ekstrüzyon Sıcaklık Kontrolü
Ekstrüzyon, dış mekan WPC üretimindeki temel süreçtir.Hazır hazırlanan bileşik, ısı ve mekanik kesmenin polimeri yumuşattığı ve ahşap lifleri eriyik boyunca dağıttığı tek vidalı veya ikiz vidalı bir ekstrüzde girer.
Sıcaklık ayarları polimer tipine, formülasyonuna, vida konfigürasyona ve ürün tasarımına bağlıdır.Her ısıtma bölgesi, sabit malzeme akışını korumak için bağımsız kontrole ihtiyaç duyar.
Tipik işlem hususları şunları içerir:
- Besleme bölgesi: Erken yumuşama olmadan pürüzsüz malzeme beslemeyi koruyun.
- Sıkıştırma bölgesi: Eriyi ve tek tip malzeme karıştırmayı teşvik edin.
- Ölçüm bölgesi: Tutyarıcı eriyik basıncı ve çıktıyı koruyun.
- Kalıp bölgesi: Malzemeyi doğru profil oluşumu için yeterince akışkan tutun.
Aşırı sıcaklıklar odun lifi bozulmaya, renk değişikliği, hoş olmayan kokulara ve azaltılmış mekanik performansa neden olabilir.Çok düşük olan sıcaklıklar zayıf plastikleşme, yüksek ekstrüzyon basıncı, pürüzlü yüzeyler ve kararsız çıktı ile sonuçlanabilir.
Deneyimli ekstrüzyon mühendisleri, yalnızca ısıtma bölgesi ayarlarına güvenmek yerine eriyen sıcaklık, vida hızı, motor yükü, basınç ve üretim hızını birlikte izler.
Kalıp Tasarımı ve Profil Oluşturumu
Ekstrüzyon kalıbı, WPC ürünlerinin son kesisel şeklini ve boyutsal doğruluğunu belirler.Decking panları, duvar panelleri ve içi boş profiller için kalıp tasarımı malzeme akışını, duvar kalınlığı, iç boşluklar ve soğutma davranışını hesaba katmalıdır.
İyi tasarlanmış bir kalıp, tüm profil boyunca dengeli malzeme dağılımı sağlar.Eşit olmayan akış, duvar kalınlığında, iç streste, yüzey kusurlarında ve boyutsal varyasyonda farklılıklar yaratabilir.
Önemli kalıp tasarım faktörleri şunları içerir:

- Kanal geometrisi ve akış direncini kalıp
- Oyalama ve katı bölümlerde eritin
- Duvar kalınlığı tutarlılığı
- Havalandırma ve basınç kontrolü
- Seçilen WPC formülasyonuyla uyumluluk
Boş güverte panları için, iç destek yapıları ve boşluk düzenlemeleri, malzeme tüketiminin gereksiz yere artırılması olmadan yeterli sertlik sağlamalıdır.
Kalıp kalibrasyonu da aynı derecede önemlidir.Üreticiler deneme koşuları yapmalı, profil boyutlandırmaları denetlemeli ve seri üretimi onaylamadan önce kalıp ayarlarını yapmalıdır.
# Soğutma Kalibrasyonu ve Boyutsal İstikrar
Kalıptan ayrıldıktan sonra, sıcak WPC profili bir kalibrasyon ve soğutma sistemine girer.Vakum kalibrasyonu gerekli şekli ve boyutların korunmasına yardımcı olurken, kontrollü su soğutması malzeme sıcaklığıni azaltır ve profili stabilize eder.
Soğutma hızı ekstrüzyon çıkış ile eşleşmelidir.Soğutma çok hızlıysa, iç stres gelişebilir, bükülme, çatlama veya düzensiz büzünme riskini artırabilir.Yetersiz soğutma, çekme, kesme ve istifleme sırasında deformasyona neden olabilir.
Mühendisler özellikle dikkat etmelidir:
- Vakum basıncı ve kalibrasyon doğruluğu
- Soğutma suyu sıcaklığı ve dolaşımı
- Taşıma hızı ve senkronizasyon
- Profil düzlüğü ve duvar kalınlığı
- Soğutma sonrası büzülme
Stable soğutma kalibrasyonu, küçük boyutlu farklılıkların bile kurulumu ve eklem hizalamalarını etkileyebildiği uzun açık WPC döşeme tahtaları için özellikle önemlidir.
# Yüzey İşlem ve Ürün Bitirme
Yüzey işleme, WPC ürünleri son görünümlerini verir ve fonksiyonel performansı artırabilir.Yaygın bitirme teknikleri arasında zımparalama, fırçalama, kombinleme, zımparalama-stirme kombinasyonları ve birlikte demleme bulunur.
Mekanik fırçalama daha doğal bir ahşap benzeri doku oluştururken, kabartma dekoratif tahıl desenleri üretir.Bu süreçler, tutarsız kalıpları veya yüzey hasarı önlemek için profilin hareketi ile senkronize edilmelidir.
Co-exstrüzyon teknolojisi, WPC çekirdeğinin etrafına koruyucu bir polimer tabaka ekler.Bu dış tabaka, kapak malzemesine ve formülasyonuna bağlı olarak lekeleme, neme, UV maruz kalma ve yüzey aşınmaya karşı direnci artırabilir.
Yüzey işlemeden sonra, ürünler kesme, boyutsal muayene, görünüm kontrolleri ve ambalajdan geçer.Çizilmeleri, kirlenmeyi ve deformasyonu önlemek için depolama ve taşıma sırasında koruyucu ambalajlar önemlidir.
Ortak Üretim Sorunları ve Kalite Kontrolü
İyi donanımlı WPC fabrikaları bile hammadde varyasyonu, yanlış işleme parametreleri veya ekipman aşınması neden olan üretim sorunları yaşayabilir.
Ortak konular şunları içerir:
- Yüzey kabarcıkları: Genellikle aşırı hammadde nemi veya yetersiz havalandırma ile ilişkilidir.
- Kaba yüzeyler: Kötü plastikleştirme, uygun olmayan yağlama veya kararsız erik akışından kaynaklanabilir.
- Profil bükülmek: Genellikle düzensiz soğutma, iç stres veya tutarsız taşıma hızı ile bağlantılı.
- Renk varyasyonu: Tutarsız katkı dağılımı, hammadde farklılıkları veya termal bozulmadan kaynaklanabilir.
- Düşük mekanik mukavemet: Zayıf lif-polimer bağlanma, yanlış formülasyon veya yetersiz işleme gösterebilir. Boyutsal tutarsızlık: Genellikle kararsız ekstrüzyon basıncı, giyilen kalibrasyon ekipmanı veya yanlış çekme hızından kaynaklanır.
Güvenilir bir denetim sistemi, boyutsal ölçümler, yoğunluk testi, su emme testi, darbe direnci değerlendirmesi, bükme mukavemet testleri ve görünüm denetimlerini içermelidir.Dış mekan ürünleri de uygun UV ve hava durumu değerlendirmelerine tabi tutulmalıdır.
Üreticiler üretim parametrelerini ve denetim sonuçlarını toplu olarak kaydetmelidir.Bu, tekrarlayan kusurları tanımlamayı, hammadde varyasyonlarını izlemeyi ve büyük siparişlerde tutarlı ürün kalitesini korumayı kolaylaştırır.
Uluslararası alıcılar için, üretim sürecini anlamak, bir WPC tedarikçiyi değerlendirmek için pratik bir temel sağlar.Yetenekli bir fabrika, hammadde hazırlama, ekstrüzyon teknolojisi, kalıp kalibrasyonu, yüzey kaplaması ve son inceleme üzerinde kontrol göstermelidir.Bu üretim yetenekleri doğrudan ürün tutarlılığını, teslimat güvenilirliğini ve dış mekan ahşap plastik kompozit ürünlerin uzun vadeli performansını etkiler.
İlgili Makaleler
 Öksürebilir Endüstriyel Üretim için Ahşap Plastik Kompozitleri Optimize etmek
 Ahşap Çözümler Kompozit: Endüstriyel Uygulamalar, Faydalar ve Piyasa Trendleri
 Plastik Ahşap Blok: Endüstriyel Uygulamalar, Faydalar ve Malzeme Seçimi
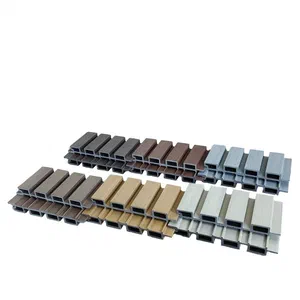 WPC Artıları ve Eksileri: Endüstriyel Uygulamalar için Kapsamlı Bir Kılavuz
İlgili Ürünler
 GD13383-3 Decking için Kompozit Panorunlar 3 Ödek Uzunluk ve Tek Parça Teslimatlı Çoklu Stok Renklerinde Mevcut
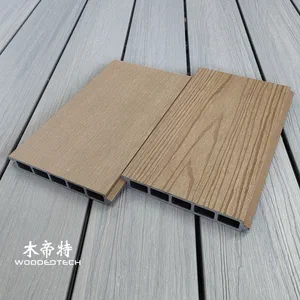 3DGL18024 WPC Uzun Taht Çit Özellikler Gerçekçi Doğal Ahşap Lifler ile Premium Co Ekstrürü 3D Kabartmalı Çay Ahşap Tahıl Doku
 Klasik D1405-4 Kırmızı Ahşap Ahşap Levha, Yirmi Yıl Sonra Popüler Kalan Zamansız 2D Düz Ahşap Tahıl Tasarımına Sahip