
Endüstriyel Uygulamalar için Etkili Kompozit Güverte Güç Yıkama Teknikleri 2023
Dış mekan WPC (Wood Plastic Composite) ekstrüzyon işlemi, çeşitli uygulamalara uygun yüksek kaliteli kompozit malzemeler sağlayan birkaç önemli adımı içerir.Bu işlem, malzeme karıştırma, peletleme, ekstrüzyon sıcaklık kontrolü, kalıp tasarımı, soğutma kalibrasyonu, yüzey işleme ve ortak üretim zorlukları ele geçirme içerir.
Malzeme Karıştırma

WPC ekstrüzyon sürecindeki ilk adım, ahşap elyafların ve plastiklerin karıştırı.Tipik olarak, geri dönüştürülmüş ahşap ve yüksek yoğunluklu polietilen (HDPE) veya polipropilen karışımı kullanılır.Ahşap ile plastik oranları, nihai ürünün istenen özelliklerine bağlı olarak değişebilir.UV stabiltinleri, renklendiriciler ve antioksidanlar gibi katkı maddeleri de performans ve estetiği geliştirmek için birleştiriliyor.Karıştırma, nihai ürünün tutarlılığı için çok önemli olan homojen bir karışım sağlamak için yüksek bir karıştırıcıda gerçekleştirildi.
# Pelletizing
Malzemeler karıştırıldıktan sonra, bir peletleme makinesine beslenirler.Bu makine karışımı kolayca ele alınabilen ve ekstrüzde beslenen küçük peletlere dönüştürür.Peletleme işlemi, karışımı ısıtmayı ve tek tip peletler oluşturmak için bir kalıpla zorlamayı içerir.Uygun pelet boyutu ve yoğunluğu, ekstrüzyon sırasında optimum akış elde etmek için önemlidir ve bitmiş ürünün genel kalitesini etkilemek için önemlidir.
# Ekstrüzyon Sıcaklık Kontrolü
Çime işlemi sırasında sıcaklık kontrolü, doğru malzeme özelliklerini elde etmek için hayati öneme sahiptir.Extruder, her biri ayarlanabilir sıcaklıklara sahiptir.WPC için tipik işlem sıcaklığı, kullanılan plastik türüne ve spesifik formülasyona bağlı olarak 160 ° C ila 220 ° C ile değişir.Doğru sıcaklığın korunması, malzemelerin termal bozulmasının önlenmesi için esastır ve bu da mekanik özelliklerin renk değişikliğine ve kaybına yol açabilir.
# Kalıp Tasarımı
kalıbın tasarımı, nihai ürünün kalitesini ve performansını önemli ölçüde etkiler.Kalıplar tipik olarak dayanıklılık ve hassasiyet için çelikten yapılır.Kalıp tasarımında önemli hususlar, WPC ürününün istenen profilini, verimli soğutma için soğutma kanallarını ve bükme veya bozulmayı en aza indirir.Kalıp, ısınırken malzemenin genişlemesi de barındırarak soğutun mükemmel bir uyum sağlaması gerekir.
# Soğutma Kalibrasyonu
Ekstrüzyondan sonra, WPC ürünü şeklini ve yapısal bütünlüğünü korumak için soğutulmuş olmalıdır.Bu işlem genellikle bir su banyosu veya hava soğutma sistemi içerir.Soğutma kalibrasyonu, bükmekten kaçınmak ve ürün boyunca tek tip kalınlık sağlamak için çok önemlidir.Opti soğutma hızlarını elde etmek için ortam sıcaklığına ve nemine bağlı olarak ayarlamalar gerekebilir.
# Yüzey İşlem
WPC ürünlerinin görünümünü ve performansını artırmak için yüzey işlemleri uygulanabilir.Bunlar zımparalama, kaplama veya dokuma işlemlerini içerebilir.Yaygın bir teknik, doğal akabın görünümünü taklit etmek için bir ahşap tahıl dokusu kullanmaktır, kaplamalar UV direncini artırabilir ve solma olasılığını azaltabilir.Yüzey işlemleri sadece estetiği arttırmakla kalmaz, aynı zamanda ürünün genel dayanıklılığına da katkıda bulunur.
Ortak Üretim Sorunları
WPC ekstrüzyon sürecinde çeşitli sorunlar ortaya çıkabilir.Bunlar şunları içerebilir:
- Yüzey kusurları: Genellikle uygunsuz kalıp tasarımı veya yetersiz soğutmadan kaynaklanan çizikler veya tutarsız dokular gibi.
- Malzeme bozulması: Aşırı ısı veya uzun süreli işlem süreleri nedeniyle meydana gelen zayıf veya renksiz ürünlere yol açar.
- Tutarsız pelet büyüklüğü: Bu da akış oranlarını etkileyebilir ve eşit olmayan ekstrüzyon ile sonuçlanabilir.
- Savaşma: Genellikle nihai ürünün boyutsal stabilitesini etkileyen düzensiz soğutma veya yanlış kalıp tasarımının bir sonucudur.
Bu zorlukları ele alan ve sürecin her aşamasına tercih ederek, üreticiler pazar taleplerini karşılayan yüksek kaliteli açık WPC ürünleri üretebilir.
İlgili Makaleler
 Polimer Matrix Kompozitleri için Üretim Teknikleri (PMC'ler): Bir Kılavuz
 Açık Yaşam Alanınızı Geliştirmek için Zarif Plastik Ahşap Sundurum Fikirler
 2023'te Plastik Ekstrüzyon Profilleri Seçmek Için Temel Değerlendirmeler: Kapsamlı Bir Kılavuz
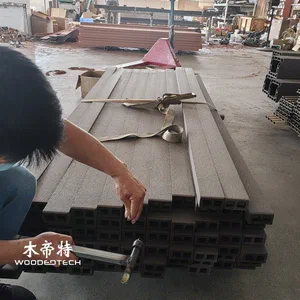 Öksürebilir Endüstriyel Üretim için Ahşap Plastik Kompozitleri Optimize etmek
İlgili Ürünler
 GD13383-3 Decking için Kompozit Panorunlar 3 Ödek Uzunluk ve Tek Parça Teslimatlı Çoklu Stok Renklerinde Mevcut
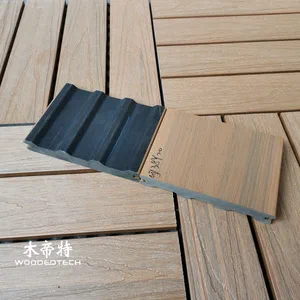 GD13820 M Şekil Co Ekstrüde Kompozit Güverte Planlar, Farklı Dış Mekan Decking Uygulamaları için Özel Bir Profil Tasarımına Sahip
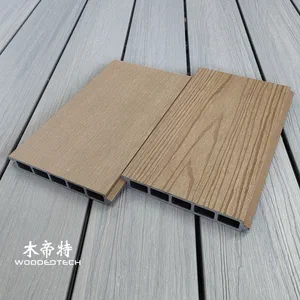 3DGL18024 WPC Uzun Taht Çit Özellikler Gerçekçi Doğal Ahşap Lifler ile Premium Co Ekstrürü 3D Kabartmalı Çay Ahşap Tahıl Doku