
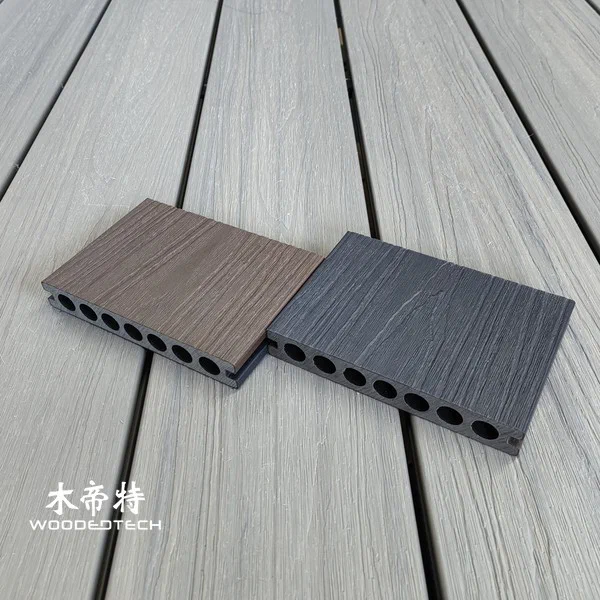
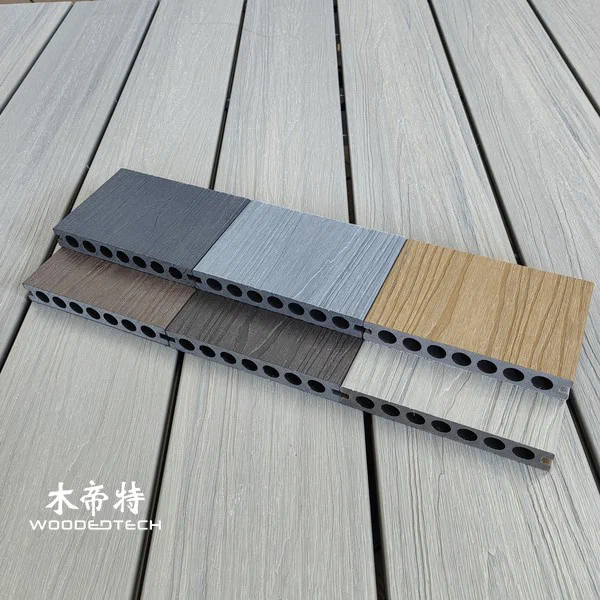
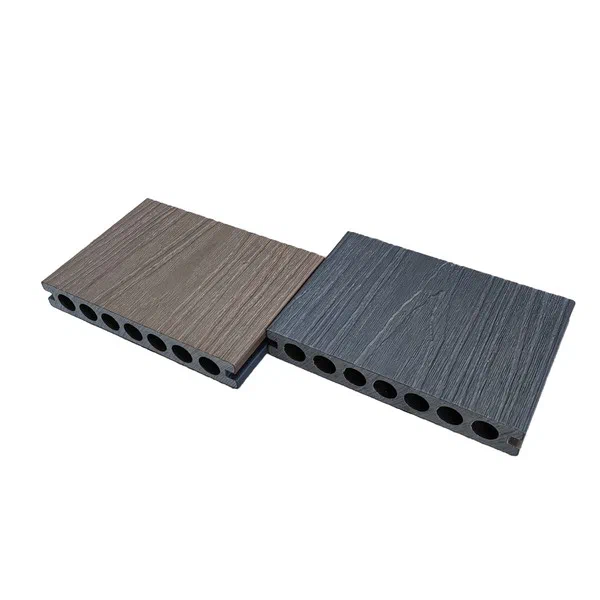
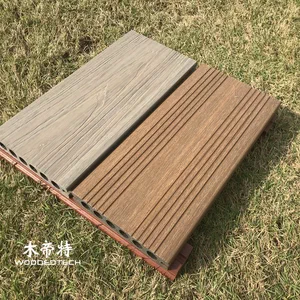
GD14521 Two Tone Co экструдированного настила композитная древесина в розовом IS и темно-сером HG предлагает два варианта установки
Исследуйте полный наружный процесс экструзии WPC для GD14521 Two Tone Co Extruded Decking Composite Wood, обеспечивая качество и долговечность.
| Оплата | Т/Т заранее.Индивидуальный заказ: Т/Т, предоплата 50%, баланс 50% перед погрузкой. |
|---|---|
| Термины сделки | FOB, CIF, EXW и т.д. |
| Образцы | <30см: образцы бесплатно. >30см: заказ образцов (плата за образец может быть вычтена при размещении заказа контейнера позже). |
| Длина | Для контейнера 20GP максимальная длина составляет 5,8 метра (самый длинный); в основном 2/2.4/2.9 / 3,0 / 4,0 метра (рекомендуется) или подгонянный. |
Процесс экструзии WPC (Wood Plastic Composite) включает в себя несколько ключевых этапов для создания высококачественных настильных материалов, таких как GD14521 Two Tone Co Extruded Decing Composite Wood в розовом IS и Dark Gy HG.Этот процесс обеспечивает долговечность, эстетическую привлекательность и универсальность различных вариантов установки.
Материал смешивание
Начальным шагом в процессе экструзии является смешивание материала, где древесные волокна, пластиковые полимеры и добавки объединяются в точных соотношениях.Выбор материалов существенно влияет на свойства конечного продукта.Общие добавки включают УФ-стабилизаторы, цветные пигменты и противогрибродные агенты для повышения производительности композита в условиях наружного отдыха.Смешение происходит в смесителе с высоким сдвигом, чтобы обеспечить однородную смесь, которая жизненно важна для однородности в конечном продукте.
Пеллетизация
Как только материалы смешиваются, следующая фаза – грамуты.Смешанный материал подается в пеллетизер, который формирует смесь в мелкие гранулы.Этот шаг имеет решающее значение, поскольку он облегчает обработку и подачу материала в экструдера.Пеллеты должны поддерживать стабильное качество, так как любое изменение может привести к дефектам в готовом продукте.
Контроль температуры экструзии
Контроль температуры во время процесса экструзии необходим для правильного плавления и потока материала.Экструдер оснащен температурными зонами, которые могут быть отрегулированы на основе специфической формулировки WPC.Как правило, температура колеблется от 160°C до 220°C, в зависимости от состава.Правильное управление температурой гарантирует, что материал адекватно расплавляется без разрушения полимеров, что может повлиять на механические свойства и цвет настила.
# Mold Дизайн
Дизайн плесени является еще одним критическим фактором в создании конечного профиля настила.Формы специально разработаны для создания желаемой формы и размеров настилных досок.Для GD14521 плесень должна соответствовать двухцветной функции, гарантируя, что цвета правильно применяются во время процесса соэкструзии.Форма также должна обеспечивать эффективное охлаждение и легкий выпуск готового продукта.
# Калибровка остыка
После выхода из экструдера доски WPC необходимо быстро охладить, чтобы сохранить свою форму и предотвратить деформацию.Это достигается за счет серии охлаждающих ванной или систем воздушного охлаждения.Правильная охлаждающая калибровка необходима для поддержания стабильности размеров и качества поверхности.Если процесс охлаждения слишком медленный, это может привести к деформации, в то время как чрезмерно быстрое охлаждение может привести к внутренним напряжениям.
Лечение поверхности
Поверхностная обработка повышает эстетику и производительность настила WPC.Для GD14521 процесс доэкструзии наносит защитный слой, который обеспечивает цвет и текстуру.Этот слой усиливает УФ-резистентность и улучшает общую долговечность продукта.Поверхностные процедуры могут включать в себя тиснение для дополнительного сцепления, что особенно важно для наружных применений, где сопротивление скольжения имеет решающее значение.
Общие Производственные Проблемы
Несмотря на передовую технологию, используемую в экструзии WPC, может возникнуть несколько общих проблем с производством:
Непоследовательная окраска: вариации в распределении пигмента во время смешивания могут привести к неравномерному цвету в конечном продукте.
- Деформационная: неправильное охлаждение или неправильное дизайн плесени может вызвать деформацию, влияющую на установку и внешний вид настила. Поверхностные дефекты: неадекватная обработка поверхности или загрязнение во время экструзии может привести к пятнам или отсутствию адгезии в защитном слое.
- Изменчатость размеров: Вариации в контроле температуры или скорости подачи могут повлиять на размеры конечного продукта, что приводит к проблемам совместимости при установке.
Понимая и решая эти проблемы, производители могут производить высококачественные наружные насыски WPC, которые отвечают требованиям как формы, так и функции.
Сопутствующие товары
 GD13823 Двухсторонняя плоская поверхность Co экструдированная настила WPC особенности популярной шириной и толщиной с круглой полой структурой
 3DGD13823 Co экструзии настила WPC Features второго поколения 3D-тиснеяя поверхность с улучшенной технологией отделки древесины
 GD13823-3 Ко второго поколения Co экструдированного древесно-пластикового композита с высокой качественным стаблиальными показателями для премиум-класса
 GD13820 WPC Co экструзионная накола обеспечивает надежные решения для напольного напольного напольного плавания для чрезвычайно холодных климатических зон
Похожие статьи
Get a Free Quote
Interested in GD14521 Two Tone Co экструдированного настила композитная древесина в розовом IS и темно-сером HG предлагает два варианта установки? Fill in the form and we will reply within 24 hours.