
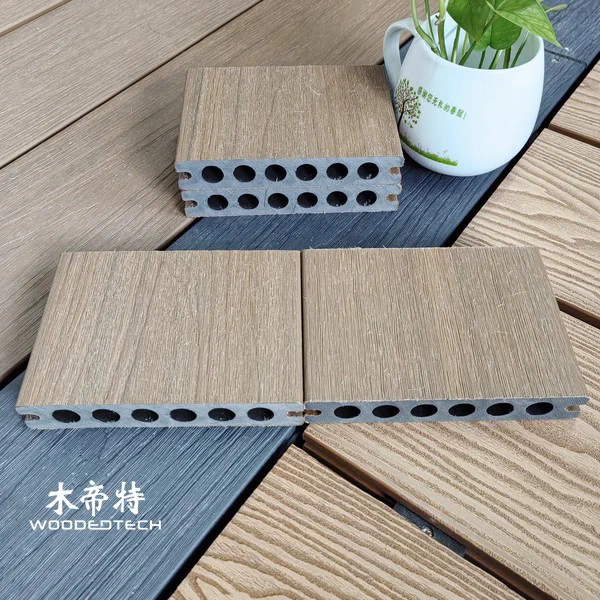
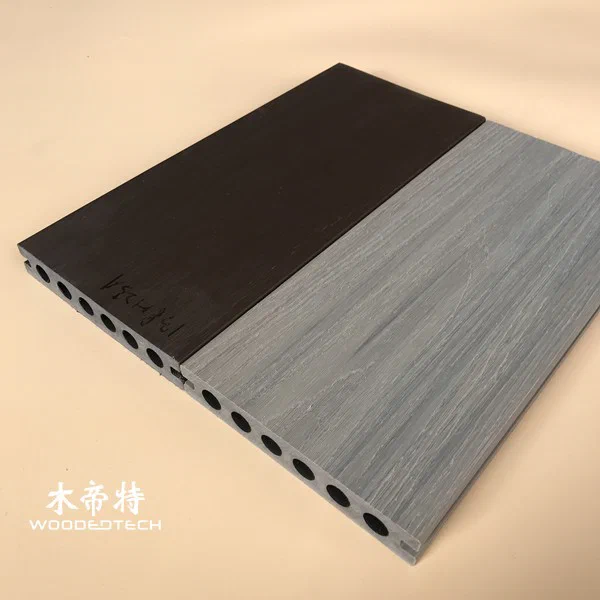
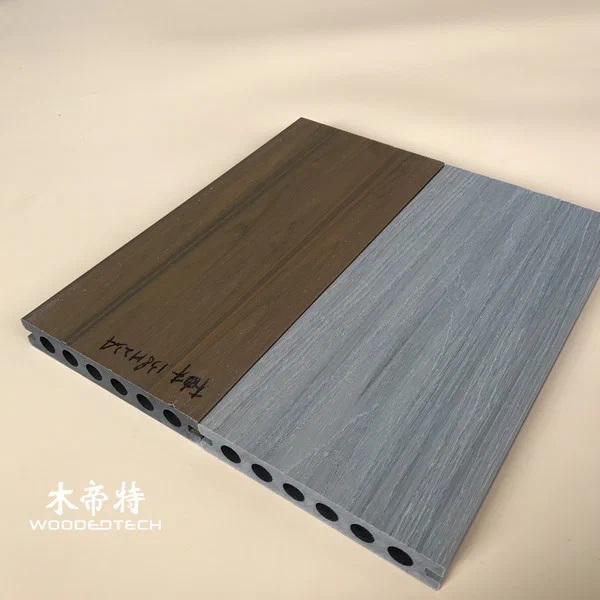
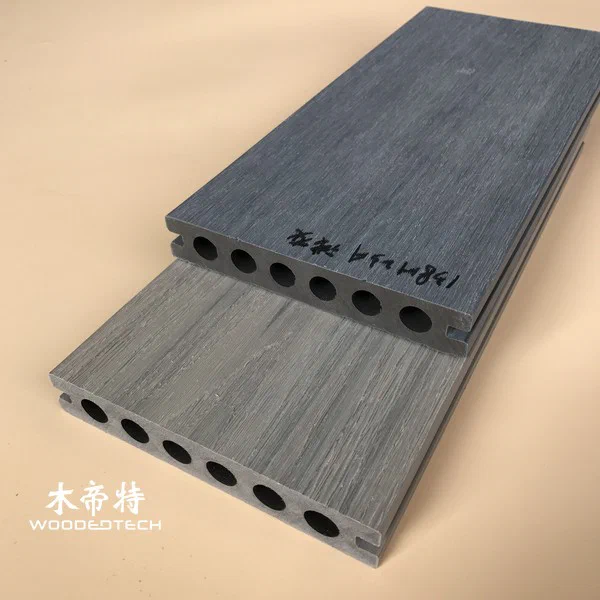
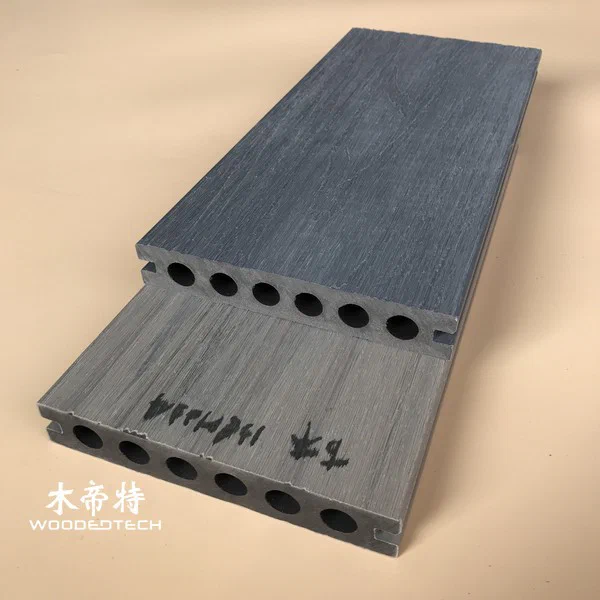
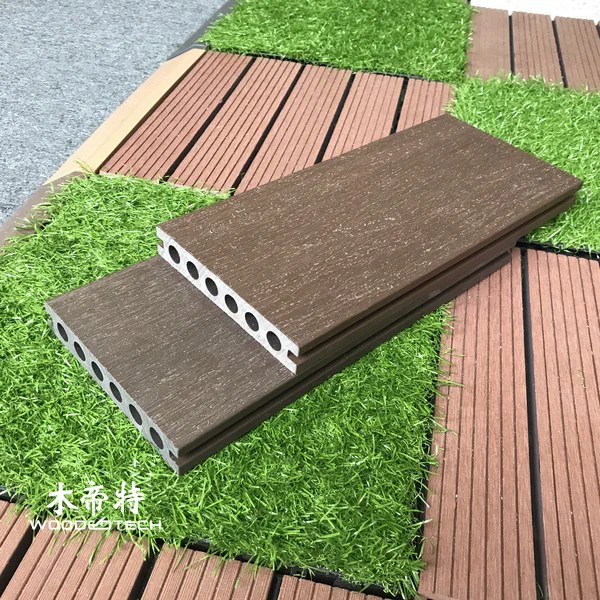
GD13823 Двухсторонняя плоская поверхность Co экструдированная настила WPC особенности популярной шириной и толщиной с круглой полой структурой
Узнайте о комплексном процессе, стоящем за двусторонним плоской поверхностью GD13823, вывершеным настилом WPC.
| Оплата | Т/Т заранее.Индивидуальный заказ: Т/Т, предоплата 50%, баланс 50% перед погрузкой. |
|---|---|
| Термины сделки | FOB, CIF, EXW и т.д. |
| Образцы | <30см: образцы бесплатно. >30см: заказ образцов (плата за образец может быть вычтена при размещении заказа контейнера позже). |
| Длина | Для контейнера 20GP максимальная длина составляет 5,8 метра (самый длинный); в основном 2/2.4/2.9 / 3,0 / 4,0 метра (рекомендуется) или подгонянный. |
Наружный процесс экструзии WPC включает в себя несколько ключевых шагов для создания высококачественных продуктов, таких как двусторонняя плоская поверхность GD13823, совместно экструдированная настила WPC.Это настил имеет популярную ширину и толщину с круглой полой структурой, обеспечивающей как эстетическую привлекательность, так и структурную целостность.
Материал смешивание
Первым шагом в процессе экструзии является смешивание материала.WPC, или деревянный пластиковый композит, как правило, состоит из смеси древесной муки, пластиковых смол и добавок.Материалы тщательно взвешиваются и объединяются в смеситель большой емкости, чтобы обеспечить однородную смесь.Этот шаг имеет решающее значение, так как качество смеси напрямую влияет на прочность и долговечность конечного продукта.Обычные добавки могут включать УФ-стабилизаторы, красители и противогоречие средства для повышения эксплуатационных характеристик.
Пеллетизация
Как только материалы смешиваются, следующая фаза – грамуты.Однородную смесь подают в пеллетизатор, который сжимает смесь в мелкие гранулы.Этот процесс не только помогает в эффективной обработке материалов, но и обеспечивает последовательную подачу в экструдера.Размер и форма гранул могут варьироваться в зависимости от конкретных требований линии экструзии, и они должны быть однородными, чтобы предотвратить любые изменения в процессе экструзии.
Контроль температуры экструзии
Контроль температуры во время экструзии жизненно важен для достижения желаемых свойств настила WPC.Экструдер оснащен нагревателями и датчиками температуры для поддержания точных температурных установок по всей бочке и гибели.Как правило, температура поддерживается между 160°C до 220°C, в зависимости от конкретной формулы и желаемых характеристик настила.Поддержание правильной температуры гарантирует, что смесь плавится равномерно, что позволяет плавить через матрицу.
# Mold Дизайн
Дизайн пресс-формы играет важную роль в формировании конечного продукта.Для настила GD13823 пресс-форма спроектирована для создания двусторонней плоской поверхности с круглой полой конструкцией.Этот дизайн не только повышает эстетическую привлекательность, но и снижает использование материала при сохранении структурной прочности.Форму должна быть изготовлена из прочных материалов, чтобы выдерживать давление процесса экструзии, и она должна иметь прецизионную обработку для обеспечения чистых краей и равномерной толщины.
# Калибровка остыка
После того, как материал WPC выходит из формы, его необходимо быстро охладить, чтобы затвердить форму.Калибровка охлаждения включает в себя передачу экструдированного продукта через водяную баню или систему воздушного охлаждения.Скорость охлаждения тщательно контролируется для предотвращения деформации и обеспечения того, чтобы настил сохраняет намеченные размеры.Правильное охлаждение имеет важное значение для достижения желаемых механических свойств, таких как прочность на растяжение и сопротивление удара.
Лечение поверхности
Поверхностная обработка является последним шагом перед упаковкой готового продукта.Для настила GD13823 поверхностные процедуры могут включать текстурирование для повышения стойкости скольжения или нанесение защитного покрытия для улучшения УФ-устойчивости.Эти процедуры не только улучшают долговечность продукта, но и его визуальную привлекательность.Обработки могут быть настроены на основе предпочтений клиентов или конкретных условий окружающей среды, с которыми столкнется настил.
Общие Производственные Проблемы
Несмотря на передовые технологии, в процессе экструзии WPC может возникнуть несколько проблем.Некоторые общие вопросы включают в себя:
- Непоследовательный размер гранулы, приводящего к проблемам с кормлением.
- колебания температуры приводят к плохому потоку и дефектам поверхности.
- Одежда плесеней вызывает неточности размеров.
- Неадекватное охлаждение, приводяющее к деформации или искажению.
- Несовершенства поверхности из-за неправильного применения лечения.
Реагируя на эти проблемы проактивно, производители могут повысить качество и производительность наружных продуктов накидки WPC, таких как GD13823.
Сопутствующие товары
 3DGD13823 Co экструзии настила WPC Features второго поколения 3D-тиснеяя поверхность с улучшенной технологией отделки древесины
 GD14521 Two Tone Co экструдированного настила композитная древесина в розовом IS и темно-сером HG предлагает два варианта установки
 GD13820 WPC Co экструзионная накола обеспечивает надежные решения для напольного напольного напольного плавания для чрезвычайно холодных климатических зон
 GD13823-3 Ко второго поколения Co экструдированного древесно-пластикового композита с высокой качественным стаблиальными показателями для премиум-класса
Похожие статьи
Get a Free Quote
Interested in GD13823 Двухсторонняя плоская поверхность Co экструдированная настила WPC особенности популярной шириной и толщиной с круглой полой структурой? Fill in the form and we will reply within 24 hours.