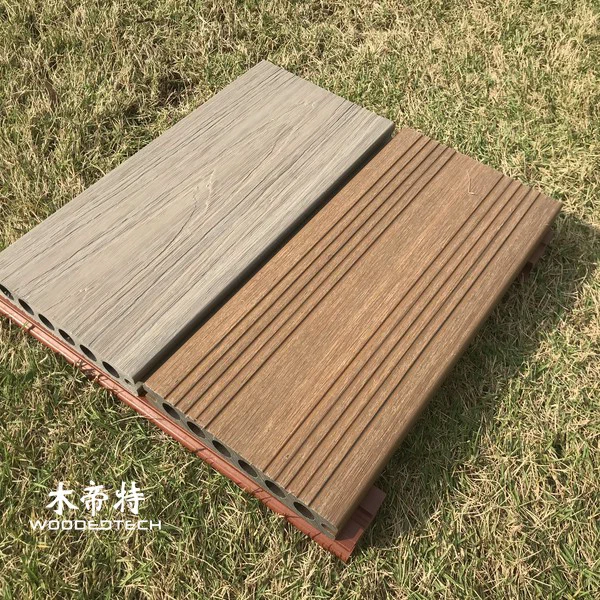
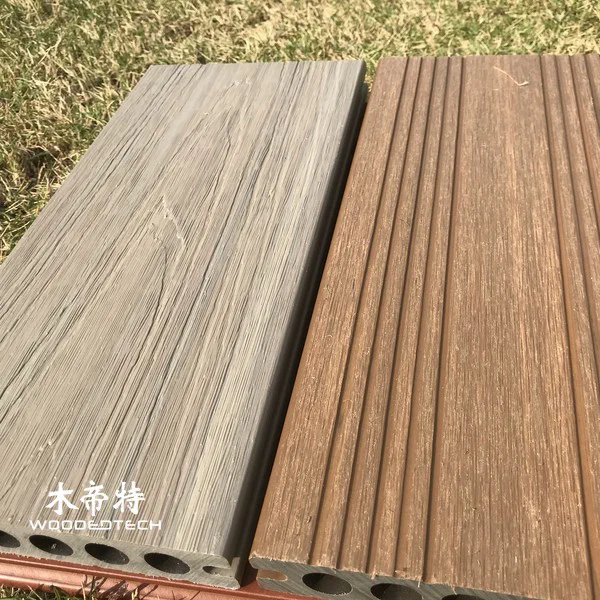
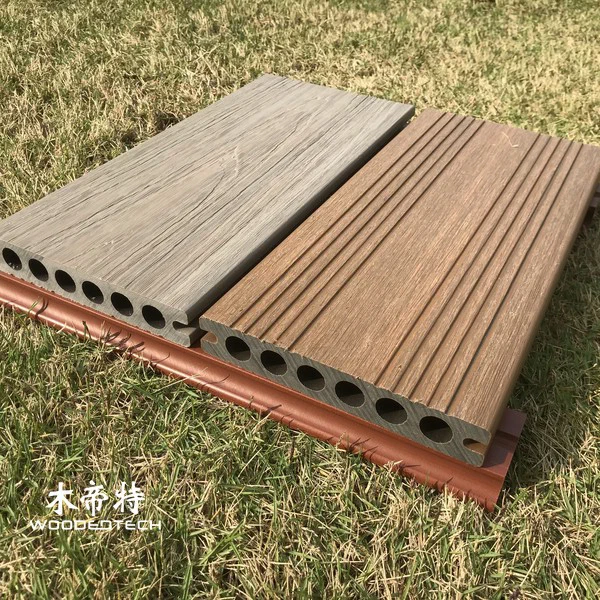
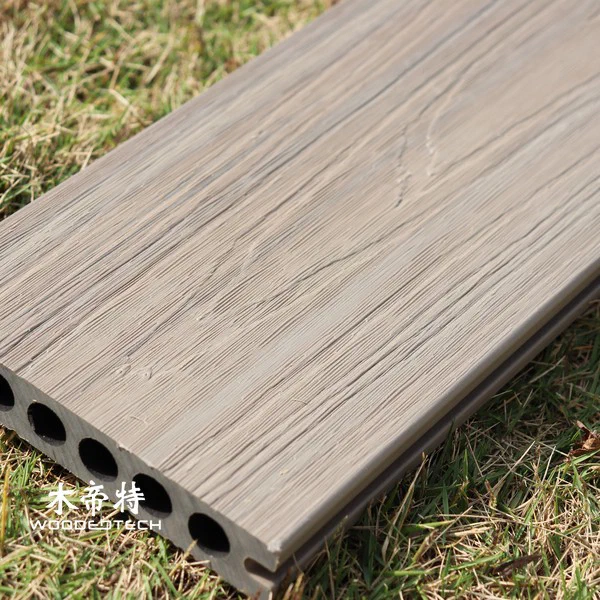
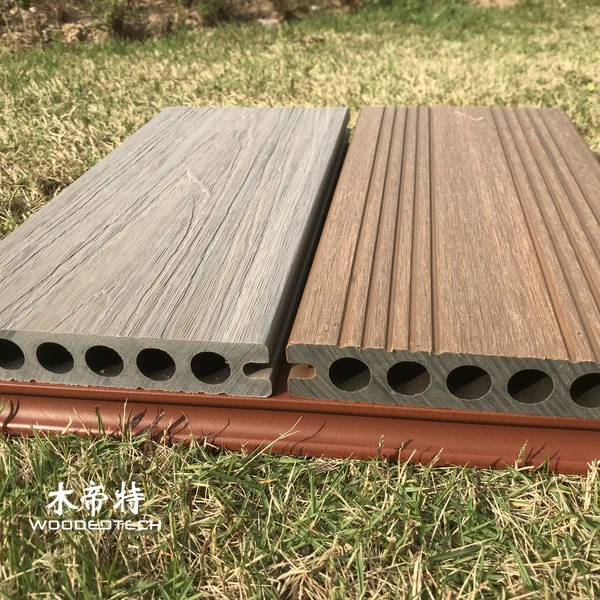
GD13823-3 Ко второго поколения Co экструдированного древесно-пластикового композита с высокой качественным стаблиальными показателями для премиум-класса
Узнайте, как продукты премиум-класса производятся с помощью процессов смешивания, экструзии, калибровки охлаждения и обработки поверхности.
| Оплата | Т/Т заранее.Индивидуальный заказ: Т/Т, предоплата 50%, баланс 50% перед погрузкой. |
|---|---|
| Термины сделки | FOB, CIF, EXW и т.д. |
| Образцы | <30см: образцы бесплатно. >30см: заказ образцов (плата за образец может быть вычтена при размещении заказа контейнера позже). |
| Длина | Для контейнера 20GP максимальная длина составляет 5,8 метра (самый длинный); в основном 2/2.4/2.9 / 3,0 / 4,0 метра (рекомендуется) или подгонянный. |
GD13823-3 Второе поколение Co Экструдированные древесные пластиковые композиты предназначены для премиальных наружных применений, где требуются долгосрочная стабильность, устойчивость к погоде и изысканный внешний вид.Полный процесс экструзии WPC сочетает в себе материалостроение, точное производство и передовые поверхностные технологии для производства долговечных настилов и наружных продуктов с постоянной производительностью.
# Подготовка материала и пеллетизация
Процесс производства начинается с тщательного отбора и подготовки сырья, включая древесное волокно, переработанные полимеры, добавки, цветные пигменты и модификаторы производительности.Древесный компонент сушат для контроля содержания влаги, в то время как полимерные материалы фильтруются и тестируются для обеспечения стабильной обработки.
Во время высокоскоростного смешивания все ингредиенты равномерно смешиваются.Сцепные агенты улучшают связь между древесными волокнами и пластиком, в то время как стабилизаторы повышают устойчивость к воздействию ультрафиолета, влаги и изменениям температуры.Затем смешанное соединение гранулируется в однородные гранулы WPC, создавая последовательное исходное сырье для производства экструзии.
# Экструзии Контроль температуры и дизайн печелы
Пелетированный материал попадает в линию экструзии, где необходим точный контроль температуры.Различные зоны нагрева постепенно расплавляются и пластифизируют материал, предотвращая перегрев, который может повредить древесные волокна.Типичные настройки температуры тщательно регулируются в соответствии с типом полимера, конструкцией формулы и скоростью производства.
Для продуктов второго поколения, вывернутых WPC, система экструзии обычно включает в себя основной слой и защитный внешний слой.Дизайн пресс-формы контролирует форму профиля, толщину и качество склеивания слоя.Хорошо спроектированное коэкструзионное гибкое гибкое гибкое вещество обеспечивает плавный поток материала, сбалансированное распределение давления и прочную адгезию между внутренней составной структурой и внешней защитной кожей.
# Калибровка охладки и обработка поверхности
После выхода из плесени горячий профиль WPC проходит через вакуумный калибровочный стол и систему охлаждения.Оборудование для калибровки поддерживает точные размеры, прямоту и качество поверхности, в то время как охлаждающая вода постепенно снижает температуру профиля.
Поверхностная обработка улучшает как внешний вид, так и функциональную производительность.В зависимости от требований клиента, процессы могут включать в себя тистие, чистку, шлифовку, отделку цвета или защитное покрытие.Для премиальных наружных применений со-вывощенный поверхностный слой обеспечивает усиленную защиту от пятен, выцветаний, царапин и поглощения влаги.
Общие производственные проблемы и решения
Экструсия WPC требует строгого контроля процесса, чтобы избежать проблем с качеством.Общие проблемы включают неравномерную экструзии, поверхностные трещины, плохую слоенную связь, изменение цвета и деформацию профиля.
- Неравномерное кормление может вызвать непоследовательную плотность и размеры. Неправильные настройки температуры могут привести к грубым поверхностям или слабой механической прочности.
- Плохая конструкция плесени может создать дисбаланс давления и искажение профиля. Недостаточно контроля охлаждения может привести к проблемам с изгибом или усадкой.
Регулярное техническое обслуживание оборудования, точное управление формулами и мониторинг производства в режиме реального времени помогают поддерживать стабильное качество.Для продуктов WPC второго поколения второго поколения передовая технология экструзии обеспечивает надежную производительность для требовательных наружных сред, включая настилы, облицание и архитектурные приложения.
FAQ
Q: Что отличает второе поколение от традиционного WPC? A: второго поколения совместно экструдированного WPC использует защитный внешний слой, который улучшает устойчивость к пятнам, выцветанию, царапинам и погодному воздействию при сохранении естественного появления древесины.
Q: Почему контроль температуры важен при экструзии WPC? A: Точный контроль температуры предотвращает деградацию материала, улучшает качество связи и обеспечивает стабильные размеры профиля при непрерывном производстве.
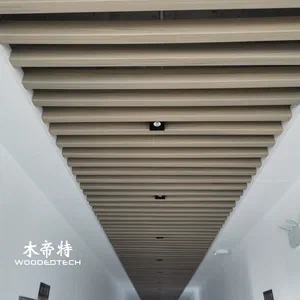
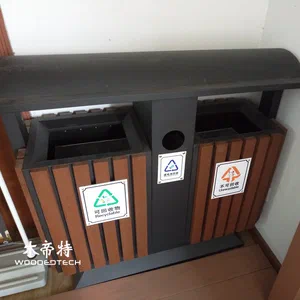
Q: Какие приложения подходят для совместно экструдированных продуктов WPC? A: Они широко используются для наружного настела, облицовки настенных облицовок, ограждения и других наружных применений здания, требующих долговечности и низкого обслуживания.
Сопутствующие товары
 GD13820 WPC Co экструзионная накола обеспечивает надежные решения для напольного напольного напольного плавания для чрезвычайно холодных климатических зон
 3DGD13823 Co экструзии настила WPC Features второго поколения 3D-тиснеяя поверхность с улучшенной технологией отделки древесины
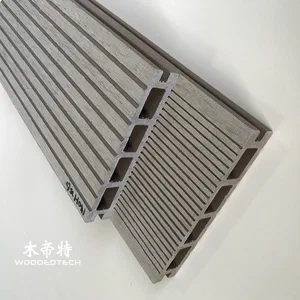 D14025-3 Композитный пиломатериал для палубок с классическим двухсторонним дизайном канавки с отличной ценностью для проектов на открытом воздухе
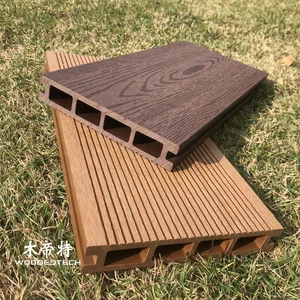 D14025-4 Композит для настила обеспечивает стаиблию производительность и надежное качество как популярный выбор для проектов на открытом воздухе
Похожие статьи
Get a Free Quote
Interested in GD13823-3 Ко второго поколения Co экструдированного древесно-пластикового композита с высокой качественным стаблиальными показателями для премиум-класса? Fill in the form and we will reply within 24 hours.