
Технология со-экструзии WPC: преимущества, приложения и тенденции промышленного производства
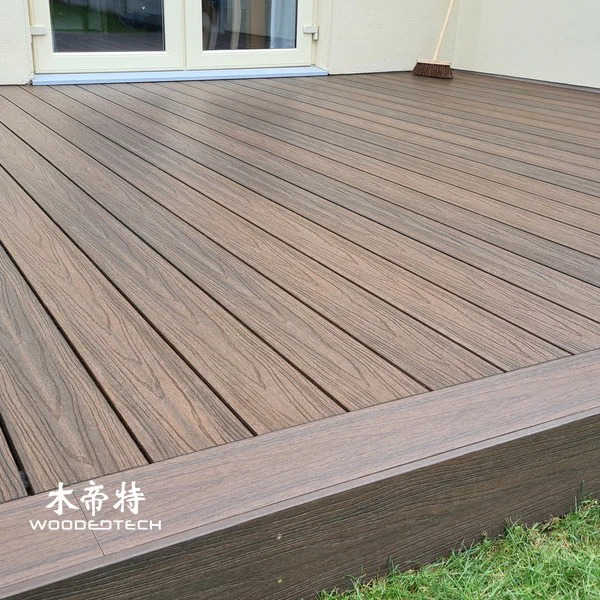
Технология совместного экструзии WPC сочетает в себе древесно-пластиковое композитное ядро (WPC) с защитным полимерным наружным слоем для производства долговечных, атмосферостойких строительных материалов.В отличие от традиционной однослойной экструзии, этот процесс создает функциональную поверхность, которая улучшает устойчивость к влагой, защиту от ультрафиолета, устойчивость к царапинам и стабильность цвета.Он все чаще используется в наружных настилах, облицовке на стенах, ограждении и архитектурных профилях, где важны долгосрочные показатели и низкое обслуживание.
1.Как работает технология ко-экструзии WPC
Соэкструирование WPC - это процесс производства, в котором два или более материальных потоков экструдируются одновременно через специально разработанный коэкструирование.Основная экструзорная линия производит структурное ядро WPC, в то время как вторичная экструсионная линия обеспечивает защитный полимерный слой, обычно изготовленный из HDPE или другой совместимой термопластичной композиции.
Ядро обычно состоит из древесной муки, переработанного или девственного пластика, сцепных агентов, смазочных материй, стабилизаторов и перерабатывающих добавок.Наружный слой крышки использует высокоэффективный полимерный состав с УФ-стабилизаторами, пигментами и другими функциональными добавками.Оба слоя связываются во время экструзии, образуя единый профиль, не требуя отдельного процесса покрытия.
Основным преимуществом является сочетание структурной прочности и защиты поверхности.Ядро WPC обеспечивает жесткость и стабильность размеров, в то время как внешний слой помогает защитить от проникновения влаги, окрашивания, затухания и повседневного поверхностного износа.Это делает соэкстружение особенно подходящим для требовательной окружающей среды на открытом воздухе.
2.Полный процесс производства WPC Co-extrusion
#Материальная смешивая и готовя
Последовательная подготовка сырья необходима для стабильной экструзии.Древесная муки должна иметь контролируемый размер частиц и содержание влаги, потому что чрезмерная влажность может вызвать пузырьки, дефекты поверхности и нестабильный выход.Сушильное оборудование обычно используется для уменьшения влаги перед компаундированием.
Основной состав WPC сочетает в себе древесную муку, термопластичную смолу, сцепные агенты, смазку и стабилизаторы.Аддитивные пропорции зависят от требуемых механических свойств, характеристик обработки и предполагаемого применения.
Формулировка крышечника готовится отдельно.Он обычно содержит устойчивый к погоде полимер, цветную мастер-патерю, УФ-амортизаторы, антиоксиданты и другие функциональные добавки.Два состава должны иметь совместимые температуры обработки и достаточную межфазную адгезию для предотвращения расслоения.

Высокоскоростное оборудование для горячего и холодного смешивания помогает равномерно распределять добавки и поддерживать стабильное качество материала.Точное сувенирование и мониторинг температуры важны для уменьшения различий между производственными партиями.
Пеллетизация и материальное усложнение
После смешивания материалы ядра и крышки могут подвергаться отдельным процессам компаундирования и гранулирования в зависимости от конфигурации производственной линии.Экструдер с двумя витками обычно используется для достижения равномерной дисперсии древесной муки, полимера и добавок.
Во время компаундирования материал проходит через контролируемые зоны нагрева, смешивания и транспортировки.Затем компаундированный материал охлаждают и гранули в гранулы, пригодные для последующей экструзии.
Последовательный размер гранул, содержание влаги и состав материала помогают поддерживать стабильные скорости подачи.Для производителей, использующих прямую экструцию без пеллетирования, подготовленную смесь можно подавать непосредственно в производство экструдера, при условии, что оборудование предназначено для этого процесса.
Ко-Экструзии Контроль Температуры
Температурный контроль является одним из наиболее важных факторов соэкструзии WPC.Основной материал и защитный слой колпачат должны достигать подходящих условий обработки, сохраняя при этом хорошую связь и избегая тепловой деградации.
Типичная производственная линия использует независимо контролируемые зоны отопления для основного экструдера, вторичного экструдера и коэкструзии.Настройки температуры зависят от типа полимера, содержания древесины, конфигурации винтов и скорости производства.
Для многих составов WPC на основе ПВПЗ температура обычно составляет примерно 150-190°С, хотя фактическое окно работы должно быть установлено с помощью испытаний материала.
Чрезмерные температуры могут вызвать деградацию древесины, обесцветание, неприятные запахи и нестабильный расплав.Недостаточно температуры может привести к плохой пластикации, неравномерной экструзии и слабой связи между слоями ядра и крышки.
Операторы должны контролировать давление расплава, нагрузку на двигатель, скорость винта и колебания температуры на протяжении всего производства, а не полагаться только на настройки нагрева-зоны.
Co-Extrusion Пресмут и Die Design
Коэкструзионное матрице определяет конечую геометрию профиля и распределение защитного внешнего слоя.Его внутренние каналы потока должны направлять материалы ядра и крышки в правильные положения, прежде чем они выйдут из матрицы.
Хорошая конструкция штриха требует сбалансированного распределения таяния, подходящего сопротивления потоку и последовательной толщины слой крышки.Плохой баланс потока может производить неравномерный поверхностный охват, открытый материал ядра или чрезмерное потребление материала.
Для наружного настила и облицовки стен производители также должны учитывать толщину профиля, полые или твердые конструкции, арматурные ребра, требования к дренажу и допуски к размеру.
Правильно спроектированная матрица должна минимизировать мертвые зоны и накопление материала, обеспечивая при этом удобную очистку и регулировку.Это особенно важно, когда производители производят несколько размеров профиля или цветов на одной и той же линии экструзии.
охлаждение, калибровка и обработка поверхности
После выхода из матрицы горячий профиль WPC входит в вакуумную систему калибровки и охлаждения.Калибровочное оборудование поддерживает требуемые размеры, прямоту и поперечную геометрию, в то время как материал постепенно затаивляется.
Охлаждение должно быть равномерным.Чрезмерно быстрое охлаждение может создать внутреннее напряжение, поверхностное искажение или нестабильность размеров.Недостаточное охлаждение может вызвать изгиб, деформацию и неточные размеры во время вытягивания и резки.
Как только профиль достигает стабильной температуры, машина вытаскивает скорость вытягивания, а затем автоматическое разреза до требуемой длины.
Обработка поверхности может включать в себя тиснение, чистку, шлифовку и текстурирование из деревянного зерна.Эти процессы улучшают внешний вид и обеспечивают различную отделку поверхности для наружного применения.Коэ-экструированные продукты также могут быть изготовлены с матовыми, текстурированными или натуральными поверхностями, в зависимости от требований заказчика и конфигурации оборудования.
3.Основные преимущества и применения коэкструзии WPC
Самым большим преимуществом соэкструзии является дополнительная защита, обеспечиваемая внешним полимерным слоем.По сравнению с обычными неограниченными продуктами WPC, правильно изготовленные экструдированные профили обычно обеспечивают лучшую устойчивость к окрашиванию, воздействию влаги, деградации ультрафиолета и поверхностному износу.
Основные преимущества включают в себя:
Улучшенная погодостойкость: защитная крышка помогает уменьшить воздействие дождя, солнечного света и изменения условий на открытом воздухе.
- Лучшая устойчивость к пятнам: внешний слой облегчает повседневную очистку и помогает предотвратить проникновение распространенных загрязняющих веществ на поверхность.
- Улучшенный внешний вид: производители могут предложить более последовательные цвета, реалистичные текстулы из дерева и зерна и различные отделки поверхности.
- Снижение обслуживания: Защитные поверхности могут уменьшить потребность в частой покраски, герметизации и других процедурах.
- Расширенный срок службы: правильно сформулированный и изготовленный слой крышки помогает поддерживать внешний вид продукта и производительность с течением времени.
Общие приложения включают наружную настил WPC, напольное покрытие у бассейна, садовые дорожки, напольные покрытия на балконе, наружную облицовку настенных устройств, ограждение конфиденциальности и декоративные архитектурные профили.Коммерческие проекты по благоустройству и общественные открытые пространства также выигрывают от сочетания долговечности и низкого обслуживания.
4.Общие производственные проблемы и решения
Даже с передовым экструсионным оборудованием производители могут столкнуться с несколькими производственными проблемами.
| Производственная проблема | Возможные причины | Рекомендуемое решение | |–|-|-|| | Капвольо-слойное деламинирование | Плохая совместимость материала или недостаточное склеивание | Оптимизировать полимерную формулу и температуру матрицы | | Неравномерный колпак толщина | Несбалансированный расплавный поток или неправильное выравнивание штата | Настраивать каналы потока и выход экструзии | | Пузырьки поверхности | Чрезмерная влажность в сырье | Улучшить сушки и хранение материала | | Профильный изгиб | Неравномерное охлаждение или чрезмерное натяжение | Оптимизировать охлаждение и скорость вытаскивания | | Необоснованная отделка поверхности | Плохая пластификация или нестабильный материал кормление | Регулировка температуры, скорости винта и состава | | Изменение цвета | Непоследовательная дисперсия пигмента или колебания температуры | Улучшить перемешение и контроль температуры | | Размерная нестабильность | Неправильная калибровка или охлаждение | Настройка настроек вакуума и условий охлаждения |
Качество продукции должно контролироваться на протяжении всего производственного процесса.Важные элементы инспекции включают толщину слоя крышки, размеры профиля, силу удара, поглощение воды, консистенцию цвета, прочность связи и устойчивость к выветрению.
Производители также должны установить стандартизированные производственные параметры и вести пакетные записи для выявления причин повторяющихся дефектов.
5.Тенденсы промышленного производства и будущее развитие
Технология соэкструзии WPC движется к более высокой автоматизации, повышению эффективности материала и повышению производительности поверхности.Производители инвестируют в прецизионные системы досинга, интеллектуальные регуляторы температуры, автоматический мониторинг толщины и интегрированные экструзии для повышения согласованности производства.
Материальное развитие – еще одна важная тенденция.Переработанные полимеры, деревянные волокна, улучшенные сцепные агенты и более эффективные УФ-стибилизаторы помогают производителям разрабатывать продукты с лучшими экологическими характеристиками и наружными характеристиками.
Разработка индивидуальных продуктов также приобретает все большее значение на международных рынках.Покупатели смотрят за пределы стандартных профилей насаждения и запрашивают определенные цвета, текстуры, размеры, поверхностную отделку и механические свойства.Гибкое оборудование для совместного выкинания позволяет производителям разрабатывать различные структуры продукции при сохранении стабильного качества производства.
Для производителей WPC ключом к успешной соэкструзии является не просто добавление защитного внешнего слоя.Он требует скоординированного контроля состава материала, компаундирования, температуры экструзии, конструкции шипения, охлаждения и отделки поверхности.Производители, которые устанавливают стабильные условия обработки и надежные системы контроля качества, могут производить высокоценные наружные композитные изделия и более эффективно реагировать на меняющиеся требования рынка строительства и ландшафтного дизайна.
Похожие статьи

Сопутствующие товары
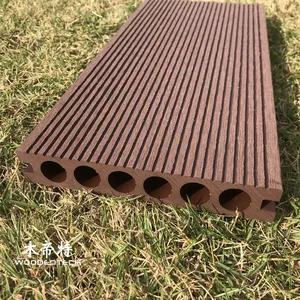
 Лучшие композитные палочки GD14023 с односюжной экструзионной поверхностью с классической круглой дырой для наружных приложений
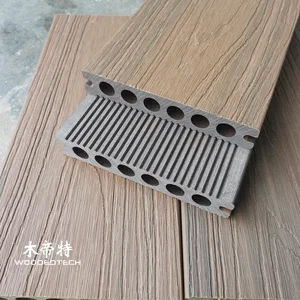
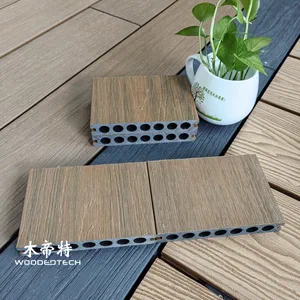 Настил GD14622 в WPC имеет классический дизайн экструзии круглого отверстия, который остается популярным в течение многих лет
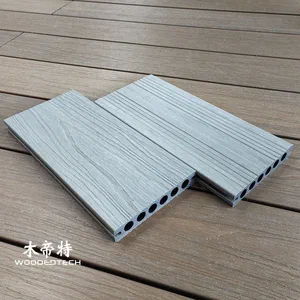 Антиквариатные деревянные GD13823-3 Co экструдированые деревянные настилы с круглыми отверстиями доступны в наличии в 3-метровой длине круглый год