
Методы производства для полимерных матричных композитов (ЧВК): руководство
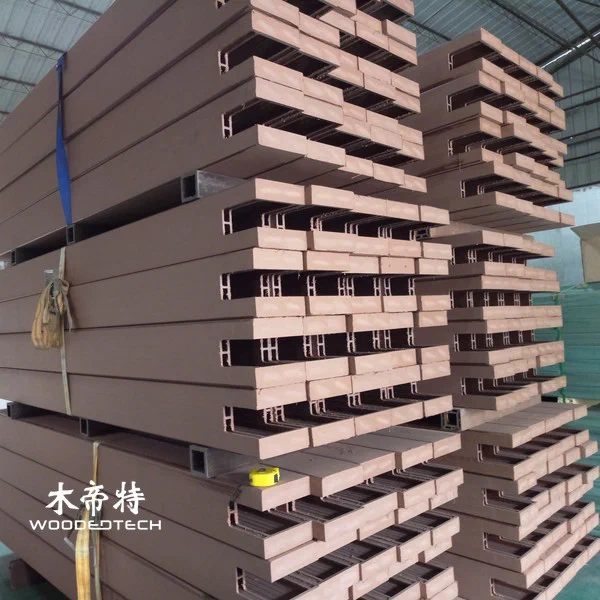
Полимерные матричные композиты (ПМК) представляют собой разработанные материалы, изготовленные путем объединения полимерной смолы с укрепляющими материалами для достижения определенной прочности, долговечности и эксплуатационных характеристик.В наружном производстве WPC процесс экструзии играет центральную роль в создании последовательных профилей для настилов, настенной облицовки, ограждения и других внешних применений.Понимание каждого этапа производства помогает производителям улучшить качество продукции, сократить количество отходов и поддерживать стабильные показатели цепочки поставок.
Понимание полимерного матрикс Композитного производства
Полимерные матричные композиты сочетают в себе матрицу на основе полимеров с усиливающими материалами, такими как древесные волокна, минеральные наполнителя или синтетические волокна.Древесный пластиковый композит (WPC) является распространенным примером, обычно изготовленным с использованием термопластиков, таких как HDPE, ПВХ или PP, в сочетании с древесной мукой и функциональными добавками.
Полимерная матрица связывает укрепляющие материалы вместе, в то время как наполнители влияют на жесткость, стабильность размеров, текстуру и стоимость.Добавки, такие как связующие средства, смазочные материалы, антиоксиданты и УФ-стабилизаторы, помогают улучшить обработку и производительность на открытом воздухе.
Для наружных продуктов WPC формулировка должна сбалансировать несколько факторов:
- Механическая прочность и сопротивление удару
- Устойчивость к влаги и стабильность размеров
- УФ-устойчивость и удержание цвета
- Переработка текучести и стабильности экструзии
- внешний вид поверхности и долговременная долговечность
Последовательная формулировка является отправной точкой для надежного производства.
# Материал смешивание и пеллетизация
Первый этап производства включает в себя приготовление и смешивание сырья.Древесная муки должна иметь контролируемый размер частиц и содержание влаги перед смешиванием.Избыток влаги может вызвать пузырьки, поверхностные дефекты и слабую связь во время экструзии.
Производители обычно используют высокоскоростные горячие смесители для равномерного распределения полимеров, древесных волокон и добавок.Время температуры и смешивания должно контролироваться, чтобы предотвратить преждевременную деградацию при обеспечении достаточной дисперсии.
После горячего смешивания материал может попасть в охлаждающий миксер, чтобы снизить его температуру и предотвратить слипание.В зависимости от производственной линии и состава производители могут использовать прямое порошковое питание или гранулирование перед экструзией.
Пеллетизация превращает смешанное соединение в однородные гранулы, что делает материал более стабильным и улучшает консистенцию во время производства.Тем не менее, процесс гранулирования должен тщательно контролироваться, чтобы избежать чрезмерного воздействия тепла, плохой дисперсии или влагопоглощения.
Контроль температуры экструзии
Экструсия является основным процессом в наружном производстве WPC.Подготовленное соединение попадает в экструдер с одним винтом или с двумя винтами, где тепло и механический сдвинок смягчают полимер и распределяют древесные волокна по всему расплаву.
Настройки температуры зависят от типа полимера, состава, конфигурации винта и конструкции продукта.Каждая зона нагрева нуждается в самостоятельных контроля для поддержания стабильного потока материала.
Типичные соображения обработки включают:
- Зона питания: Поддерживать гладкое питание материала без преждевременного размягчения.
- Зона сжатия: Продвижение плавления и равномерного смешивания материала.
- Зона измерения: Поддерживайте постоянное давление и выход расплава.
- Зона умирания: держите материал достаточно текучей для точного формирования профиля.
Чрезмерные температуры могут привести к деградации древесных волокон, обесцвета, неприятным запахам и снижению механической работы.Слишком низкие температуры могут привести к плохой пластификации, высокому экструзационному давлению, грубым поверхностям и нестабильной выходной мощности.
Опытные инженеры по экструзии контролируют температуру расплава, скорость винта, нагрузку на двигатель, давление и скорость производства вместе, а не полагаются только на настройки отопления-зоны.
# Формирование дизайна и профиля плесели
Экструзионное отверстие определяет окончательную форму поперечного сечения и точность измерений продуктов WPC.Для настиловых досок, стеновых панелей и полых профилей конструкция формы должна учитывать поток материала, толщину стен, внутренние полости и поведение охлаждения.
Хорошо продуманная плесна обеспечивает сбалансированное распределение материала по всему профилю.Неравномерный поток может создавать различия в толще стенки, внутреннем напряжении, дефектах поверхности и изменениях размеров.
Важные факторы дизайна литей включают в себя:

- Геометрия канала дие и сопротивление потока
- Распределение таяния по полым и твердым секциям
- Консистенция толщины стен
- Вентилирование и контроль давления
- Совместимость с выбранной формулировкой WPC
Для полых насажек внутренние структуры поддержки и механизмы полости должны обеспечивать достаточную жесткость без излишнего увеличения потребления материала.
Не менее важна и калибровка плесени.Производители должны проводить пробные прогоны, проверять размеры профиля и корректировать настройки матрицы перед одобрением массового производства.
Калибровка охладить и аморальная стабильность
После ухода из матрицы горячий профиль WPC входит в систему калибровки и охлаждения.Вакуумная калибровка помогает поддерживать требуемую форму и размеры, в то время как контролируемое водяное охлаждение снижает температуру материала и стабилизирует профиль.
Скорость охлаждения должна соответствовать выходу экструзии.Если охлаждение происходит слишком быстро, может развиться внутреннее напряжение, увеличивая риск деформации, растрескивания или неравномерной усадки.Недостаточно охлаждения может вызвать деформацию во время вытягивания, резки и укладки.
Инженеры должны уделять особое внимание:
- Точность вакуумного давления и калибровки
- Охлаждение температуры воды и циркуляции
- Скорость вытащивки и синхронизация
- Профильная прямолинейность и толщина стен
- Уменьшение после охлаждения
Стабильная калибровка охлаждения особенно важна для длинных открытых досок для настила WPC, где даже небольшие размерные различия могут повлиять на установку и выравнивание суставов.
Лечение поверхности и отделки продукта
Обработка поверхности придает продуктам WPC их окончательный внешний вид и может улучшить функциональную производительность.Общие методы отделки включают в себя шлифовку, чистку, тиснение, комбинации текстурирования и со-экструзии.
Механическая чистка создает более натурную текстуру, похожую на дерево, в то время как тиснение создает декоративные зерновые узоры.Эти процессы должны быть синхронизированы с движением профиля, чтобы избежать непоследовательных узоров или повреждения поверхности.
Технология коэкструзии добавляет защитный полимерный слой вокруг ядра WPC.Этот внешний слой может улучшить устойчивость к окрашиванию, влагообразным, воздействию ультрафиолета и поверхностному износу в зависимости от материала и состава.
После обработки поверхности продукты проходят резку, проверку размеров, проверку внешнего вида и упаковку.Защитная упаковка важна во время хранения и транспортировки для предотвращения царапин, загрязнения и деформации.
Общие производственные проблемы и контроль качества
Даже хорошо оборудованные заводы WPC могут испытывать производственные проблемы, вызванные изменением сырья, неправилью обработки или износом оборудования.
Общие вопросы включают в себя:
Поверхностные пузырьки: часто ассоциируются с чрезмерной влажностью сырья или неадекватным вентилированием.
- грубые поверхности: могут быть результатом плохой пластификации, неподобающих смазок или неустойчивого расплава потока.
- индаварирование профиля: обычно связано с неравномерным охлаждением, внутренним напряжением или непоследовательной скоростью вылета. Вариация цвета: может быть вызвана непоследовательной дисперсией присадок, различиями в сырье или тепловой деградацией.
- Низкая механическая прочность: может быть указана плохая волоконно-полимерная связь, неправиливая формулировка или неадекватная обработка. Размерная несогласованность: часто возникает из-за нестабильного экструзионного давления, изношенного калибрового оборудования или неправильной скорости тяности.
Надежная система проверки должна включать измерения размеров, тестирование плотности, тестирование поглощения воды, оценку ударостойкости, испытания на прочность изгиба и проверку внешнего вида.Наружные продукты также должны проходить соответствующие УФ-изделия и оценки выветривания.
Производители должны регистрировать производственные параметры и результаты проверки по партиям.Это облегчает выявление повторяющихся дефектов, отслеживает изменения сырья и поддерживает стабильное качество продукции по крупным заказам.
Для международных покупателей понимание производственного процесса обеспечивает практическую основу для оценки поставщика WPC.Способная фабрика должна продемонстрировать контроль над приготовлением сырья, технологией экструзии, калибровкой плесени, отделкой поверхности и окончательным осмотром.Эти производственные возможности непосредственно влияют на последовательность продукции, надежность доставки и долгосрочные характеристики наружных древесных пластиковых композитных изделий.
Похожие статьи
 WPC Pros and Cons: комплексное руководство по промышленному применению
 Композитные решения для древесины: промышленные применения, преимущества и тенденции рынка
 Пластиковый блок древесины: промышленные применения, преимущества и выбор материалов
 WPC MPC: промышленные применения, стандарты производительности и ключевые преимущества
Сопутствующие товары
 Композитные доски GD13823-3 для настилки доступны в нескольких цветах запасов с 3-метровыми длинами и одноместной доставкой
 3DGL18024 WPC Longboard Feences Премиум Co экструдированная 3D тиковая деревянная текстура с реалистичными натуральными деревянными волокнами
 Классический древесный лист D14025-4 с красным деревом WPC с вечным дизайном двухфильмового дерева, который остается популярным после двадцати лет.