
Técnicas de Fabricação para Compósitos de Matriz de Polímeros (PMCs): Um Guia
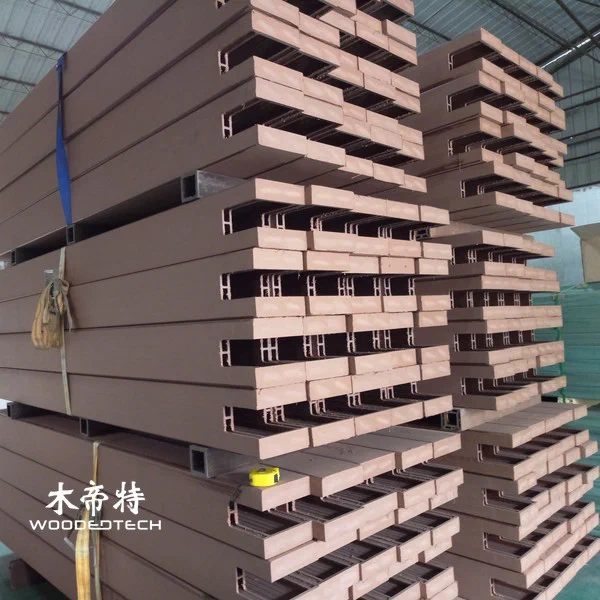
Os compósitos de matriz de polímeros (PMCs) são materiais projetados feitos combinando uma resina de polímero com materiais de reforço para obter características específicas de resistência, durabilidade e desempenho.Na fabricação WPC ao ar livre, o processo de extrusão desempenha um papel central na produção de perfis consistentes para decks, revestimento de parede, esgrima e outras aplicações externas.A compreensão de cada estágio de produção ajuda os fabricantes a melhorar a qualidade do produto, reduzir o desperdício e manter o desempenho estável da cadeia de suprimentos.
Entendendo a fabricação composta de matriz de polímeros
Os compósitos de matriz de polímeros combinam uma matriz à base de polímeros com materiais de reforço, como fibras de madeira, enchimentos minerais ou fibras sintéticas.O composto de plástico de madeira (WPC) é um exemplo comum, normalmente fabricado usando termoplásticos como HDPE, PVC ou PP combinado com farinha de madeira e aditivos funcionais.
A matriz polimérica liga os materiais de reforço, enquanto os enchimentos influenciam a rigidez, a estabilidade dimensional, a textura e o custo.Aditivos como agentes de acoplamento, lubrificantes, antioxidantes e estabilizadores UV ajudam a melhorar o processamento e o desempenho ao ar livre.
Para produtos WPC ao ar livre, a formulação deve equilibrar vários fatores:
- Resistência mecânica e resistência ao impacto
- Resistência à umidade e estabilidade dimensional
- Resistência UV e retenção de cor
- Fluidez de processamento e estabilidade de extrusão
- Aparência superficial e durabilidade a longo prazo
Uma formulação consistente é o ponto de partida para uma produção confiável.
Material Mistura e Pelletização
O primeiro estágio de produção envolve a preparação e mistura de matérias-primas.A farinha de madeira deve ter o tamanho de partícula controlado e o teor de umidade antes da mistura.O excesso de umidade pode causar bolhas, defeitos de superfície e ligação fraca durante a extrusão.
Os fabricantes normalmente usam misturadores quentes de alta velocidade para distribuir polímeros, fibras de madeira e aditivos uniformemente.A temperatura e o tempo de mistura devem ser controlados para evitar a degradação prematura, garantindo uma dispersão suficiente.
Após a mistura a quente, o material pode entrar em um misturador de resfriamento para reduzir sua temperatura e evitar o aglomeramento.Dependendo da linha de produção e da formulação, os fabricantes podem usar alimentação direta em pó ou peletização antes da extrusão.
A pelatização converte o composto misturado em grânulos uniformes, tornando a alimentação do material mais estável e melhorando a consistência durante a produção.No entanto, o processo de peletização deve ser cuidadosamente controlado para evitar a exposição excessiva ao calor, a má dispersão ou a absorção de umidade.
Controle de temperatura de extrusão
A extrusão é o processo central na fabricação exterior de WPC.O composto preparado entra em uma extrusora de parafuso único ou duplo parafuso, onde o calor e o cisalhamento mecânico suavizam o polímero e distribuem as fibras de madeira por todo o derretimento.
As configurações de temperatura dependem do tipo de polímero, formulação, configuração do parafuso e design do produto.Cada zona de aquecimento precisa de controle independente para manter o fluxo de material estável.
Considerações de processamento típicas incluem:
- Zona de alimentação: Mantenha a alimentação de material liso sem amolecimento prematuro.
- Zona de compressão: Promova a fusão e a mistura de material uniforme.
- Zona de medição: Mantenha a pressão de fusão e saída consistentes.
- Zona de matriz: Mantenha o material suficientemente fluido para a formação de perfil precisa.
Temperaturas excessivas podem causar degradação da fibra de madeira, descoloração, odores desagradáveis e desempenho mecânico reduzido.Temperaturas muito baixas podem resultar em má plastificação, alta pressão de extrusão, superfícies ásperas e saída instável.
Engenheiros de extrusão experientes monitoram a temperatura de fusão, a velocidade do parafuso, a carga do motor, a pressão e a velocidade de produção juntas, em vez de depender apenas de configurações de zona de aquecimento.
Design de molde e formação de perfil
A matriz de extrusão determina a forma transversal final e a precisão dimensional dos produtos WPC.Para placas de deck, painéis de parede e perfis ocos, o design do molde deve explicar o fluxo de material, a espessura da parede, as cavidades internas e o comportamento de resfriamento.
Um molde bem projetado fornece distribuição de material equilibrado em todo o perfil.O fluxo irregular pode criar diferenças na espessura da parede, estresse interno, defeitos de superfície e variação dimensional.
Fatores importantes do projeto do molde incluem:

- Die canal geometria e resistência ao fluxo
- Derretir a distribuição em seções ocas e sólidas
- Consistência de espessura de parede
- Ventilação e controle de pressão
- Compatibilidade com a formulação WPC selecionada
Para placas de deck oco, as estruturas de suporte interno e os arranjos de cavidade devem fornecer rigidez suficiente sem aumentar desnecessariamente o consumo de material.
A calibração do molde é igualmente importante.Os fabricantes devem realizar corridas de teste, inspecionar as dimensões do perfil e ajustar as configurações de matriz antes de aprovar a produção em massa.
Calibração de Resfriamento e Estabilidade Dimensional
Depois de deixar o dado, o perfil WPC quente entra em um sistema de calibração e resfriamento.A calibração a vácuo ajuda a manter a forma e as dimensões necessárias, enquanto o resfriamento de água controlado reduz a temperatura do material e estabiliza o perfil.
A velocidade de resfriamento deve corresponder à saída de extrusão.Se o resfriamento for muito rápido, o estresse interno pode se desenvolver, aumentando o risco de empenamento, rachaduras ou encolhimento irregular.O resfriamento insuficiente pode causar deformação durante o puxar, cortar e empilhar.
Os engenheiros devem prestar especial atenção a:
- Pressão de vácuo e precisão de calibração
- Temperatura e circulação da água de resfriamento
- Velocidade de transporte e sincronização
- Reto do perfil e espessura da parede
- Encolhimento após o resfriamento
A calibração de resfriamento estável é especialmente importante para longas placas de deck WPC ao ar livre, onde mesmo pequenas diferenças dimensionais podem afetar a instalação e o alinhamento das articulações.
Tratamento de Superfície e Acabamento de Produtos
O tratamento de superfície dá aos produtos WPC sua aparência final e pode melhorar o desempenho funcional.Técnicas comuns de acabamento incluem lixamento, escovação, gravação, combinações de lixamento-textura e co-extrusão.
A escovação mecânica cria uma textura mais natural semelhante à madeira, enquanto a gravação produz padrões decorativos de grãos.Esses processos devem ser sincronizados com o movimento do perfil para evitar padrões inconsistentes ou danos à superfície.
A tecnologia de co-extrusão adiciona uma camada de polímero protetora em torno do núcleo WPC.Esta camada externa pode melhorar a resistência à coloração, umidade, exposição UV e desgaste da superfície, dependendo do material e da formulação da tampa.
Após o tratamento de superfície, os produtos são submetidos a corte, inspeção dimensional, verificações de aparência e embalagem.A embalagem protetora é importante durante o armazenamento e transporte para evitar arranhões, contaminação e deformação.
Problemas comuns de produção e controle de qualidade
Mesmo as fábricas de WPC bem equipadas podem experimentar problemas de produção causados pela variação de matéria-prima, parâmetros de processamento incorretos ou desgaste do equipamento.
Questões comuns incluem:
- Bolhas de superfície: Muitas vezes associada à umidade excessiva da matéria-prima ou ventilação inadequada.
- Superfícios ásperas: Pode resultar de má plastificação, lubrificação inadequada ou fluxo de derretimento instável.
- Deformação do perfil: comumente ligado a resfriamento irregular, estresse interno ou velocidade de transporte inconsistente.
- Variação de cor: Pode ser causada por dispersão de aditivos inconsistentes, diferenças de matéria-prima ou degradação térmica.
- Baixa resistência mecânica: Pode indicar baixa ligação fibra-polímero, formulação incorreta ou processamento inadequado.
- Inconsistência dimensional: Muitas vezes resulta de pressão de extrusão instável, equipamento de calibração desgastado ou velocidade de puxar incorreta.
Um sistema de inspeção confiável deve incluir medições dimensionais, testes de densidade, testes de absorção de água, avaliação de resistência ao impacto, testes de resistência à flexão e inspeção de aparência.Os produtos ao ar livre também devem passar por avaliações UV e intemperismo apropriadas.
Os fabricantes devem registrar parâmetros de produção e resultados de inspeção por lote.Isso facilita a identificação de defeitos recorrentes, traçar variações de matérias-primas e manter a qualidade consistente do produto em grandes pedidos.
Para os compradores internacionais, entender o processo de fabricação fornece uma base prática para avaliar um fornecedor de WPC.Uma fábrica capaz deve demonstrar controle sobre a preparação de matéria-prima, tecnologia de extrusão, calibração de moldes, acabamento de superfície e inspeção final.Essas capacidades de produção influenciam diretamente a consistência do produto, a confiabilidade da entrega e o desempenho a longo prazo de produtos compósitos de plástico de madeira ao ar livre.
Artigos Relacionados
 Bloco de madeira plástica: aplicações industriais, benefícios e seleção de materiais
 Soluções de madeira composta: aplicações industriais, benefícios e tendências de mercado
 WPC Prós e Contras: Um guia abrangente para aplicações industriais
 WPC MPC: Aplicações Industrias, Padrões de Desempenho e Principais Benefícios
Produtos Relacionados
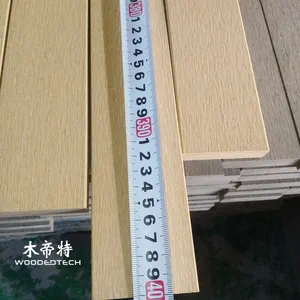
 GD13823-3 Placas compostas para Deck estão disponíveis em várias cores de estoque com comprimentos de 3 metros e entrega de peça única
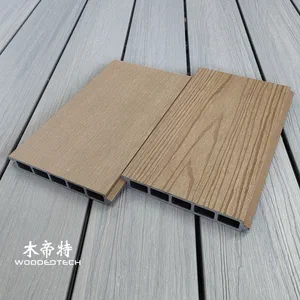 3DGL18024 WPC Longboard Fence apresenta textura de grão de madeira de teca em relevo 3D 3D premium com fibras de madeira natural realistas
 A clássica folha de madeira WPC de madeira vermelha D14025-4 apresenta um design de grão de madeira plana 2D atemporal que permanece popular após vinte anos