
Technologia współtworzenia WPC: korzyści, zastosowania i trendy w produkcji przemysłowej
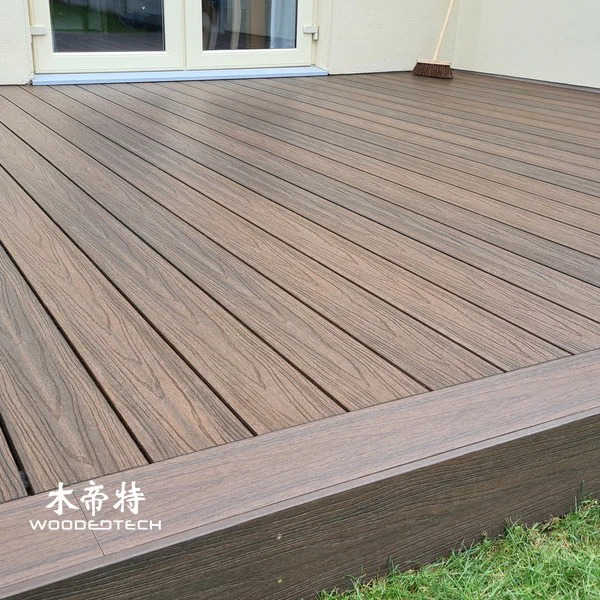
Technologia współtwornienia WPC łączy w sobie rdzeń kompozytowo-plastikowy (WPC) z ochronną polimerową warstwą zewnętrzną, aby uzyskać trwałe, odporne na warunki atmosferyczne materiały budowlane.W przeciwieństwie do tradycyjnego jednowarstwowego wytłaczania, proces ten tworzy funkcjonalną powierzchnię, która poprawia odporność na wilgoć, ochronę przed promieniowaniem UV, odporność na zarysowania i stabilność koloru.Jest coraz częściej stosowany w deskach zewnętrznych, okładzinach ściennych, ogrodzeniach i profilach architektonicznych, gdzie ważna jest długoterminowa wydajność i niska konserwacja.
1.Jak działa technologia współwytłaczania WPC
Współtwardzenie WPC to proces produkcyjny, w którym dwa lub więcej strumieni materiału jest wytłaczanych jednocześnie przez specjalnie zaprojektowaną matrycę współwytłaczania.Główna linia wytłaczania wytwarza strukturalne jądro WPC, podczas gdy drugorzędna linia wytłaczania zapewnia ochronną warstwę polimerową, powszechnie wykonaną z HDPE lub innej kompatybilnej formuły termoplastycznej.
Rdzeń zazwyczaj składa się z mąki drzewnej, plastiku pochodzącego z recyklingu lub pierwotnego, środków sprzęgających, smarów, stabilizatorów i dodatków do przetwarzania.Zewnętrzna warstwa nasadki wykorzystuje wyższą wydajność formuły polimeru ze stabilizatorami UV, pigmentami i innymi dodatkami funkcjonalnymi.Obie warstwy wiążą się podczas wytłaczania, tworząc ujednolicony profil bez konieczności oddzielnego procesu powlekania.
Główną zaletą jest połączenie wytrzymałości strukturalnej i ochrony powierzchni.Rdzeń WPC zapewnia sztywność i stabilność wymiarową, a zewnętrzna warstwa pomaga chronić przed przenikaniem wilgoci, plamami, blaknięciem i codziennym zużyciem powierzchni.Dzięki temu współwytraskiwanie jest szczególnie odpowiednie dla wymagających środowisk zewnętrznych.
2.Kompletny proces produkcji współwytłaczania WPC
Material Mixing and Preparation
Konsekwentne przygotowanie surowca jest niezbędne do stabilnego wytłaczania.Mąka drzewna musi mieć kontrolowaną wielkość cząstek i zawartość wilgoci, ponieważ nadmierna wilgoć może powodować pęcherzyki, wady powierzchni i niestabilną wydajność.Urządzenia do suszenia są powszechnie stosowane w celu zmniejszenia wilgotności przed zeszkoleniem.
Główny preparat WPC łączy w sobie mąkę drzewną, żywicę termoplastyczną, środki sprzęgające, smary i stabilizatory.Proporcje dodatków zależą od wymaganych właściwości mechanicznych, charakterystyk przetwarzania i zamierzonego zastosowania.
Preparat warstwy nasadkowej jest przygotowywany oddzielnie.Zwykle zawiera odporny na warunki atmosferyczne polimer, podkład kolorowy, pochłaniacze UV, przeciwutleniacze i inne funkcjonalne dodatki.Te dwa preparaty muszą mieć zgodne temperatury przetwarzania i wystarczającą przyczepność międzytwarzową, aby zapobiec rozwarstwieniu.

Szybkie urządzenia do mieszania na gorąco i na zimno pomagają równomiernie dystrybuować dodatki i utrzymywać stałą jakość materiału.Dokładne wsadzenie i monitorowanie temperatury są ważne dla zmniejszenia różnic między partiami produkcyjnymi.
Pelletyzowanie i związki materiałów
Po zmieszaniu materiały rdzeniowe i nasadowe mogą przechodzić oddzielne procesy mieszania i granulowania, w zależności od konfiguracji linii produkcyjnej.Wytłaczarka dwuślimowa jest powszechnie stosowana w celu uzyskania równomiernego dyspersji mąki drzewnej, polimeru i dodatków.
Podczas mieszania materiał przechodzi przez kontrolowane strefy ogrzewania, mieszania i przenoszenia.Następnie złożony materiał jest chłodzony i granulowany w granulkach odpowiednich do późniejszego wytłaczania.
Spójny rozmiar pelletu, zawartość wilgoci i skład materiału pomagają utrzymać stabilne szybkości karmienia.Dla producentów stosujących bezpośrednie wytłaczanie bez granulowania, przygotowaną mieszaninę można dodawać bezpośrednio do wytłaczarki produkcyjnej, pod warunkiem, że sprzęt jest przeznaczony do tego procesu.
Kontrola temperatury współwytłaczania
Kontrola temperatury jest jednym z najważniejszych czynników w koekstruzji WPC.Materiał rdzeniowy i warstwa nasadki ochronnej muszą osiągnąć odpowiednie warunki przetwarzania, zachowując dobre wiązanie i unikając degradacji termicznej.
Typowa linia produkcyjna wykorzystuje niezależnie kontrolowane strefy grzewcze dla głównej wytłaczarki, wytłaczarki wtórnej i matrycy do konastyki.Ustawienia temperatury zależą od rodzaju polimeru, zawartości drewna, konfiguracji śruby i szybkości produkcji.
W przypadku wielu preparatów WPC opartych na HDPE temperatury przetwarzania są zwykle w granicach około 150–190 °C, chociaż rzeczywiste okno robocze musi zostać ustanowione za pomocą prób materiałowych.
Nadmierne temperatury mogą powodować degradację drewna, przebarwienia, nieprzyjemne zapachy i niestabilny przepływ stopu.Niewystarczające temperatury mogą powodować słabą plastyfikację, nierównomierne wytłaczanie i słabe wiązanie między warstwami rdzenia i czapki.
Operatorzy powinni monitorować ciśnienie stopu, obciążenie silnika, prędkość śruby i wahania temperatury podczas produkcji, a nie polegać tylko na ustawieniach strefy grzewczej.
Ko-wytłaczanie i konstrukcja matrycy
Wykrojnik współwytłaczania określa końcową geometrię profilu i rozkład ochronnej warstwy zewnętrznej.Jego wewnętrzne kanały przepływu muszą kierować rdzeń i zaślepki materiałów do właściwych pozycji, zanim opuszczą matrycę.
Dobra konstrukcja matrycy wymaga zrównoważonego rozkładu stopu, odpowiedniego oporu przepływu i stałej grubości warstwy nasadki.Słabe bilanse przepływu mogą powodować nierównomierne pokrycie powierzchni, odsłonięty materiał rdzeniowy lub nadmierne zużycie materiału.
W przypadku desek zewnętrznych i okładzin ściennych producenci muszą również wziąć pod uwagę grubość profilu, puste lub stałe konstrukcje, żebra zbrojeniowe, wymagania dotyczące odwadniania i tolerancje wymiarowe.
Odpowiednio zaprojektowana matryca powinna zminimalizować martwe strefy i gromadzenie się materiału, jednocześnie umożliwiając wygodne czyszczenie i regulację.Jest to szczególnie ważne, gdy producenci produkują wiele rozmiarów profili lub kolorów na tej samej linii wytłaczania.
Chłodzenie, kalibracja i obróbka powierzchni
Po opuszczeniu matrycy gorący profil WPC wchodzi w system kalibracji próżni i chłodzenia.Sprzęt do kalibracji utrzymuje wymagane wymiary, prostoliniowość i geometrię przekroju, podczas gdy materiał stopniowo się krzepnie.
Chłodzenie musi być jednolite.Nadmiernie szybkie chłodzenie może powodować wewnętrzne naprężenia, zniekształcenia powierzchni lub niestabilność wymiarową.Niewystarczające chłodzenie może powodować zginanie, odkształcenie i niedokładne wymiary podczas ciągnięcia i cięcia.
Gdy profil osiągnie stabilną temperaturę, maszyna odciągowa kontroluje prędkość ciągnącą, a następnie automatyczne cięcie do wymaganej długości.
Obróbka powierzchni może obejmować wytłaczanie, szczotkowanie, szlifowanie i teksturowanie drewna.Procesy te poprawiają wygląd i zapewniają różne wykończenia powierzchni do zastosowań zewnętrznych.Produkty współwytłaczane mogą być również wytwarzane z matowych, teksturowanych lub naturalnych powierzchni drewnianych, w zależności od wymagań klienta i konfiguracji sprzętu.
3.Główne korzyści i zastosowania WPC Co-Extrusion
Największą zaletą współwytłaczania jest dodatkowa ochrona zapewniana przez zewnętrzną warstwę polimerową.W porównaniu z konwencjonalnymi nieograniczonymi produktami WPC, odpowiednio wyprodukowane profile współwytłaczane na ogół oferują lepszą odporność na plamienie, ekspozycję na wilgoć, degradację UV i zużycie powierzchni.
Kluczowe korzyści obejmują:
- Poprawa odporności na warunki atmosferyczne: Nakładka ochronna pomaga zmniejszyć działanie deszczu, światła słonecznego i zmieniających się warunków zewnętrznych.
- Lepsza odporność na plamy: Warstwa zewnętrzna ułatwia codzienne czyszczenie i pomaga zapobiegać przenikaniu przez powszechne zanieczyszczenia powierzchni.
- Zwiększony wygląd: Producenci mogą zaoferować bardziej spójne kolory, realistyczne tekstury drewna i różne wykończenia powierzchni.
- Zmniejszona konserwacja: powierzchnie ochronne mogą zmniejszyć potrzebę częstego malowania, uszczelniania i innych zabiegów.
- Wybiegoczasowa żywotność: odpowiednio sformułowana i wyprodukowana warstwa nasadki pomaga utrzymać wygląd i wydajność produktu w czasie.
Typowe zastosowania obejmują zewnętrzne deski WPC, podłogi przy basenie, chodniki ogrodowe, podłogi balkonowe, okładziny ścian zewnętrznych, ogrodzenia prywatności i dekoracyjne profile architektoniczne.Komercyjne projekty zagospodarowania terenu i publiczne przestrzenie zewnętrzne korzystają również z połączenia trwałości i niskiej konserwacji.
# 4.Typowe problemy i rozwiązania produkcyjne
Nawet przy zaawansowanym sprzęcie do wytłaczania producenci mogą napotkać kilka wyzwań produkcyjnych.
| Problem z produkcją | Możliwa przyczynę | Zalecane rozwiązanie | |—|——| | Wyprasowanie warstwy czapki | Słaba kompatybila materiałowa lub niewystarczające wiązanie | Optymalizuj formułę polimeru i temperaturę matrycy | | Nierówna grubość nakrętki | Niezrównoważony przepływ stopu lub nieprawidłowe wyrównanie matryc | Dostosuj kanały przepływu i wyjście wytłaczania | | Bąbelki powierzchniowe | Nadmierna wilgoć w surowcach | Poprawa suszenia i przechowywania materiałów | | Zginanie profilu | Nierównomierne chłodzenie lub nadmierne napięcie ciągnięcia | Optymalizuj prędkość chłodzenia i odciągania | | Wykończenie z szorstkiej powierzchni | Słaba plastyfikacja lub niestabilne podawanie materiału | Regulacja temperatury, prędkości śruby i formuły | | Zróżnicowanie kolorów | Niespójne dyspersje pigmentu lub wahania temperatury | Poprawa mieszania i kontroli temperatury | | Niestabilność wymiarowa | Niewłaściwa kalibracja lub chłodzenie | Dostosuj ustawienia próżni i warunki chłodzenia |
Jakość produkcji powinna być monitorowana przez cały proces produkcyjny.Ważne elementy kontrolne obejmują grubość warstwy nasadki, wymiary profilu, udarność, absorpcję wody, konsystencję kolorów, wytrzymałość na wiązanie i odporność na warunki atmosferyczne.
Producenci powinni również ustanowić znormalizowane parametry produkcyjne i utrzymywać zapisy wsadowe w celu zidentyfikowania przyczyn powtarzających się wad.
5.Trendy w produkcji przemysłowej i przyszły rozwój
Technologia współtwórstwa WPC zmierza w kierunku wyższej automatyzacji, poprawy wydajności materiału i bardziej zaawansowanej wydajności powierzchni.Producenci inwestują w precyzyjne systemy dozowania, inteligentne regulatory temperatury, automatyczne monitorowanie grubości i zintegrowane linie wytłaczania w celu poprawy spójności produkcji.
Rozwój materiałów to kolejny ważny trend.Polimery z recyklingu, odpowiedzialnie pozyskiwane włókna drzewne, ulepszone środki sprzęgające i bardziej skuteczne stabilizatory UV pomagają producentom w opracowywaniu produktów o lepszych poświadczeniach środowiskowych i wydajności na zewnątrz.
Dostosowany rozwój produktów staje się również coraz ważniejszy na rynkach międzynarodowych.Kupujący patrzą poza standardowe profile pokładowe i żądają określonych kolorów, tekstur, wymiarów, wykończeń powierzchni i właściwości mechanicznych.Elastyczne urządzenia do współtworzenia pozwalają producentom na rozwój różnych struktur produktów przy zachowaniu stałej jakości produkcji.
Dla producentów WPC kluczem do udanego współwytłaczania nie jest po prostu dodanie ochronnej warstwy zewnętrznej.Wymaga skoordynowanej kontroli formułowania materiału, mieszania, temperatury wytłaczania, konstrukcji matrycy, chłodzenia i wykończenia powierzchni.Producenci, którzy ustanawiają stabilne warunki przetwarzania i niezawodne systemy kontroli jakości, mogą wytwarzać produkty kompozytowe o wyższej wartości zewnętrznej i skuteczniej reagować na zmieniające się wymagania rynku budowlanego i kształtowania krajobrazu.
Powiązane artykuły

Powiązane produkty
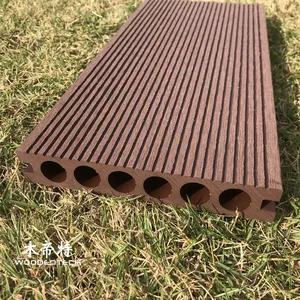
 GD14622 Decking in WPC ma klasyczną okrągłą dekorację, która pozostaje popularna od lat
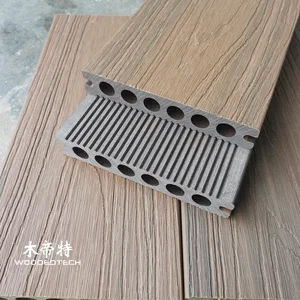 Najlepsze kompozytowe talie GD14023 mają jednostronną powierzchnię do wytłaczania Co z klasyczną okrągłą strukturą otworu do zastosowań zewnętrznych
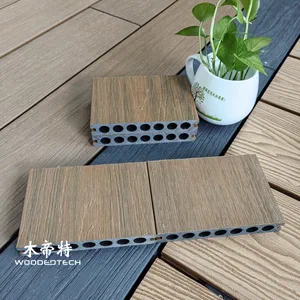
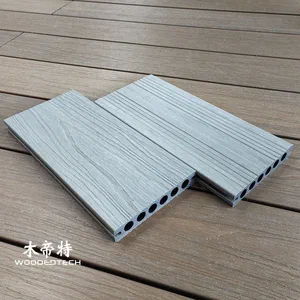 Antywłose GD13823-3 Co Kompozytowe drewniane dekity z okrągłymi otworami są dostępne w magazynie w długościach 3 metrów rok