
Techniki wytwarzania kompozytów polimerowych (PMC): Przewodnik
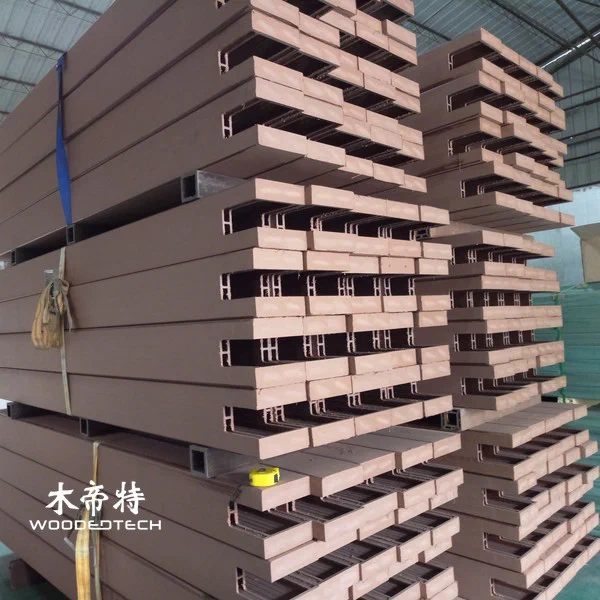
Kompozyty matrycowe polimerowe (PMC) są materiałami inżynieryjnymi wykonanymi poprzez połączenie żywicy polimerowej z materiałami wzmacniającymi w celu uzyskania specyficznej wytrzymałości, trwałości i właściwości użytkowych.W produkcji zewnętrznej WPC proces wytłaczania odgrywa kluczową rolę w tworzeniu spójnych profili do pokrycia, okładzin ściennych, ogrodzeń i innych zastosowań zewnętrznych.Zrozumienie każdego etapu produkcji pomaga producentom poprawić jakość produktu, zmniejszyć ilość odpadów i utrzymać stabilną wydajność łańcucha dostaw.
Zrozumienie Polymer Matrix Composite Manufacturing
Kompozyty matrycowe polimerowe łączą matrycę na bazie polimeru z materiałami wzmacniającymi, takimi jak włókna drzewne, wypełniacze mineralne lub włókna syntetyczne.Kompozyt z tworzywa sztucznego drewna (WPC) jest powszechnym przykładem, zazwyczaj wytwarzanym przy użyciu tworzyw termoplastycznych, takich jak HDPE, PVC lub PP w połączeniu z mąką drzewną i dodatkami funkcjonalnymi.
Macierz polimerowa łączy ze sobą materiały wzmacniające, podczas gdy wypełniacze wpływają na sztywność, stabilność wymiarową, teksturę i koszty.Dodatki, takie jak środki sprzęgające, smary, przeciwutleniacze i stabilizatory UV, pomagają poprawić przetwarzanie i wydajność na zewnątrz.
W przypadku produktów WPC zewnętrznych preparat musi równoważyć kilka czynników:
- Wytrzymałość mechaniczna i odporność na uderzenia
- Odporność na wilgoć i stabilność wymiarową
- Odporność na promieniowanie UV i zatrzymywanie kolorów
- Przetwarzanie płynności i stabilności wytłaczania
- Wygląd powierzchni i długotrwała trwałość
Konkuem kompełny preparat jest punktem wyjścia do niezawodnej produkcji.
Mieszanie i granulowanie materiałów
Pierwszy etap produkcji polega na przygotowaniu i mieszaniu surowców.Mąka drzewna musi mieć kontrolowaną wielkość cząstek i zawartość wilgoci przed zmieszaniem.Nadmiar wilgoci może powodować pęcherzyki, wady powierzchni i słabe wiązanie podczas wytłaczania.
Producenci zazwyczaj używają szybkich mieszarek na gorąco do równomiernego rozprowadzania polimerów, włókien drzewnych i dodatków.Temperatura i czas mieszania muszą być kontrolowane, aby zapobiec przedwczesnej degradacji, zapewniając jednocześnie wystarczającą dyspersję.
Po wymieszaniu na gorąco materiał może wejść do miksera chłodzącego, aby zmniejszyć jego temperaturę i zapobiec zlepieniu.W zależności od linii produkcyjnej i formuły, producenci mogą stosować bezpośrednie podawanie proszku lub granulowanie przed wytłaczaniem.
Pelletowanie przekształca mieszaną mieszankę w jednolity granulat, dzięki czemu materiał zasila bardziej stabilny i poprawia konsystencję podczas produkcji.Jednak proces granulowania musi być dokładnie kontrolowany, aby uniknąć nadmiernej ekspozycji na ciepło, słabej dyspersji lub absorpcji wilgoci.
Kontrola temperatury wytłaczania
Wytłaczanie jest podstawowym procesem w produkcji zewnętrznych WPC.Przygotowany związek dostaje się do wytłaczarki jednośielistej lub dwuśrubowej, gdzie ciepło i ścinanie mechaniczne zmiękczają polimer i rozprowadzają włókna drewna w całym stopie.
Ustawienia temperatury zależą od rodzaju polimeru, formuły, konfiguracji śruby i projektu produktu.Każda strefa grzewcza wymaga niezależnego sterowania, aby utrzymać stabilny przepływ materiału.
Typowe rozważania przetwarzania obejmują:
- Strefa karmienia: Utrzymuj gładkie karmienie materiałem bez przedwczesnego zmiękczania.
- Strefa kompresji: Promuj topienie i równomierne mieszanie materiału.
- Strefa dozowania: Utrzymuj stałe ciśnienie stopienia i wyjście.
- Strefa matrycy: Zachowaj materiał wystarczająco płynny do dokładnego tworzenia profilu.
Nadmierne temperatury mogą powodować degradację włókien drzewnych, przebarwienia, nieprzyjemne zapachy i zmniejszoną wydajność mechaniczną.Temperatury, które są zbyt niskie, mogą powodować słabą plastyfikację, wysokie ciśnienie wytłaczania, chropowate powierzchnie i niestabilną wydajność.
Doświadczeni inżynierowie wytłaczania monitorują temperaturę stopu, prędkość śruby, obciążenie silnika, ciśnienie i prędkość produkcji razem, zamiast polegać tylko na ustawieniach strefy grzewczej.
Projektowanie i tworzenie profili
Wytłaczanie matrycy określa ostateczny kształt przekroju i dokładność wymiarową produktów WPC.W przypadku desek tarasowych, paneli ściennych i profili pustych, konstrukcja formy musi uwzględniać przepływ materiału, grubość ścianki, wewnętrzne wnęki i zachowanie chłodzenia.
Dobrze zaprojektowana forma zapewnia zrównoważony rozkład materiału na całym profilu.Nierównomierny przepływ może powodować różnice w grubości ścianki, naprężeniach wewnętrznych, wadach powierzchni i zmienności wymiarów.
Ważne czynniki projektowania form obejmują:

- Geometria kanału matrycy i opór przepływu
- Rozkład stopu w sekcjach pustych i solidnych
- Konsystencja grubości ścianki
- Odpowietrzanie i kontrola ciśnienia
- Kompatybilność z wybraną formułą WPC
W przypadku pustych desek pokładowych wewnętrzne konstrukcje nocne i układy wnękowe muszą zapewniać wystarczającą sztywność bez niepotrzebnego zwiększania zużycia materiału.
Równie ważna jest kalibracja pleśni.Producenci powinni przeprowadzać przebiegi próbne, sprawdzać wymiary profilu i dostosowywać ustawienia matrycy przed zatwierdzeniem masowej produkcji.
Kalibracja chłodzenia i stabilność wymiarowa
Po opuszczeniu matrycy gorący profil WPC wchodzi w system kalibracji i chłodzenia.Kalibracja próżni pomaga utrzymać wymagany kształt i wymiary, podczas gdy kontrolowane chłodzenie wodą zmniejsza temperaturę materiału i stabilizuje profil.
Szybkość chłodzenia musi odpowiadać wyjściu wytłaczania.Jeśli chłodzenie jest zbyt szybkie, może rozwinąć się stres wewnętrzny, zwiększając ryzyko wypaczenia, pęknięcia lub nierównomiernego skurczu.Niewystarczające chłodzenie może powodować odkształcenie podczas ciągnięcia, cięcia i układania w stosy.
Inżynierowie powinni zwracać szczególną uwagę na:
- Ciśnienie próżni i dokładność kalibracji
- Temperatura i cyrkulacja wody chłodzącej
- Szybkość i synchronizacja odciągu
- Prostość profilu i grubość ścianki
- Skurcz po ostyganiu
Stabilna kalibracja chłodzenia jest szczególnie ważna w przypadku długich zewnętrznych płyt pokładowych WPC, gdzie nawet małe różnice wymiarowe mogą wpływać na instalację i wyrównanie połączeń.
Obróbka powierzchni i wykończenie produktu
Obróbka powierzchni daje produktom WPC ich ostateczny wygląd i może poprawić wydajność funkcjonalną.Powszechne techniki wykończenia obejmują szlifowanie, szczotkowanie, wytłaczanie, kombinacje piaskowania i teksturowanie i współwytłaczanie.
Mechaniczne szczotkowanie tworzy bardziej naturalną teksturę przypominającą drewno, podczas gdy wytłaczanie wytwarza dekoracyjne wzory ziarna.Procesy te muszą być zsynchronizowane z ruchem profilu, aby uniknąć niespójnych wzorców lub uszkodzeń powierzchni.
Technologia współwytłaczania dodaje ochronną warstwę polimerową wokół rdzenia WPC.Ta zewnętrzna warstwa może poprawić odporność na plamienie, wilgoć, ekspozycję na promieniowanie UV i zużycie powierzchni, w zależności od materiału i preparatu.
Po obróbce powierzchni produkty przechodzą cięcie, kontrolę wymiarów, kontrole wyglądu i opakowania.Opakowanie ochronne jest ważne podczas przechowywania i transportu, aby zapobiec zarysowaniom, zanieczyszczeniom i deformacji.
Typowe problemy produkcyjne i kontrola jakości
Nawet dobrze wyposażone fabryki WPC mogą doświadczyć problemów produkcyjnych spowodowanych zmiennością surowców, nieprawidłowymi parametrami przetwarzania lub zużyciem sprzętu.
Typowesto, jak w tym:
- Bąbelki powierzchniowe: Często związane z nadmierną wilgocią surowca lub nieodpowiednim odpowietrzaniem.
- Szorstkie powierzchnie: Mogą wynikać ze słabej plastyfikacji, nieodpowiedniego smarowania lub niestabilnego przepływu stopu.
- Wypaczenie profilu: Powszechnie powiązane z nierównym chłodzeniem, stresem wewnętrznym lub niespójną prędkością odciągu.
- Wariacja kolorów: Może być spowodowana niespójną dyspersją dodatków, różnicami surowcowymi lub degradacją termiczną.
- Niska wytrzymałość mechaniczna: Może wskazywać na słabe wiązanie światłowodowo-polimerowe, nieprawidłowe formułowanie lub nieodpowiednie przetwarzanie.
- Niespójność wymiarowa: Często wynika z niestabilnego ciśnienia wytłaczania, zużytego sprzętu do kalibracji lub nieprawidłowej prędkości ciągnięcia.
Wolisty system kontroli powinien obejmować pomiary wymiarowe, testowanie gęstości, testowanie absorpcji wody, ocenę odporności na uderzenia, testy wytrzymałości na zginanie i kontrolę wyglądu.Produkty outdoorowe powinny również przejść odpowiednie oceny UV i wietrzenia.
Producenci powinni rejestrować parametry produkcyjne i wyniki inspekcji według partii.Ułatwia to identyfikację powtarzających się wad, śledzenie zmian surowców i utrzymanie stałej jakości produktu w dużych zamówieniach.
Dla międzynarodowych nabywców zrozumienie procesu produkcyjnego stanowi praktyczną podstawę do oceny dostawcy WPC.Zdolny do pracy fabryka powinien wykazać kontrolę nad przygotowaniem surowca, technologią wytłaczania, kalibracją form, wykończeniem powierzchni i kontrolą końcową.Te możliwości produkcyjne bezpośrednio wpływają na spójność produktu, niezawodność dostaw i długoterminową wydajność produktów z tworzyw sztucznych z drewna zewnętrznego.
Powiązane artykuły
 Blok drewna z tworzywa sztucznego: zastosowania przemysłowe, korzyści i wybór materiału
 Kompozytowe rozwiązania drewniane: zastosowania przemysłowe, korzyści i trendy rynkowe
 WPC Plusy i minusy: kompleksowy przewodnik dla zastosowań przemysłowych
 WPC MPC: zastosowania przemysłowe, standardy wydajności i kluczowe korzyści
Powiązane produkty
 GD13823-3 Płyty kompozytowe do dekoli są dostępne w wielu kolorach magazynowych z długościami 3 metrów i dostawą pojedynczo
 3DGL18024 WPC Longboard Fence Cechy Premium Co Wytłaczana 3D Tłoczony Teak Tekstura zboża drewna z realistycznymi włóknami z naturalnego drewna
 Klasyczny arkusz drewna D14025-4 Red Wood WPC posiada ponadczasowy projekt z płaskiego ziarna z płaskiego drewna 2D, który pozostaje popularny po dwudziestu latach