
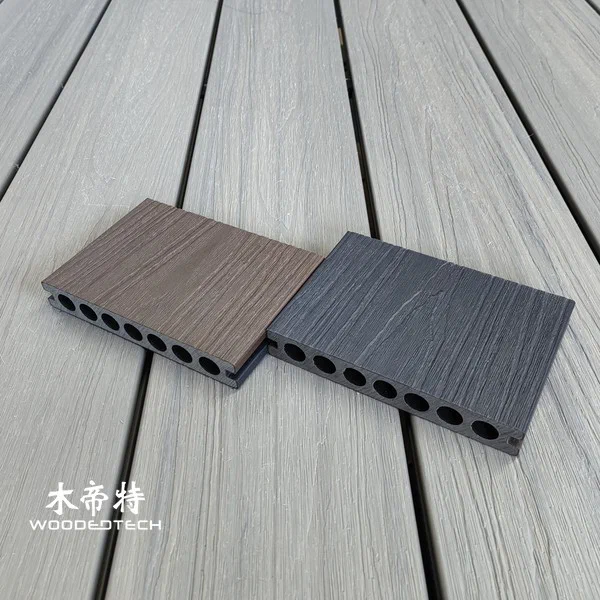
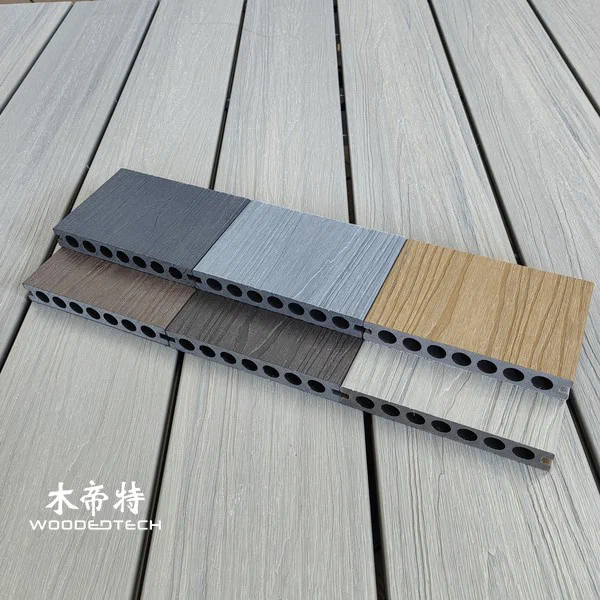
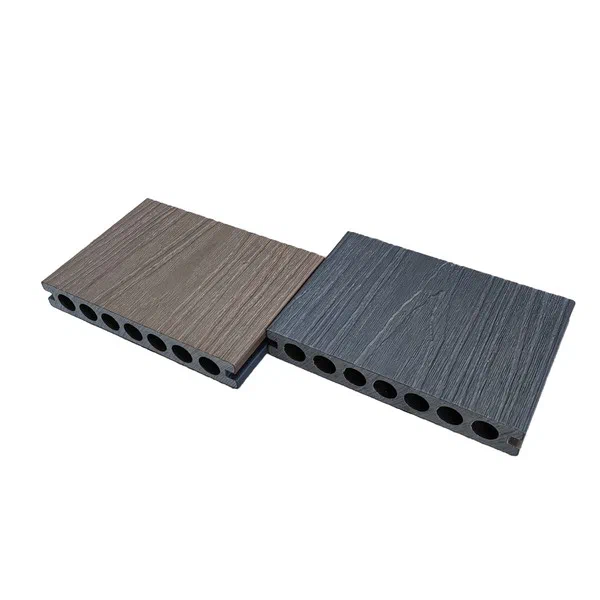
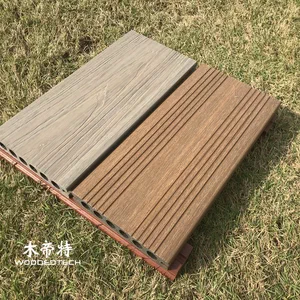
GD14521 Twee Toon Co Geëxtrudeerde Decking Samengestelde Hout in Rozenhout IP en Donkergrijs HG Biedt Twee Installatie-opties
Ontdek het complete buiten WPC-extrusieproces voor GD14521 Two Tone Co Extruded Decking Composite Wood, waardoor de kwaliteit en duurzaamheid worden gegarandeerd.
| Betaling | T/T vooraf.Aangepaste orde: T/T, 50% vooruitbetaling, 50% saldo vóór het laden. |
|---|---|
| Transactievoorwaarden | FOB, CIF, EXW, enz. |
| Steekproeven | <30cm: monsters gratis. >30cm: monsters bestellen (de steekproefprijs kan worden afgetrokken bij het plaatsen van een containerorder later). |
| Lengte | Voor 20GP-container is de maximale lengte 5,8 meter (langste); meestal 2.2 / 2.4 / 2,9 / 3.0 / 4.0 meter (aanbevolen) of aangepast. |
Het buiten WPC (Wood Plastic Composite) extrusieproces omvat verschillende belangrijke stadia om hoogwaardige terrasplanken te creëren, zoals de GD14521 Two Tone Co Extruded Decking Composite Wood in Rosewood IP en Dark Grey HG.Dit proces zorgt voor duurzaamheid, esthetische aantrekkingskracht en veelzijdigheid voor verschillende installatiemogelijkheden.
Materiaal mengen
De eerste stap in het extrusieproces is materiaalmenging, waarbij houtvezels, kunststofpolymeren en additieven in precieze verhoudingen worden gecombineerd.De keuze van materialen heeft een belangrijke invloed op de eigenschappen van het eindproduct.Veel voorkomende additieven zijn UV-stabilisatoren, kleurpigmenten en anti-schimmelmiddelen om de prestaties van het composiet in buitenomstandigheden te verbeteren.Het mengen vindt plaats in een high-shear mixer om een homogene mix te garanderen, wat van vitaal belang is voor uniformiteit in het eindproduct.
Pelletizing
Zodra de materialen gemengd zijn, is de volgende fase pelletiseren.Het gemengde materiaal wordt in een pelletizer gevoerd, die het mengsel in kleine pellets vormt.Deze stap is cruciaal omdat het hanteren en voeren van het materiaal in de extruder gemakkelijker wordt.De pellets moeten een consistente kwaliteit behouden, omdat elke variatie kan leiden tot defecten in het eindproduct.
Uitdrijvingstemperatuurregeling
Temperatuurregeling tijdens het extrusieproces is essentieel voor het goed smelten en doorstromen van het materiaal.De extruder is uitgerust met temperatuurzones die kunnen worden aangepast op basis van de specifieke formulering van de WPC.Typisch, de temperatuur varieert van 160 ° C tot 220 ° C, afhankelijk van de samenstelling.Een goed temperatuurbeheer zorgt ervoor dat het materiaal voldoende wordt gesmolten zonder de polymeren te degraderen, wat de mechanische eigenschappen en kleur van het dek zou kunnen beïnvloeden.
Schimmelontwerp
Het ontwerp van de mal is een andere kritieke factor bij het produceren van het uiteindelijke terrasprofiel.Schimmels zijn op maat ontworpen om de gewenste vorm en afmetingen van de dekplaten te creëren.Voor de GD14521 moet de mal de tweekleurige functie herbergen, zodat de kleuren correct worden aangebracht tijdens het co-extrusieproces.De vorm moet ook zorgen voor een efficiënte koeling en eenvoudige afgifte van het eindproduct.
Koelkalibratie
Na het verlaten van de extruder moeten de WPC-borden snel worden gekoeld om hun vorm te behouden en kronkelen te voorkomen.Dit wordt bereikt door een reeks koelbaden of luchtkoelsystemen.De juiste koelkalibratie is essentieel om de dimensionale stabiliteit en oppervlaktekwaliteit te behouden.Als het koelproces te traag is, kan dit leiden tot vervorming, terwijl een te snelle koeling interne spanningen kan veroorzaken.
Oppervlaktebehandeling
Oppervlaktebehandeling verbetert de esthetiek en prestaties van de WPC-decking.Voor de GD14521 brengt een co-extrusieproces een beschermende laag aan die kleur en textuur biedt.Deze laag verbetert de UV-bestendigheid en verbetert de algehele duurzaamheid van het product.Oppervlaktebehandelingen kunnen embossing bevatten voor extra grip, wat met name belangrijk is voor buitentoepassingen waarbij slipweerstand van cruciaal belang is.
Veelvoorkomende productieproblemen
Ondanks de geavanceerde technologie die wordt gebruikt in WPC-extrusie, kunnen verschillende veelvoorkomende productieproblemen optreden:
- Inconsistente kleuring: Variaties in pigmentverdeling tijdens het mengen kunnen leiden tot ongelijke kleur in het eindproduct.
- Vervorming: Onjuist koeling of onjuist schimmelontwerp kan kromtrekken veroorzaken, waardoor de installatie en het uiterlijk van het dekwerk wordt beïnvloed.
- Oppervlaktedefecten: Ontoereikende oppervlaktebehandeling of verontreiniging tijdens extrusie kan leiden tot vlekken of een gebrek aan hechting in de beschermende laag.
- Dimensionale Variabiliteit: Variaties in temperatuurregeling of toevoersnelheid kunnen de afmetingen van het eindproduct beïnvloeden, wat leidt tot compatibiliteitsproblemen tijdens de installatie.
Door deze uitdagingen te begrijpen en aan te pakken, kunnen fabrikanten hoogwaardige buiten-WPC-deckings produceren die voldoen aan de eisen van zowel vorm als functie.
Gerelateerde producten
 GD13823 Dubbelzijdige Platte Oppervlakte Co Geextrudeerde WPC Decking Beschikt over een Populaire Breedte en Dikte met Ronde Holle Structuur
 3DGD13823 Co Extrusie WPC-dekwerk Beschikt over het tweede generatie 3D-geëmbosseerde oppervlak met verbeterde houtafwerkingstechnologie
 GD13823-3 Tweede Generatie Co Geëxtrudeerde Hout Plastic Samenstellingen Met Hoge Kwaliteit Stabinelijke Prestaties Voor Premium Outdoor Toepassingen
 GD13820 WPC Co Extrusion Decking biedt betrouwbare oplossingen voor buitenvloeren voor extreem koude klimaatgebieden
Gerelateerde artikelen
Get a Free Quote
Interested in GD14521 Twee Toon Co Geëxtrudeerde Decking Samengestelde Hout in Rozenhout IP en Donkergrijs HG Biedt Twee Installatie-opties? Fill in the form and we will reply within 24 hours.