
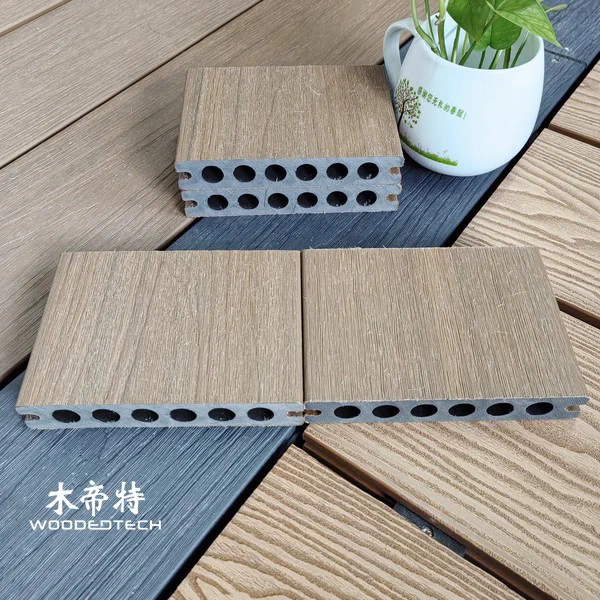
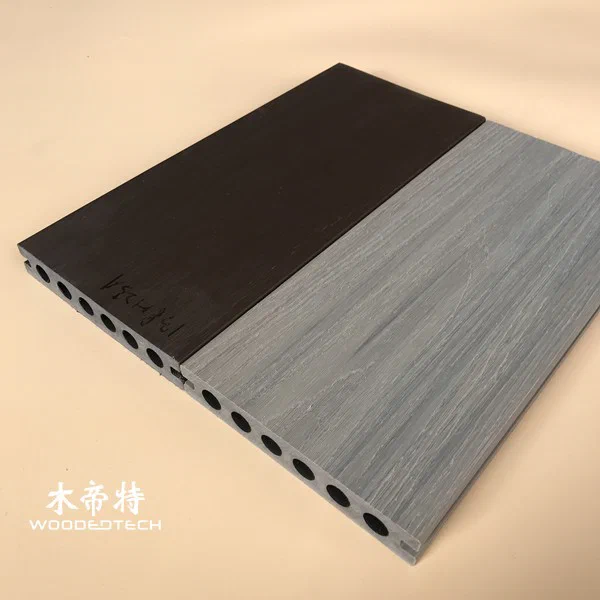
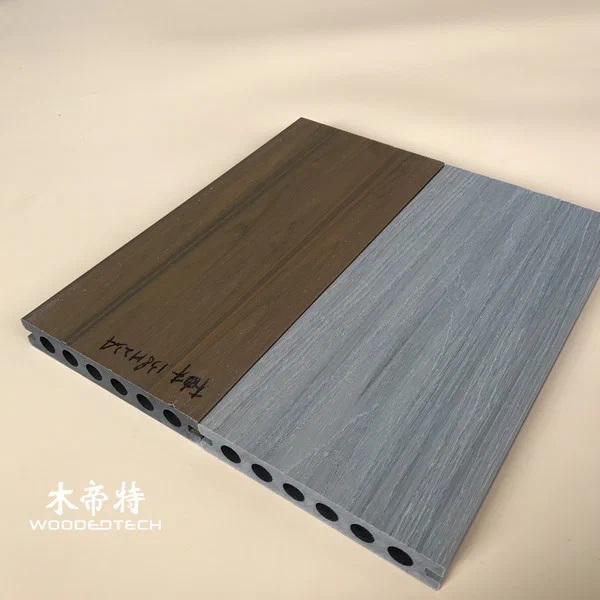
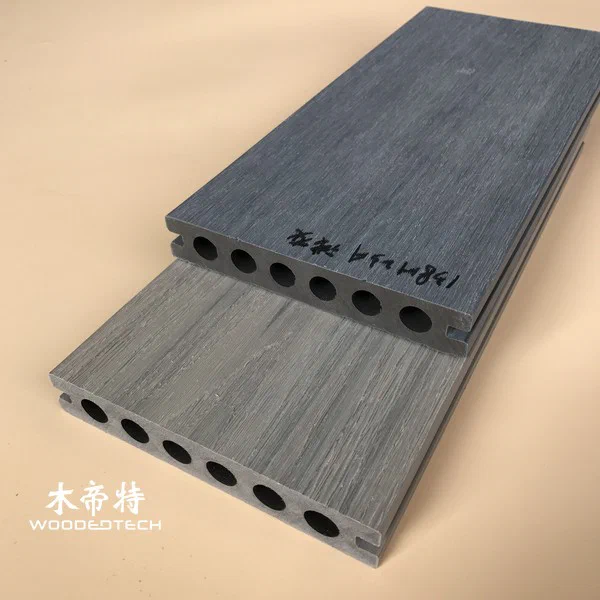
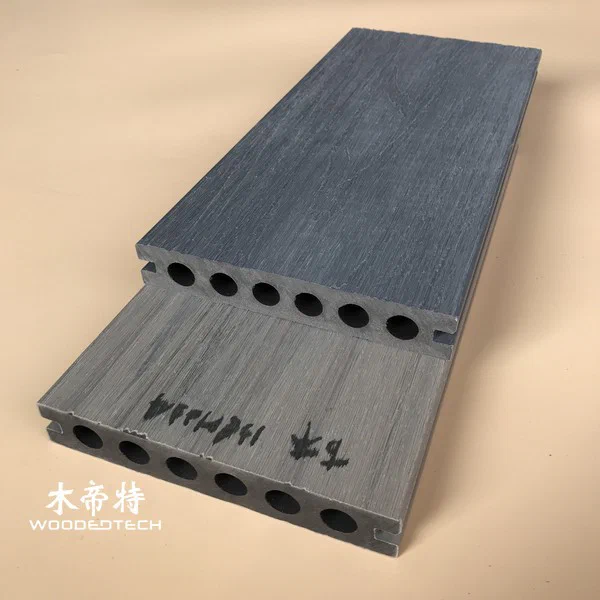
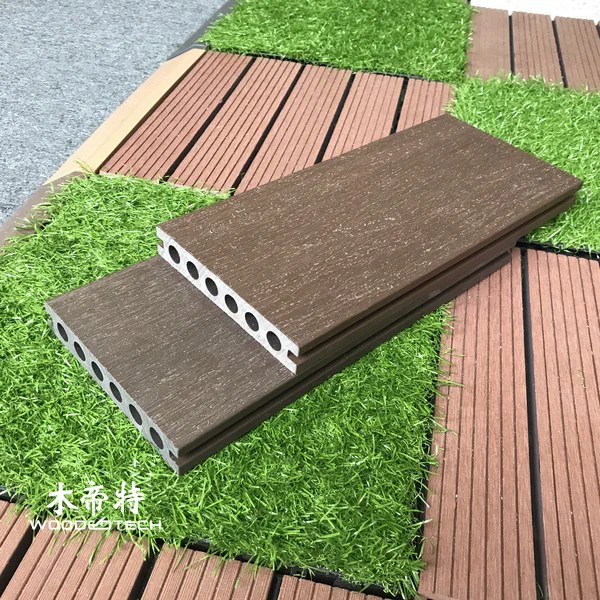
GD13823 Dubbelzijdige Platte Oppervlakte Co Geextrudeerde WPC Decking Beschikt over een Populaire Breedte en Dikte met Ronde Holle Structuur
Meer informatie over het uitgebreide proces achter GD13823 dubbelzijdige vlakke oppervlakte co-extruded WPC-terrasproductie.
| Betaling | T/T vooraf.Aangepaste orde: T/T, 50% vooruitbetaling, 50% saldo vóór het laden. |
|---|---|
| Transactievoorwaarden | FOB, CIF, EXW, enz. |
| Steekproeven | <30cm: monsters gratis. >30cm: monsters bestellen (de steekproefprijs kan worden afgetrokken bij het plaatsen van een containerorder later). |
| Lengte | Voor 20GP-container is de maximale lengte 5,8 meter (langste); meestal 2.2 / 2.4 / 2,9 / 3.0 / 4.0 meter (aanbevolen) of aangepast. |
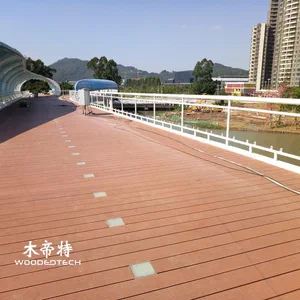
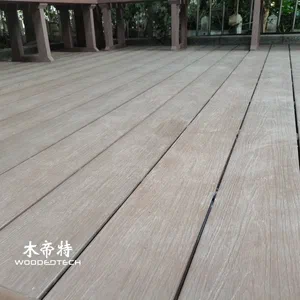
Het buiten WPC-extrusieproces omvat verschillende belangrijke stappen om hoogwaardige producten te creëren, zoals de GD13823 dubbelzijdige platte opbouw co-extruded WPC-dek.Deze terrasplanken hebben een populaire breedte en dikte met een ronde holle structuur, die zowel esthetische aantrekkingskracht als structurele integriteit biedt.
Materiaal mengen
De eerste stap in het extrusieproces is het mengen van materiaal.WPC, of hout plastic composiet, bestaat meestal uit een mix van houtmeel, kunststofharsen en additieven.De materialen worden zorgvuldig gewogen en gecombineerd in een mixer met hoge capaciteit om een homogeen mengsel te garanderen.Deze stap is cruciaal, omdat de kwaliteit van de mix direct van invloed is op de sterkte en duurzaamheid van het eindproduct.Veel voorkomende additieven kunnen UV-stabilisatoren, kleurstoffen en brandvertragers zijn om de prestatiekenmerken te verbeteren.
Pelletizing
Zodra de materialen gemengd zijn, is de volgende fase pelletiseren.De homogene mix wordt in een pelletizer gevoerd, die het mengsel in kleine pellets samenstelt.Dit proces helpt niet alleen bij een efficiënte materiaalbehandeling, maar zorgt ook voor een consistente voeding in de extruder.De grootte en vorm van de pellets kunnen variëren op basis van de specifieke vereisten van de extrusielijn, en ze moeten uniform zijn om eventuele variaties in het extrusieproces te voorkomen.
Uitdrijvingstemperatuurregeling
Temperatuurregeling tijdens extrusie is van vitaal belang voor het bereiken van de gewenste eigenschappen van het WPC-dek.De extruder is uitgerust met verwarmingstoestellen en temperatuursensoren om precieze temperatuurinstellingen in het hele vat te behouden en te sterven.Doorgaans wordt de temperatuur tussen 160 °C tot 220 ° C gehouden, afhankelijk van de specifieke formulering en de gewenste kenmerken van het dek.Het handhaven van de juiste temperatuur zorgt ervoor dat het mengsel uniform smelt, waardoor een soepele stroom door de matrijs mogelijk is.
Schimmelontwerp
Het vormontwerp speelt een belangrijke rol bij het vormgeven van het eindproduct.Voor de GD13823-terras is de mal ontworpen om een dubbelzijdig vlak oppervlak met een ronde holle structuur te creëren.Dit ontwerp verbetert niet alleen de esthetische aantrekkingskracht, maar vermindert ook het materiaalgebruik met behoud van structurele sterkte.De mal moet worden vervaardigd van duurzame materialen om de druk van het extrusieproces te weerstaan, en het moet precisiebewerking hebben om schone randen en uniforme dikte te garanderen.
Koelkalibratie
Nadat het WPC-materiaal de mal heeft verlaten, moet het snel worden gekoeld om de vorm te stollen.Koelkalibratie omvat het passeren van het geëxtrudeerde product door een waterbad of luchtkoelsysteem.De koelsnelheid wordt zorgvuldig gecontroleerd om kromtrekken te voorkomen en ervoor te zorgen dat het terras zijn beoogde afmetingen behoudt.Een goede koeling is essentieel om de gewenste mechanische eigenschappen te bereiken, zoals treksterkte en slagvastheid.
Oppervlaktebehandeling
Oppervlaktebehandeling is de laatste stap voordat het eindproduct wordt verpakt.Voor de GD13823-decking kunnen oppervlaktebehandelingen textuur omvatten om de slipweerstand te verbeteren of een beschermende coating aan te brengen om de UV-bestendigheid te verbeteren.Deze behandelingen verbeteren niet alleen de duurzaamheid van het product, maar ook de visuele aantrekkingskracht.De behandelingen kunnen worden aangepast op basis van klantvoorkeuren of specifieke omgevingsomstandigheden waarmee het terras zal worden geconfronteerd.
Veelvoorkomende productieproblemen
Ondanks geavanceerde technologie kunnen er verschillende uitdagingen ontstaan tijdens het WPC-extrusieproces.Enkele veelvoorkomende problemen zijn:
- Inconsistente pelletgrootte die leidt tot voedingsproblemen.
- Temperatuurschommelingen met als gevolg een slechte stroom en oppervlaktedefecten.
- Schimmelslijtage die dimensionale onnauwkeurigheden veroorzaakt.
- Onvoldoende koeling die leidt tot kromtrekken of vervorming.
- Oppervlakte-onvolkomenheden als gevolg van onjuiste behandeling toepassing.
Door deze problemen proactief aan te pakken, kunnen fabrikanten de kwaliteit en prestaties van buiten-WPC-terrasproducten zoals de GD13823 verbeteren.
Gerelateerde producten
 3DGD13823 Co Extrusie WPC-dekwerk Beschikt over het tweede generatie 3D-geëmbosseerde oppervlak met verbeterde houtafwerkingstechnologie
 GD14521 Twee Toon Co Geëxtrudeerde Decking Samengestelde Hout in Rozenhout IP en Donkergrijs HG Biedt Twee Installatie-opties
 GD13820 WPC Co Extrusion Decking biedt betrouwbare oplossingen voor buitenvloeren voor extreem koude klimaatgebieden
 GD13823-3 Tweede Generatie Co Geëxtrudeerde Hout Plastic Samenstellingen Met Hoge Kwaliteit Stabinelijke Prestaties Voor Premium Outdoor Toepassingen
Gerelateerde artikelen
Get a Free Quote
Interested in GD13823 Dubbelzijdige Platte Oppervlakte Co Geextrudeerde WPC Decking Beschikt over een Populaire Breedte en Dikte met Ronde Holle Structuur? Fill in the form and we will reply within 24 hours.