
WPC Co-Extrusion Technology: voordelen, toepassingen en industriële productietrends
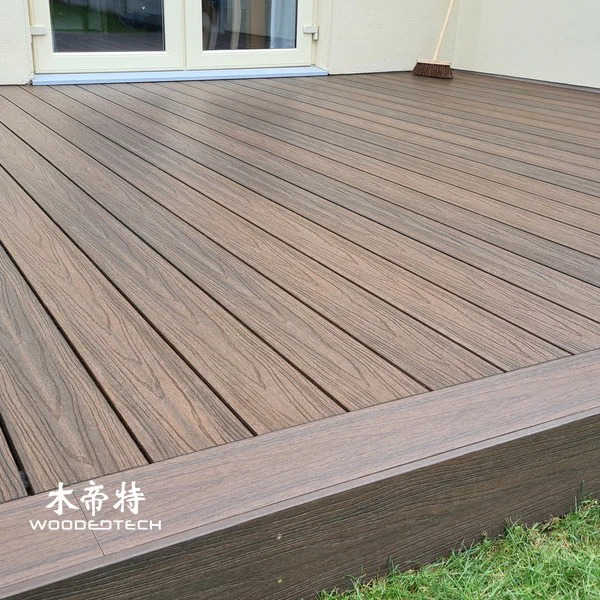
WPC co-extrusietechnologie combineert een hout-plastic composiet (WPC) kern met een beschermende polymeer buitenlaag om duurzame, weerbestendige bouwmaterialen te produceren.In tegenstelling tot traditionele eenlaagse extrusie, creëert dit proces een functioneel oppervlak dat de vochtbestendigheid, UV-bescherming, krasbestendigheid en kleurstabiliteit verbetert.Het wordt steeds vaker gebruikt in buitenterrassen, wandbekleding, hekwerk en architecturale profielen waar prestaties op lange termijn en weinig onderhoud belangrijk zijn.
1.Hoe WPC Co-Extrusion Technology werkt
WPC co-extrusie is een productieproces waarbij twee of meer materiaalstromen gelijktijdig worden geëxtrudeerd door middel van een speciaal ontworpen co-extrusiematrijs.De hoofduitdrijvingslijn produceert de structurele WPC-kern, terwijl een secundaire extrusielijn een beschermende polymeerlaag levert, gewoonlijk gemaakt van HDPE of een andere compatibele thermoplastische formulering.
De kern bestaat meestal uit houtmeel, gerecycled of maagdelijk plastic, koppelingsmiddelen, smeermiddelen, stabilisatoren en verwerkingsadditieven.De buitenkaplaag maakt gebruik van een hogere-prestatie polymeerformulering met UV-stabilisatoren, pigmenten en andere functionele additieven.Beide lagen hechten zich tijdens extrusie, vormen een uniform profiel zonder dat een afzonderlijk coatingproces vereist is.
Het belangrijkste voordeel is de combinatie van structurele sterkte en oppervlaktebescherming.De WPC-kern biedt stijfheid en dimensionale stabiliteit, terwijl de buitenlaag helpt beschermen tegen vochtpenetratie, vlekken, vervaging en dagelijkse oppervlakteslijtage.Dit maakt co-extrusie bijzonder geschikt voor veeleisende buitenomgevingen.
2.Volledig WPC Co-Extrusie Productieproces
Materiaal mengen en voorbereiden
Consistente grondstofvoorbereiding is essentieel voor stabiele extrusie.Houtmeel moet een gecontroleerde deeltjesgrootte en vochtgehalte hebben, omdat overmatig vocht bubbels, oppervlaktefouten en onstabiele output kan veroorzaken.Droogapparatuur wordt vaak gebruikt om vocht te verminderen voordat het wordt samengesteld.
De belangrijkste WPC-formulering combineert houtmeel, thermoplastische hars, koppelmiddelen, smeermiddelen en stabilisatoren.Additieve verhoudingen zijn afhankelijk van de vereiste mechanische eigenschappen, verwerkingskenmerken en de beoogde toepassing.
De cap-layer formulering wordt apart bereid.Het bevat over het algemeen een weerbestendig polymeer, kleur masterbatch, UV-absorbers, antioxidanten en andere functionele additieven.De twee formuleringen moeten compatibele verwerkingstemperaturen en voldoende interfaciale hechting hebben om delaminatie te voorkomen.

High-speed warm- en koudmengapparatuur helpt additieven gelijkmatig te verdelen en de consistente materiaalkwaliteit te behouden.Nauwkeurige batching en temperatuurbewaking zijn belangrijk voor het verminderen van verschillen tussen productiebatches.
Pelletiseren en materiële samenstelling
Na het mengen kunnen de kern- en dopmaterialen afzonderlijke compounding- en pelletiserende processen ondergaan, afhankelijk van de productielijnconfiguratie.Een tweeschroefextruder wordt vaak gebruikt om een uniforme verspreiding van houtmeel, polymeer en additieven te bereiken.
Tijdens het compounderen gaat het materiaal door gecontroleerde verwarmings-, meng- en transportzones.Het samengestelde materiaal wordt vervolgens gekoeld en gepelletiseerd tot korrels die geschikt zijn voor daaropvolgende extrusie.
Consistente pelletgrootte, vochtgehalte en materiaalsamenstelling helpen bij het handhaven van stabiele voedingssnelheden.Voor fabrikanten die directe extrusie gebruiken zonder te pelletiseren, kan het bereide mengsel rechtstreeks in de productie-extruder worden gevoerd, op voorwaarde dat de apparatuur voor dat proces is ontworpen.
Co-Extrusie Temperatuurregeling
Temperatuurregeling is een van de belangrijkste factoren in WPC-co-extrusie.Het kernmateriaal en de beschermkaplaag moeten geschikte verwerkingsomstandigheden bereiken met behoud van een goede hechting en het vermijden van thermische afbraak.
Een typische productielijn maakt gebruik van onafhankelijk gecontroleerde verwarmingszones voor de hoofdextruder, secundaire extruder en co-extrusiematrijs.Temperatuurinstellingen zijn afhankelijk van het polymeertype, het houtgehalte, de schroefconfiguratie en de productiesnelheid.
Voor veel HDPE-gebaseerde WPC-formuleringen bevinden de verwerkingstemperaturen zich gewoonlijk binnen ongeveer 150-190 ° C, hoewel het werkelijke bedrijfsvenster moet worden vastgesteld door middel van materiaalproeven.
Overmatige temperaturen kunnen houtdegradatie, verkleuring, onaangename geuren en onstabiele smeltstroom veroorzaken.Onvoldoende temperaturen kunnen resulteren in slechte plasticisatie, ongelijkmatige extrusie en zwakke binding tussen de kern- en doplagen.
Operators moeten de smeltdruk, motorbelasting, schroefsnelheid en temperatuurschommelingen in de hele productie controleren in plaats van alleen te vertrouwen op verwarmingszone-instellingen.
Co-Extrusie schimmel en die design
De co-extrusiematrijs bepaalt de uiteindelijke profielgeometrie en de verdeling van de beschermende buitenlaag.De interne stroomkanalen moeten de kern en de dopmaterialen in de juiste posities leiden voordat ze de matrijs verlaten.
Goed matrijsontwerp vereist een evenwichtige smeltverdeling, geschikte stroomweerstand en consistente dikte van de doplaag.Slechte stroombalans kan ongelijkmatige oppervlaktedekking, blootgesteld kernmateriaal of overmatig materiaalverbruik produceren.
Voor buitendekken en wandbekleding moeten fabrikanten ook rekening houden met profieldikte, holle of vaste structuren, versterkingsribben, drainagevereisten en dimensionale toleranties.
Een goed ontworpen matrijs moet dode zones en materiaalophoping minimaliseren, terwijl het gemakkelijk wordt gereinigd en aangepast.Dit is met name belangrijk wanneer fabrikanten meerdere profielgroottes of kleuren op dezelfde extrusielijn produceren.
Koeling, kalibratie en oppervlaktebehandeling
Na het verlaten van de matrijs, het hete WPC-profiel komt in een vacuümkalibratie- en koelsysteem.Kalibratieapparatuur behoudt de vereiste afmetingen, rechtheid en dwarsdoorsnede geometrie terwijl het materiaal geleidelijk stolt.
Koelen moet uniform zijn.Overmatig snelle koeling kan interne stress, oppervlaktevervorming of dimensionale instabiliteit veroorzaken.Onvoldoende koeling kan buigen, vervorming en onjuiste afmetingen veroorzaken tijdens het trekken en snijden.
Zodra het profiel een stabiele temperatuur bereikt, regelt een afhaalmachine de treksnelheid, gevolgd door automatisch snijden op de vereiste lengte.
Oppervlaktebehandeling kan embossing, borstelen, schuren en houtnerftexturing omvatten.Deze processen verbeteren het uiterlijk en bieden verschillende oppervlakteafwerkingen voor buitentoepassingen.Co-extruded producten kunnen ook worden vervaardigd met matte, gestructureerde of natuurlijke hout-look oppervlakken, afhankelijk van de eisen van de klant en de configuratie van de apparatuur.
3.Belangrijkste voordelen en toepassingen van WPC Co-Extrusion
Het grootste voordeel van co-extrusie is de extra bescherming die wordt geboden door de buitenste polymeerlaag.Vergeleken met conventionele onbedekte WPC-producten bieden goed vervaardigde co-extruded profielen over het algemeen een betere weerstand tegen vlekken, blootstelling aan vocht, UV-degradatie en oppervlakteslijtage.
Belangrijke voordelen zijn onder meer:
- Verbeterde weerbestendigheid: De beschermkap helpt de effecten van regen, zonlicht en veranderende buitenomstandigheden te verminderen.
- Betere vlekbestendigheid: De buitenlaag maakt het dagelijks reinigen gemakkelijker en helpt voorkomen dat veel voorkomende verontreinigingen het oppervlak binnendringen.
- Verbeterde verschijning: Fabrikanten kunnen meer consistente kleuren, realistische houtnerftextuurs en verschillende oppervlakteafwerkingen aanbieden.
- Verminderd onderhoud: Beschermende oppervlakken kunnen de behoefte aan frequent schilderen, afdichting en andere behandelingen verminderen.
- Verlengde levensduur: Een goed geformuleerde en vervaardigde doplaag helpt de uiterlijk en prestaties van het product in de loop van de tijd te behouden.
Gemeenschappelijke toepassingen zijn buiten WPC-terrassen, vloeren aan het zwembad, loopbruggen in de tuin, balkonvloeren, buitenmuurbekleding, privacyhekwerk en decoratieve architecturale profielen.Ook commerciële landschapsprojecten en openbare buitenruimtes profiteren van de combinatie van duurzaamheid en onderhoudsarm.
4.Veelvoorkomende productieproblemen en oplossingen
Zelfs met geavanceerde extrusieapparatuur kunnen fabrikanten verschillende productie-uitdagingen tegenkomen.
| Productieprobleem | Mogelijk doel | Aanbevolen oplossing | |————| | Cap-layer delaminatie | Slechte materiaalcompatibiliteit of onvoldoende binding | Optimaliseer polymeerformulering en matrijstemperatuur | | Ongelijke dopdikte | Onevenwichtige smeltstroom of onjuiste matrijsuitlijning | Pas stroomkanalen en extrusie-uitgang aan | | Oppervlaktebellen | Overmatig vocht in grondstoffen | Verbeteren drogen en materiaalopslag | | Profiel buigen | Ongelijke koeling of overmatige trekspanning | Optimaliseer koeling en afhaalsnelheid | | Ruwe oppervlakteafwerking | Slechte plastificering of onstabiele materiaalvoeding | Temperatuur, schroefsnelheid en formulering aanpassen | | Kleurvariatie | Inconsistente pigmentdispersie of temperatuurschommelingen | Verbeter de meng- en temperatuurregeling | | Dimensionale instabiliteit | Onjuiste kalibratie of koeling | Stilstaande vacuüminstellingen en koelomstandigheden aanpassen |
De productiekwaliteit moet gedurende het gehele productieproces worden gecontroleerd.Belangrijke inspectie-items zijn cap-layer dikte, profielafmetingen, slagsterkte, waterabsorptie, kleurconsistentie, hechtsterkte en weerstand tegen verwering.
Fabrikanten moeten ook gestandaardiseerde productieparameters vaststellen en batchrecords bijhouden om de oorzaken van terugkerende defecten te identificeren.
5.Trends in industriële productie en toekomstige ontwikkeling
WPC-co-extrusietechnologie gaat naar een hogere automatisering, verbeterde materiaalefficiëntie en geavanceerdere oppervlakteprestaties.Fabrikanten investeren in precisiedoseringssystemen, intelligente temperatuurregelaars, automatische diktebewaking en geïntegreerde extrusielijnen om de productieconsistentie te verbeteren.
Materiaalontwikkeling is een andere belangrijke trend.Gerecyclede polymeren, verantwoord geproduceerde houtvezels, verbeterde koppelingsmiddelen en effectievere UV-stabilisatoren helpen fabrikanten bij het ontwikkelen van producten met betere milieureferenties en buitenprestaties.
Ook op maat gemaakte productontwikkeling wordt steeds belangrijker in internationale markten.Kopers kijken verder dan standaard terrasprofielen en vragen specifieke kleuren, texturen, afmetingen, oppervlakteafwerkingen en mechanische eigenschappen.Flexibele co-extrusieapparatuur stelt fabrikanten in staat om verschillende productstructuren te ontwikkelen met behoud van een consistente productiekwaliteit.
Voor WPC-fabrikanten is de sleutel tot succesvolle co-extrusie niet alleen het toevoegen van een beschermende buitenlaag.Het vereist gecoördineerde controle van materiaalformulering, compounding, extrusietemperatuur, matrijsontwerp, koeling en oppervlakteafwerking.Fabrikanten die stabiele verwerkingsvoorwaarden vaststellen en betrouwbare kwaliteitscontrolesystemen kunnen buitencomposietproducten met een hogere waarde produceren en effectiever reageren op veranderende bouw- en landschapsmarktvereisten.
Gerelateerde artikelen

Gerelateerde producten
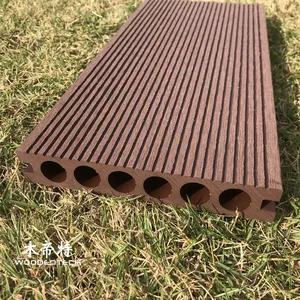
 De GD14023 beste composietdekken zijn voorzien van een enkelzijdig co-extrusieoppervlak met een klassieke ronde gatenstructuur voor buitentoepassingen
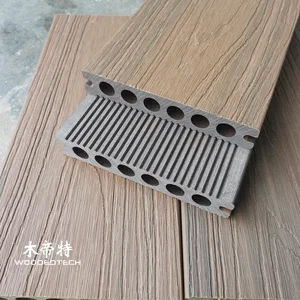
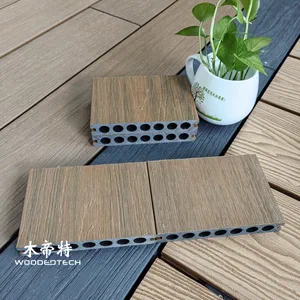 De GD14622 terrasplanken in WPC zijn voorzien van een klassiek rond gat Co-extrusieontwerp dat al jaren populair is
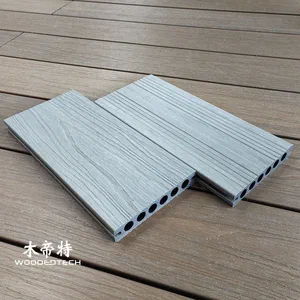 Antiek Hout GD13823-3 Co Geëxtrudeerde Samengestelde Houten Dekken Boards met Ronde Gaten Zijn Op Voorraad Beschikbaar In 3 Meter Lengte Het Heer Rond