
Productietechnieken voor polymeermatrixcomposieten (PMC's): een gids
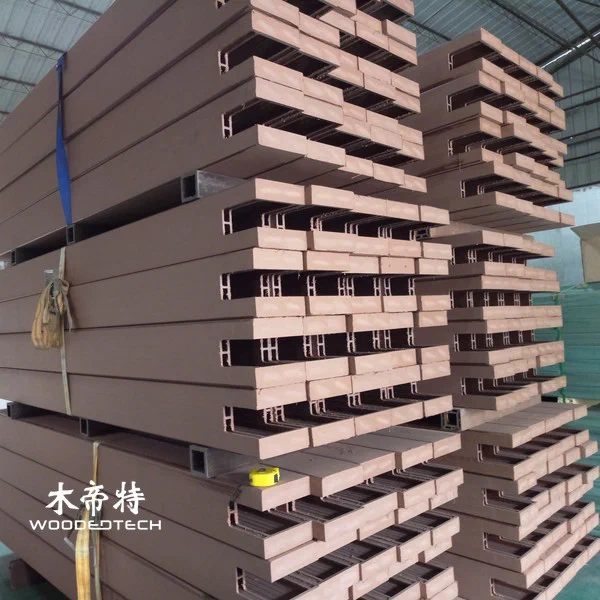
Polymeermatrixcomposieten (PMC’s) zijn ontworpen materialen die worden gemaakt door een polymeerhars te combineren met versterkende materialen om specifieke sterkte, duurzaamheid en prestatiekenmerken te bereiken.In de buitenproductie van WPC speelt het extrusieproces een centrale rol bij het produceren van consistente profielen voor terrasplanken, wandbekleding, hekwerk en andere buitentoepassingen.Het begrijpen van elke productiefase helpt fabrikanten de productkwaliteit te verbeteren, afval te verminderen en stabiele supply chain-prestaties te behouden.
Inzicht in Polymeer Matrix Samengestelde Productie
Polymeermatrixcomposieten combineren een matrix op basis van polymeer met versterkende materialen zoals houtvezels, minerale vulstoffen of synthetische vezels.Hout kunststof composiet (WPC) is een veel voorkomend voorbeeld, meestal vervaardigd met behulp van thermoplasten zoals HDPE, PVC of PP in combinatie met houtmeel en functionele additieven.
De polymeermatrix bindt de versterkende materialen aan elkaar, terwijl de vulstoffen de stijfheid, dimensionale stabiliteit, textuur en kosten beïnvloeden.Additieven zoals koppelingsmiddelen, smeermiddelen, antioxidanten en UV-stabilisatoren helpen de verwerking en de prestaties buitenshuis te verbeteren.
Voor buiten WPC-producten moet de formulering verschillende factoren in evenwicht brengen:
- Mechanische sterkte en slagvastheid
- Vochtbestendigheid en dimensionale stabiliteit
- UV-bestendigheid en kleurbehoud
- Verwerking van vloeibaarheid en extrusiestabiliteit
- Oppervlakteverschijning en duurzaamheid op lange termijn
Een consistente formulering is het uitgangspunt voor een betrouwbare productie.
Materiaal mengen en pelletiseren
De eerste productiefase omvat het voorbereiden en mengen van grondstoffen.Houtmeel moet een gecontroleerde deeltjesgrootte en vochtgehalte hebben voordat het wordt gemengd.Overtollig vocht kan bubbels, oppervlaktedefecten en zwakke binding veroorzaken tijdens extrusie.
Fabrikanten gebruiken meestal high-speed hot mixers om polymeren, houtvezels en additieven gelijkmatig te verdelen.Temperatuur en mengtijd moeten worden geregeld om voortijdige degradatie te voorkomen en tegelijkertijd voldoende dispersie te garanderen.
Na het hete mengen kan het materiaal een koelmengkraan binnendringen om de temperatuur te verlagen en te voorkomen dat het klontert.Afhankelijk van de productielijn en formulering kunnen fabrikanten direct poedervoeding of pelletiseren gebruiken vóór extrusie.
Pelletiseren zet de gemengde verbinding om in uniforme korrels, waardoor materiaalvoeding stabieler wordt en de consistentie tijdens de productie verbetert.Het pelletiseerproces moet echter zorgvuldig worden gecontroleerd om overmatige blootstelling aan hitte, slechte dispersie of vochtopname te voorkomen.
Uitdrijvingstemperatuurregeling
Extrusie is het kernproces in de WPC-productie buiten.De voorbereide verbinding komt in een enkelschroef- of tweeschroefextruder, waar warmte en mechanische afschuring het polymeer verzachten en de houtvezels over de smelt verdelen.
Temperatuurinstellingen zijn afhankelijk van het polymeertype, de formulering, de schroefconfiguratie en het productontwerp.Elke verwarmingszone heeft onafhankelijke controle nodig om een stabiele materiaalstroom te behouden.
Typische verwerkingsafwegingen zijn onder meer:
- Voedingszone: Handhaaf gladde materiaalvoeding zonder vroegtijdige verzachting.
- Compressiezone: Bevorder smelten en uniform materiaal mengen.
- Metingzone: Handhaaf consistente smeltdruk en output.
- Die zone: Houd het materiaal voldoende vloeibaar voor nauwkeurige profielvorming.
Overmatige temperaturen kunnen leiden tot degradatie van houtvezels, verkleuring, onaangename geuren en verminderde mechanische prestaties.Temperaturen die te laag zijn, kunnen resulteren in een slechte plastificering, hoge extrusiedruk, ruwe oppervlakken en onstabiele output.
Ervaren extrusie-ingenieurs bewaken de smelttemperatuur, schroefsnelheid, motorbelasting, druk en productiesnelheid samen in plaats van alleen te vertrouwen op verwarmingszone-instellingen.
Vormontwerp en profielvorming
De extrusiematrijs bepaalt de uiteindelijke dwarsdoorsnedevorm en dimensionale nauwkeurigheid van WPC-producten.Voor terrasplanken, wandpanelen en holle profielen moet het vormontwerp rekening houden met materiaalstroom, wanddikte, interne holtes en koelgedrag.
Een goed ontworpen mal zorgt voor een evenwichtige materiaalverdeling over het gehele profiel.Ongelijke stroom kan verschillen in wanddikte, interne stress, oppervlaktedefecten en dimensionale variatie veroorzaken.
Belangrijke schimmelontwerpfactoren zijn onder meer:

- Matrijskanaalgeometrie en stroomweerstand
- Smeltverdeling over holle en solide secties
- Wanddikte consistentie
- Ontluchten en drukregeling
- Compatibiliteit met de geselecteerde WPC-formulering
Voor holle dekplanken moeten interne draagconstructies en holteregelingen voldoende stijfheid bieden zonder onnodig het materiaalverbruik te verhogen.
Schimmelkalibratie is even belangrijk.Fabrikanten moeten proefruns uitvoeren, profielafmetingen inspecteren en matrijsinstellingen aanpassen voordat ze de massaproductie goedkeuren.
Koelkalibratie en Dimensionale stabiliteit
Na het verlaten van de matrijs komt het hete WPC-profiel in een kalibratie- en koelsysteem.Vacuümkalibratie helpt de vereiste vorm en afmetingen te behouden, terwijl gecontroleerde waterkoeling de materiaaltemperatuur vermindert en het profiel stabiliseert.
De koelsnelheid moet overeenkomen met de extrusie-uitgang.Als de koeling te snel is, kan interne stress ontstaan, waardoor het risico op kromtrekken, scheuren of ongelijkmatige krimp toeneemt.Onvoldoende koeling kan vervorming veroorzaken tijdens het trekken, snijden en stapelen.
ingenieurs moeten bijzondere aandacht besteden aan:
- Vacuümdruk en kalibratienauwkeurigheid
- Koelwatertemperatuur en circulatie
- Afsnellingssnelheid en synchronisatie
- Profiel rechtheid en wanddikte
- Krimp na het afkoelen
Stabiere koelkalibratie is vooral belangrijk voor lange buiten WPC-dekplaten, waar zelfs kleine dimensionale verschillen de installatie en de gewrichtsuitlijning kunnen beïnvloeden.
Oppervlaktebehandeling en productafwerking
Oppervlaktebehandeling geeft WPC-producten hun uiteindelijke uiterlijk en kan de functionele prestaties verbeteren.Veel voorkomende afwerkingstechnieken zijn schuren, poetsen, embossing, schuur-texturing combinaties, en co-extrusie.
Mechanisch borstelen creëert een meer natuurlijke houtachtige textuur, terwijl embossing decoratieve nerfpatronen produceert.Deze processen moeten worden gesynchroniseerd met de beweging van het profiel om inconsistente patronen of oppervlakteschade te voorkomen.
Co-extrusietechnologie voegt een beschermende polymeerlaag toe rond de WPC-kern.Deze buitenlaag kan de weerstand tegen vlekken, vocht, UV-blootstelling en oppervlakteslijtage verbeteren, afhankelijk van het dopmateriaal en de formulering.
Na oppervlaktebehandeling ondergaan producten snijden, dimensionale inspectie, uiterlijke controles en verpakkingen.Beschermende verpakkingen zijn belangrijk tijdens opslag en transport om krassen, verontreiniging en vervorming te voorkomen.
Veel voorkomende productieproblemen en kwaliteitscontrole
Zelfs goed uitgeruste WPC-fabrieken kunnen productieproblemen ervaren die worden veroorzaakt door grondstofvariatie, onjuiste verwerkingsparameters of slijtage van apparatuur.
Veel voorkomende problemen zijn:
- Oppervlaktebellen: Vaak geassocieerd met overmatig grondstofvocht of onvoldoende ontluchting.
- Ruwe oppervlakken: Kan het gevolg zijn van slechte plasticisatie, ongeschikte smering of onstabiele smeltstroom.
- Profiel kronkelingen: Vaak gekoppeld aan ongelijke koeling, interne stress of inconsistente afhaalsnelheid.
- Kleurvariatie: Kan worden veroorzaakt door inconsistente additieve dispersie, grondstofverschillen of thermische afbraak.
- Lage mechanische sterkte: Kan wijzen op slechte vezel-polymeerbinding, onjuiste formulering of ontoereikende verwerking.
- Dimensionale inconsistentie: Vaak het gevolg van onstabiele extrusiedruk, versleten kalibratieapparatuur of onjuiste treksnelheid.
Een betrouwbaar inspectiesysteem moet dimensionale metingen, dichtheidstests, waterabsorptietests, effectbestendigheidsevaluatie, buigsterktetests en uiterlijkinspectie omvatten.Outdoorproducten moeten ook passende UV- en verweringsevaluaties ondergaan.
Fabrikanten moeten productieparameters en inspectieresultaten per batch registreren.Dit maakt het gemakkelijker om terugkerende defecten te identificeren, grondstofvariaties te traceren en een consistente productkwaliteit te behouden voor grote bestellingen.
Voor internationale kopers biedt het begrijpen van het productieproces een praktische basis voor het evalueren van een WPC-leverancier.Een capabele fabriek moet controle aantonen over de voorbereiding van grondstoffen, extrusietechnologie, schimmelkalibratie, oppervlakteafwerking en eindinspectie.Deze productiemogelijkheden beïnvloeden direct de productconsistentie, leveringsbetrouwbaarheid en de langetermijnprestaties van kunststof composietproducten voor buitenhout.
Gerelateerde artikelen
 Het optimaliseren van houtplastic composieten voor schaalbare industriële productie
 Plastic houten blok: industriële toepassingen, voordelen en materiaalselectie
 Samengestelde houtoplossingen: industriële toepassingen, voordelen en markttrends
 WPC voors en tegens: een uitgebreide gids voor industriële toepassingen
Gerelateerde producten
 GD13823-3 Samengestelde Boards voor decking zijn beschikbaar in meerdere voorraadkleuren met 3 meter lengtes en een stuk levering
 3DGL18024 WPC Longboard Omheining Kenmerken Premium Co Geextrudeerde 3D Geëlasseerde Teak Hout Graan Textuur met Realistische Natuurlijke Houtvezels
 De klassieke D14025-4 rode houten WPC-houten plaat is voorzien van een tijdloos 2D-plat houtkorrelontwerp dat na twintig jaar populair blijft