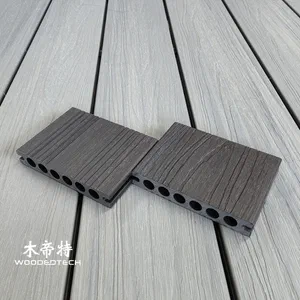
2023年におけるコンポジットデッキ通しおよびグルーヴソリューションによる効率の最大化
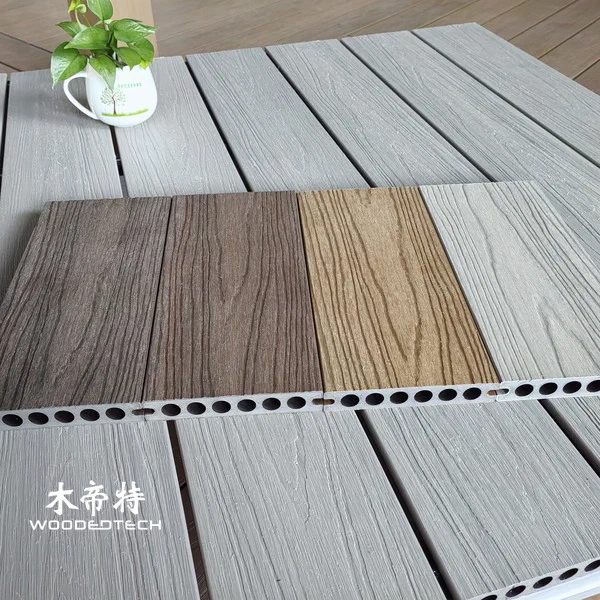
屋外のWPC押出加工プロセスは、さまざまな素材と技術を組み合わせて、耐久性が高く審美的に優れたコンポジットデッキソリューションを生み出す、複雑で正確な操作です。この記事では、WPC押出工程における材料混合、ペレト化、押出温度制御、金型設計、冷却キャリブレーション、表面処理、および一般的な生産課題など、基本的な工程について考察します。
素材の混合
WPC押出工程における最初のステップは、木粉、ポリエチレンやポリプロピレンなどの熱可塑性プラスチック、および添加剤を混合することである。これらの素材の割合は極めて重要であり、通常、この混合物は60〜70%の木材繊維と30〜40%のプラスチックから成っている。着色料、UV安定剤、潤滑剤などの添加剤も含まれており、性能と外観を向上させます。材料を均一に分散させ、一貫性のある最終製品となるよう、混合は徹底していなければならない。
ペレタイジング
材料が混ざったら、次の段階はペレット化です。混合混合物はペレト化剤に供給され、これにより混合物を加熱および圧縮して小さなペレットに圧縮する。この工程は、押出処理プロセス用の材料を準備し、効率的に処理および処理できるようにする上で極めて重要です。適切なペレットのサイズと密度は、押出成形時の流量特性を維持するために重要です。
排外温度制御
押出成形時の温度調整は、WPC製品の所望の特性を達成するために極めて重要である。温度設定は、押出機のさまざまなゾーンで注意深く監視および調整され、材料が劣化することなく溶融状態に達するようにする必要がある。一般的な押出温度は、特定の配合および所望のエンド特性に応じて、160°Cから220°Cの範囲です。一貫した温度管理は、製品の品質と完全性の維持に役立ちます。
金型設計

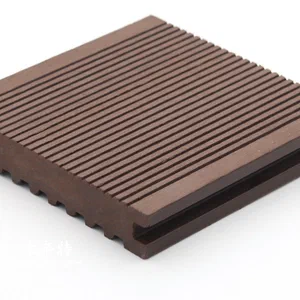
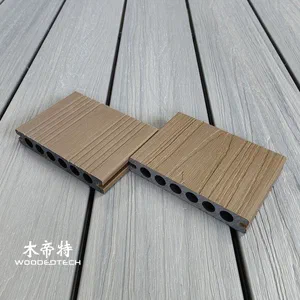
金型設計は、WPC製品の最終形状および表面仕上げを決定する上で重要な役割を果たします。設計がしっかりした金型により、正確な寸法が確保され、舌や溝のプロファイルなどの特徴に対応して、連動デッキを実現します。金型は、材料が冷却するにつれて生じる収縮も考慮しなければならない。さらに、金型に冷却チャネルなどの機能を組み入れることで、冷却プロセスの効率を高めることができる。
冷却キャリブレーション
押出成形後、WPC製品は形状を固めるために冷却を経る必要があります。この冷却キャリブレーションは、通常、水浴または空気冷却システムを使用して実現されます。効果的な冷却は、ワーピングを防ぎ、寸法の安定性を確保するために不可欠です。冷却速度は、最終製品に欠陥を引き起こす可能性がある内部応力を回避するために制御されなければならない。
表面処理
表面処理により、WPCデッキの美的品質と性能が向上します。一般的な治療法として、テクスチャーや滑り抵抗を改善するエンボス加工、および紫外線耐性や色再現性を高めるさまざまなコーティングが含まれます。表面処理プロセスは押出ラインに統合でき、押出成形から仕上げへのシームレスな移行を可能にする。
一般的な制作上の問題
WPC押出成形技術は先進技術であるにもかかわらず、いくつかの一般的な生産課題が生じる可能性がある。
- 不整合な素材の混合は、製品品質の変動を引き起こす可能性がある。
- 温度制御が不十分な場合、材料の燃焼や不完全な融解が生じることがあります。
- 金型の摩耗は、押出成形された製品の寸法精度に影響を与えることがあります。
- 冷却の問題は、歪みや寸法の変化を引き起こす可能性がある。
- 傷や凹凸のある仕上げなどの表面欠陥は、適切な取り扱いができない状態で発生することがあります。
これらの課題に対処するには、製造プロセス全体にわたる継続的な監視と調整、および機械や金型の定期的なメンテナンスが必要である。
屋外のWPC押出成形工程の各工程を理解し最適化することで、メーカーは、特に舌や溝の用途において、市場の変化する要求に応える高品質な複合デッキソリューションを製造できる。技術とベストプラクティスの統合により、生産における効率性と一貫性が確保されます。