ポリマーマトリックス複合材料の製造技術(PMC):ガイド
ポリマーマトリックス複合材料(PMC)は、ポリマー樹脂と補強材を組み合わせることで、特定の強度、耐久性、および性能特性を実現して設計された材料である。屋外のWPC製造において、押出成形プロセスは、デッキ、壁面被覆、フェンシング、およびその他の外装用途において一貫したプロファイルを生成する上で中心的な役割を果たします。各生産段階を理解することで、製造業者は製品の品質を向上させ、廃棄物を削減し、安定したサプライチェーンのパフォーマンスを維持できます。
ポリマーマトリックス複合材製造の理解
ポリマーマトリックス複合材料は、ポリマー系マトリックスと木材繊維、ミネラルフィラー、合成繊維などの補強材を組み合わせたものです。木材プラスチック複合材(WPC)は一般的な例であり、通常、HDPE、PVC、PPなどの熱可塑性プラスチックと木粉および機能性添加剤を組み合わせて製造されている。
ポリマーマトリックスは補強材を結合させ、充填材は剛性、寸法安定性、質感およびコストに影響を与える。カップリング剤、潤滑剤、抗酸化物質、UV安定剤などの添加剤は、加工および屋外性能の向上に役立ちます。
屋外用WPC製品の場合、製剤は以下のいくつかの要因のバランスを取らなければなりません。
- 機械的強度と耐衝撃性
- 耐水性と寸法安定性
- 紫外線耐性と色再現性
- 加工流動性と押出安定性
- 表面の外観と長期的な耐久性
安定した製剤化が、信頼性の高い生産の出発点である。
素材の混合とペレタイジング
最初の生産段階は、原材料の調製とブレンドを含んでいます。木粉は混合前に粒子径と水分含有量を制御している必要があります。過剰な水分は、押し出し中の気泡、表面の欠陥、および結合の弱さを引き起こす可能性があります。
メーカーは通常、ポリマー、木材繊維、添加剤を均等に分配するために高速ホットミキサーを使用する。高度分解を防ぎ、十分な分散を保つために、温度および混合時間を管理する必要がある。
熱混入後、冷却ミキサーに材料が入り、温度を下げて凝り固化を防ぐことがあります。生産ラインや製剤によっては、製造業者は押出成形前に直接粉末供給またはペレット化を使用できる。
ペレタイジングにより、ブレンドされた化合物が均一な粒状に変換され、材料の供給がより安定し、製造時の均一性が向上します。ただし、過剰な熱暴露、分散不良、または水分吸収を防ぐため、ペレット処理は慎重に制御する必要がある。
排外温度制御
屋外のWPC製造における中心的なプロセスは、押出成形である。調製された化合物は、単ねじまたは二ねじ押出機に入り、熱と機械的なシアーがポリマーを柔らかくし、木材繊維を溶融全体に分散させます。
温度設定は、ポリマーの種類、配合、ねじの構成、および製品設計によって異なります。各加熱ゾーンは安定した材料流量を維持するために独立した制御を必要とする。
通常の処理の考慮事項には以下が含まれます:
- 給餌ゾーン:早期軟化をせずに、なめらかな素材の給餌を心がけてください。
- 圧縮ゾーン:溶けて均一な素材の混合を促進する。
- 計量ゾーン:一貫した融解圧力と出力を維持する。
- ダイゾーン:正確なプロファイル形成のために、材料を十分に流動状態に保ちます。
高すぎる温度は、木質繊維の劣化、変色、不快な臭い、および機械的性能の低下を引き起こす可能性がある。高すぎる温度は可塑性が悪く、押出圧力が高く、表面が粗雑で、出力が不安定になる可能性がある。
経験豊富な押出エンジニアは、加熱ゾーンの設定に頼るのではなく、溶融温度、ねじ速度、モーター負荷、圧力、および生産速度を一緒に監視します。
金型設計およびプロファイル形成
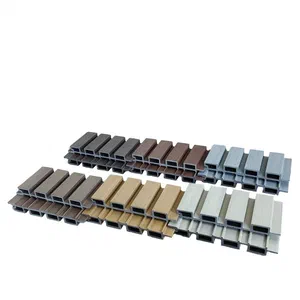
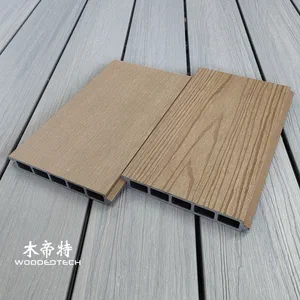
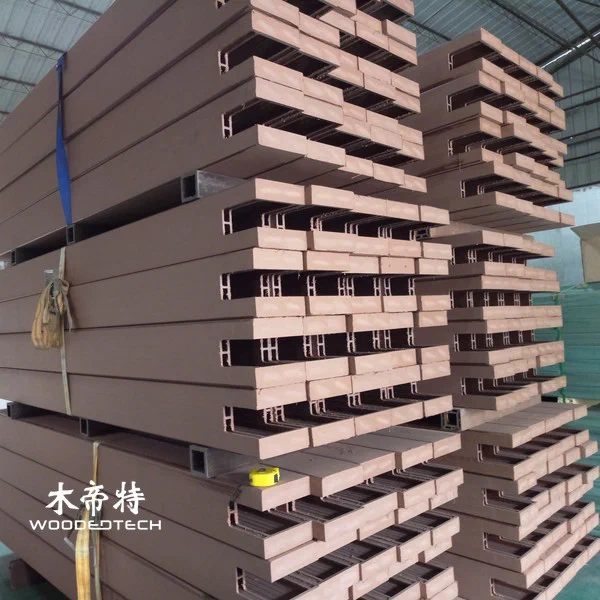
押出ダイは、WPC製品の最終的な断面形状および寸法精度を決定する。デッキボード、壁パネル、中空プロファイルの場合、金型設計では素材の流量、壁の厚さ、内部キャビティ、冷却動作を考慮する必要があります。
適切に設計された金型は、プロファイル全体にわたってバランスの取れた材料分布を提供します。不均一な流量は、壁の厚さ、内部応力、表面欠陥、および寸法変動に違いをもたらす可能性がある。
主な金型設計要因は以下の通りです:

- ダイチャネルの形状と流量抵抗
- 中空部分および固体部分にわたる溶解分布
- 壁厚の均一性
- 換気および圧力制御
- 選択されたWPC製剤との互換性
洞板の場合、内部サポート構造および空洞構造は、不必要に材料消費量を増加させることなく、十分な剛性を確保しなければならない。
カビのキャリブレーションも同様に重要です。メーカーは量産を承認する前に、試行実行を行い、プロファイルの寸法を点検し、ダイの設定を調整する必要があります。
冷却キャリブレーションと寸法安定性
ダイを放置した後、ホットWPCプロファイルはキャリブレーションおよび冷却システムに入ります。真空校正は必要な形状と寸法の維持に役立ちます。一方、制御された水冷は材料の温度を低下させ、プロファイルを安定させます。
冷却速度は押出出力と一致する必要があります。冷却が速すぎると、内部ストレスが生じ、歪みやひび割れ、収縮のリスクが高まることがあります。冷却が不十分な場合、引っ張り、切断、重ね重ねの際に変形を引き起こす可能性があります。
特にエンジニアは以下のことに注意する必要があります。
- 真空圧および校正精度
- 冷却水の温度と循環
- 高速および同期
- プロファイルの直線性と壁の厚さ
- 冷却後の収縮
安定した冷却キャリブレーションは、設置や関節のアライメントにわずかな寸法差がある屋外のWPC用デッキボードに特に重要です。
表面処理および製品仕上げ
表面処理により、WPC製品は最終的な外観となり、機能性能を向上させることができます。一般的な仕上げ技術には、サンディング、ブラッシング、エンボス加工、サンディング・テクスチャリングの組み合わせ、および共押出加工が含まれます。
機械式のブラッシングはより自然な木のような質感を生み出し、エンボス加工は装飾的な木目模様を生み出す。これらのプロセスは、一貫性のないパターンや表面の損傷を避けるために、プロファイルの動きと同期されなければならない。
コエクストレーション技術により、WPCコア周囲に保護ポリマー層が追加される。この外層は、キャップ材や配合に応じて、染色、湿気、紫外線、表面の摩耗に対する耐性を高めることができます。
製品は表面処理後、切断、寸法検査、外観検査、包装を経る。パッケージは、傷や汚染、変形を防ぐために、保管および輸送において重要です。
一般的な生産上の問題と品質管理
設備の整ったWPC工場であっても、原材料の変動や誤った加工パラメータ、あるいは設備の摩耗が原因で生産上の問題が生じる可能性がある。
一般的な問題には以下が含まれます:
- 表面の泡:過剰な原材料の湿気や不十分な換気と関連していることが多い。
- 粗表面:可塑性不良、不適切な潤滑、または不安定な融解流によって生じる場合があります。
- プロファイルの反り:冷却の不均一、内部のストレス、または速度の低下が鈍いこととよく関連している。
- 色のばらつき:添加物の分散、原材料の違い、または熱劣化が不均一な原因となる可能性があります。
- 機械的強度が低い:繊維・ポリマーの接合不良、誤配合、または加工不足を示す場合があります。
- 寸法の不整合:往々にして、押し出し圧力の不安定、摩耗した校正装置、または誤った引っ張り速度から得られる。
信頼性の高い検査システムには、寸法測定、密度試験、吸水試験、耐衝撃性評価、曲げ強度試験、および外観検査が含まれるべきである。屋外製品も適切な紫外線および風化評価を受けるべきです。
製造業者は、生産パラメータおよび検査結果をロットで記録すべきである。これにより、繰り返し発生する欠陥を特定し、原材料のばらばらをたどり、大量注文における一貫した製品品質を維持しやすくなります。
国際的なバイヤーにとって、製造プロセスを理解することは、WPCサプライヤーを評価するための実用的な基盤を提供する。有能な工場は、原材料の調製、押出技術、金型校正、表面仕上げおよび最終検査の制御を実証すべきである。これらの生産能力は、製品の一貫性、納期の信頼性、および屋外用木材プラスチック複合材製品の長期的な性能に直接影響する。