
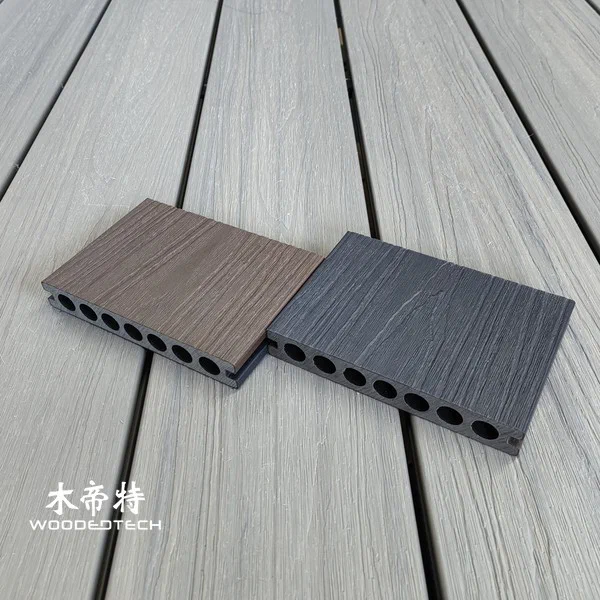
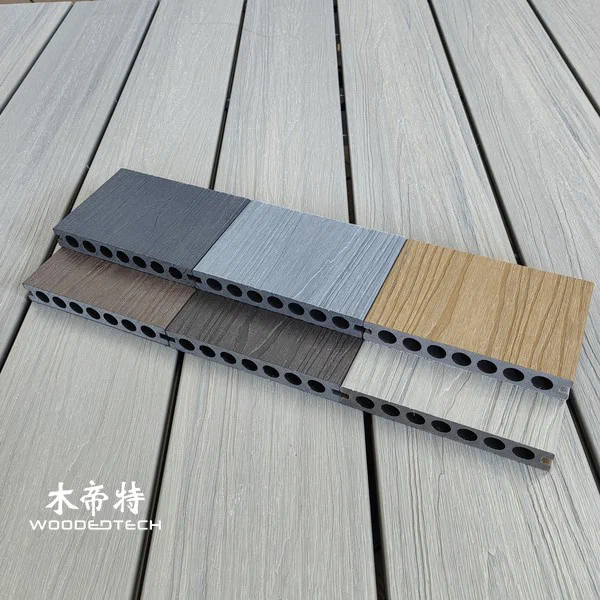
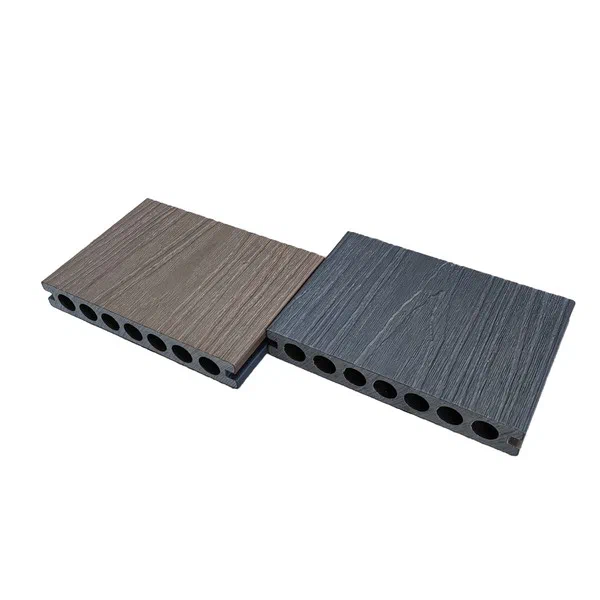
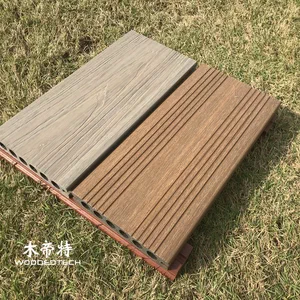
GD14521 Two Tone Co Decking Estruso Legno composito in IP in palissandro e grigio scuro HG offre due opzioni di installazione
Esplora il processo completo di estrusione WPC per esterni per il legno composito di decking estruso di GD14521 Two Tone Co, garantendo qualità e durata.
| Pagamento | T/T in anticipo.Ordine personalizzato: T/T, 50% di pagamento anticipato, 50% di saldo prima del caricamento. |
|---|---|
| Termini di transazione | CATENA CORA, CIF, EXW, ecc. |
| Campioni | <30cm: campioni gratis. >30cm: ordine dei campioni (la tassa del campione può essere detratta quando si effettua un ordine del contenitore più tardi). |
| Lunghezza | Per il contenitore 20GP, la lunghezza massima è di 5,8 metri (più lunga); per lo più 2,2 / 2,4 / 2,0 / 3,0 / 4,0 metri (consigliato) o personalizzato. |
Il processo di estrusione WPC (Wood Plastic Composite) all’aperto prevede diverse fasi chiave per creare materiali di decking di alta qualità, come il legno composito di decking estruso a due toni GD14521 in legno composito in palissandro e HG grigio scuro.Questo processo garantisce durata, appeal estetico e versatilità per varie opzioni di installazione.
Miscelazione dei materiali
La fase iniziale del processo di estrusione è la miscelazione dei materiali, in cui fibre di legno, polimeri plastici e additivi sono combinati in rapporti precisi.La scelta dei materiali influenza in modo significativo le proprietà del prodotto finale.Gli additivi comuni includono stabilizzatori UV, pigmenti di colore e agenti anti-fungini per migliorare le prestazioni del composito in condizioni esterne.La miscelazione si verifica in un mixer ad alto taglio per garantire una miscela omogenea, che è vitale per l’uniformità nel prodotto finale.
Pelletizzante
Una volta mescolati i materiali, la fase successiva è la pellettizzazione.Il materiale miscelato viene immesso in un pellettizer, che modella la miscela in piccoli pellet.Questo passaggio è fondamentale in quanto rende più facile la manipolazione e l’alimentazione del materiale nell’espulsore.I pellet dovrebbero mantenere una qualità costante, poiché qualsiasi variazione può portare a difetti nel prodotto finito.
Controllo della temperatura dell’estrusione
Il controllo della temperatura durante il processo di estrusione è essenziale per la corretta fusione e flusso del materiale.L’espulsore è dotato di zone di temperatura che possono essere regolate in base alla formulazione specifica del WPC.Tipicamente, la temperatura varia da 160 ° C a 220 ° C, a seconda della composizione.Una corretta gestione della temperatura garantisce che il materiale sia adeguatamente fuso senza degradare i polimeri, il che potrebbe influenzare le proprietà meccaniche e il colore del decking.
Design del muffa
Il design dello stampo è un altro fattore critico per produrre il profilo di decking finale.Gli stampi sono progettati su misura per creare la forma e le dimensioni desiderate delle tavole di decking.Per la GD14521, lo stampo deve ospitare la caratteristica bicolore, assicurando che i colori siano applicati correttamente durante il processo di coestrusione.Lo stampo deve anche consentire un raffreddamento efficiente e un facile rilascio del prodotto finito.
Calibrazione di raffreddamento
Dopo essere usciti dall’espulsore, le schede WPC devono essere raffreddate rapidamente per mantenere la loro forma e prevenire la deformazione.Questo si ottiene attraverso una serie di bagni di raffreddamento o sistemi di raffreddamento ad aria.Una corretta calibrazione di raffreddamento è essenziale per mantenere la stabilità dimensionale e la qualità della superficie.Se il processo di raffreddamento è troppo lento, potrebbe portare a deformazioni, mentre un raffreddamento troppo rapido potrebbe introdurre sollecitazioni interne.
Trattamento di superficie
Il trattamento superficiale migliora l’estetica e le prestazioni del decking WPC.Per il GD14521, un processo di co-estrusione applica uno strato protettivo che fornisce colore e consistenza.Questo strato migliora la resistenza ai raggi UV e migliora la durata complessiva del prodotto.I trattamenti di superficie possono includere la goffratura per una maggiore presa, che è particolarmente importante per le applicazioni esterne in cui la resistenza allo slittamento è fondamentale.
Problemi di produzione comuni
Nonostante la tecnologia avanzata utilizzata nell’estrusione WPC, possono verificarsi diversi problemi di produzione comuni:
- Colorazione incoerente: le variazioni nella distribuzione del pigmento durante la miscelazione possono portare a un colore irregolare nel prodotto finale.
- Warping: il raffreddamento improprio o la progettazione errata dello stampo possono causare deformazione, influenzando l’installazione e l’aspetto del decking.
- Difetti di superficie: il trattamento superficiale inadeguato o la contaminazione durante l’estrusione possono portare a imperfezioni o a una mancanza di adesione nello strato protettivo.
- Variabilità dimensionale: le variazioni nel controllo della temperatura o nella velocità di avanzamento possono influenzare le dimensioni del prodotto finale, portando a problemi di compatibilità durante l’installazione.
Comprendendo e affrontando queste sfide, i produttori possono produrre decking WPC all’aperto di alta qualità che soddisfa le esigenze della forma e della funzione.
Prodotti correlati
 GD13823 Double Sided Flat Surface Co Estruso WPC Decking dispone di una larghezza e spessore popolari con struttura rotonda cava
 3DGD13823 Co Extrusione WPC Decking presenta la superficie 3D di seconda generazione con la tecnologia di finitura del legno migliorata
 GD13823-3 composito di plastica estrusa in legno estruso di seconda generazione con prestazioni stabili di alta qualità per applicazioni all'aperto premium
 Il decking dell'estrusione di GD13820 WPC Co fornisce soluzioni di pavimentazione esterna affidabile per aree climatiche estremamente fredde
Articoli correlati
Get a Free Quote
Interested in GD14521 Two Tone Co Decking Estruso Legno composito in IP in palissandro e grigio scuro HG offre due opzioni di installazione? Fill in the form and we will reply within 24 hours.