
Tecnologia di co-estrusione WPC: vantaggi, applicazioni e tendenze di produzione industriale
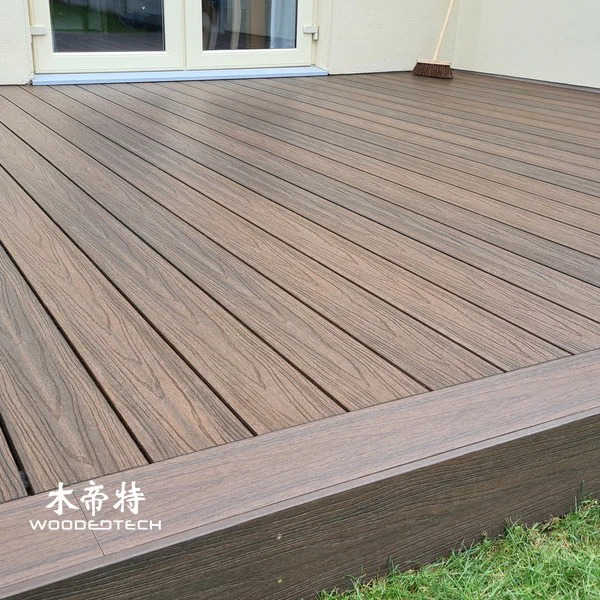
La tecnologia di co-estrusione WPC combina un nucleo composito in legno-plastica (WPC) con uno strato esterno polimerico protettivo per produrre materiali da costruzione resistenti agli agenti atmosferici.A differenza dell’estrusione tradizionale a singolo strato, questo processo crea una superficie funzionale che migliora la resistenza all’umidità, la protezione UV, la resistenza ai graffi e la stabilità del colore.È sempre più utilizzato in decking all’aperto, rivestimenti murali, scherma e profili architettonici in cui le prestazioni a lungo termine e la bassa manutenzione sono importanti.
1.Come funziona la tecnologia di co-estrusione WPC
La co-estrusione WPC è un processo di produzione in cui due o più flussi di materiali vengono estrusi simultaneamente attraverso un dato di co-estrusione appositamente progettato.La linea di estrusione principale produce il nucleo strutturale WPC, mentre una linea di estrusione secondaria fornisce uno strato polimerico protettivo, comunemente realizzato in HDPE o un’altra formulazione termoplastica compatibile.
Il nucleo è tipicamente costituito da farina di legno, plastica riciclata o vergine, agenti di accoppiamento, lubrificanti, stabilizzatori e additivi per la lavorazione.Lo strato di tappo esterno utilizza una formulazione polimerica a più elevate prestazioni con stabilizzatori UV, pigmenti e altri additivi funzionali.Entrambi gli strati si legano durante l’estrusione, formando un profilo unificato senza richiedere un processo di rivestimento separato.
Il vantaggio principale è la combinazione di resistenza strutturale e protezione superficiale.Il nucleo WPC fornisce rigidità e stabilità dimensionale, mentre lo strato esterno aiuta a proteggere dalla penetrazione dell’umidità, dalla colorazione, dallo sbiadimento e dall’usura della superficie quotidiana.Questo rende la co-estrusione particolarmente adatta per ambienti esterni esigenti.
2.Processo completo di produzione di coestrusione WPC
Miscelazione e preparazione dei materiali
La preparazione coerente della materia prima è essenziale per l’estrusione stabile.La farina di legno deve avere dimensioni delle particelle controllate e il contenuto di umidità perché l’umidità eccessiva può causare bolle, difetti superficiali e uscita instabile.Le apparecchiature di essiccazione sono comunemente usate per ridurre l’umidità prima del compounding.
La formulazione principale del WPC combina farina di legno, resina termoplastica, agenti di accoppiamento, lubrificanti e stabilizzatori.Le proporzioni additive dipendono dalle proprietà meccaniche richieste, dalle caratteristiche di lavorazione e dall’applicazione prevista.
La formulazione a strato di cappuccio viene preparata separatamente.Generalmente contiene un polimero resistente alle intemperie, masterbatch di colore, assorbitori UV, antiossidanti e altri additivi funzionali.Le due formulazioni devono avere temperature di lavorazione compatibili e sufficiente adesione interfacciale per prevenire la delaminazione.

L’apparecchiatura di miscelazione a caldo e a freddo ad alta velocità aiuta a distribuire gli additivi in modo uniforme e a mantenere una qualità del materiale coerente.Il batching accurato e il monitoraggio della temperatura sono importanti per ridurre le differenze tra i lotti di produzione.
Pelletizzazione e materiale composto
Dopo la miscelazione, i materiali del nucleo e del cappuccio possono subire processi di compounding e pellettizzazione separati, a seconda della configurazione della linea di produzione.Un estrusore a doppia vite è comunemente usato per ottenere una dispersione uniforme di farina di legno, polimero e additivi.
Durante il compounding, il materiale passa attraverso zone di riscaldamento, miscelazione e trasporto controllate.Il materiale composto viene quindi raffreddato e pellettizzato in granuli adatti per la successiva estrusione.
La dimensione costante del pellet, il contenuto di umidità e la composizione del materiale aiutano a mantenere i tassi di alimentazione stabili.Per i produttori che utilizzano l’estrusione diretta senza pellettizzazione, la miscela preparata può essere immessa direttamente nell’espulsore di produzione, a condizione che l’apparecchiatura sia progettata per quel processo.
Controllo della temperatura di co-estrusione
Il controllo della temperatura è uno dei fattori più importanti nella co-estrusione del WPC.Il materiale di base e lo strato di tappo protettivo devono raggiungere condizioni di lavorazione adeguate mantenendo un buon legame ed evitando la degradazione termica.
Una linea di produzione tipica utilizza zone di riscaldamento controllate in modo indipendente per l’estrusore principale, espulsore secondario e co-estrusione.Le impostazioni di temperatura dipendono dal tipo di polimero, dal contenuto del legno, dalla configurazione della vite e dalla velocità di produzione.
Per molte formulazioni WPC basate su HDPE, le temperature di elaborazione sono comunemente entro circa 150-190 ° C, anche se la finestra operativa effettiva deve essere stabilita attraverso studi sui materiali.
Temperature eccessive possono causare degradazione del legno, decolorazione, odori sgradevoli e flusso di fusione instabile.Temperature insufficienti possono provocare una scarsa plastificazione, estrusione irregolare e un debole legame tra il nucleo e gli strati di tappo.
gli operatori dovrebbero monitorare la pressione di fusione, il carico del motore, la velocità della vite e le fluttuazioni di temperatura durante la produzione piuttosto che basarsi solo sulle impostazioni della zona di riscaldamento.
Co-Extrusion Muffa e Die Design
Il dadi di co-estrusione determina la geometria del profilo finale e la distribuzione dello strato esterno protettivo.I suoi canali di flusso interni devono guidare il nucleo e i materiali del cappuccio nelle posizioni corrette prima di uscire dal dadio.
Il buon design della fustellitura richiede una distribuzione bilanciata, una resistenza al flusso adatta e uno spessore costante dello strato di tappo.Lo scarso equilibrio del flusso può produrre una copertura superficiale irregolare, materiale di base esposto o un consumo eccessivo di materiale.
Per il decking esterno e il rivestimento a parete, i produttori devono anche considerare lo spessore del profilo, le strutture cave o solide, le costole di rinforzo, i requisiti di drenaggio e le tolleranze dimensionali.
Un dato correttamente progettato dovrebbe ridurre al minimo le zone morte e l’accumulo di materiale, consentendo una comoda pulizia e regolazione.Questo è particolarmente importante quando i produttori producono più dimensioni del profilo o colori sulla stessa linea di estrusione.
Raffredamento, calibrazione e trattamento superficiale
Dopo aver lasciato il dado, il profilo WPC caldo entra in un sistema di calibrazione e raffreddamento del vuoto.L’apparecchiatura di calibrazione mantiene le dimensioni, la rettilineità e la geometria trasversale richieste mentre il materiale si solidifica gradualmente.
Il raffreddamento deve essere uniforme.Un raffreddamento eccessivamente rapido può creare stress interno, distorsione superficiale o instabilità dimensionale.Un raffreddamento insufficiente può causare piegatura, deformazione e dimensioni imprecise durante la trazione e il taglio.
Una volta che il profilo raggiunge una temperatura stabile, una macchina haul-off controlla la velocità di tintura, seguita da taglio automatico alla lunghezza richiesta.
Il trattamento superficiale può includere goffratura, spazzolatura, levigatura e texturing a grana di legno.Questi processi migliorano l’aspetto e forniscono diverse finiture superficiali per applicazioni esterne.I prodotti coestrusi possono anche essere fabbricati con superfici opache, strutturate o naturali in legno, a seconda delle esigenze del cliente e della configurazione delle attrezzature.
3.Principali vantaggi e applicazioni della co-estrusione WPC
Il più grande vantaggio della co-estrusione è la protezione aggiuntiva fornita dallo strato polimerico esterno.Rispetto ai prodotti WPC convenzionali non limitati, i profili co-estrusi fabbricati correttamente offrono una migliore resistenza alla colorazione, all’esposizione all’umidità, alla degradazione UV e all’usura superficiale.
I principali vantaggi includono:
- Migliore resistenza agli agenti atmosici: il cappuccio protettivo aiuta a ridurre gli effetti della pioggia, della luce solare e delle mutevoli condizioni esterne.
- Migliore resistenza alle macchie: lo strato esterno rende più facile la pulizia di tutti i giorni e aiuta a evitare che i contaminanti comuni penetrino sulla superficie.
- Aspetto avanzato: i produttori possono offrire colori più coerenti, texture realistiche di legno-grano e diverse finiture superficiali.
- Manutenzione ridotta: le superfici protettive possono ridurre la necessità di frequenti trattamenti di verniciatura, sigillatura e altri trattamenti.
- Durata prolungata: uno strato di tappo adeguatamente formulato e fabbricato aiuta a mantenere l’aspetto e le prestazioni del prodotto nel tempo.
Le applicazioni comuni includono decking WPC all’aperto, pavimenti a bordo piscina, passerelle da giardino, pavimenti per balconi, rivestimenti murali esterni, scherma sulla privacy e profili architettonici decorativi.Anche i progetti commerciali di paesaggistica e gli spazi pubblici per esterni beneficiano della combinazione di durata e bassa manutenzione.
4.Problemi e soluzioni di produzione comuni
Anche con le apparecchiature di estrusione avanzate, i produttori possono incontrare diverse sfide di produzione.
| Problema di produzione | Possibile causa | Soluzione consigliata | |————-| | Delaminazione a strato di cappuccio | Scarsa compatibilità dei materiali o incollaggio insufficiente | Ottimizzare la formulazione dei polimeri e la temperatura del da die | | Spessore del cappuccio irregolare | Flusso di fusione sbilanciato o allineamento errato del dado | Regolare i canali di flusso e l’uscita dell’estrusione | | Bolle di superficie | Eccessiva umidità nelle materie prime | Migliorare l’essiccazione e la conservazione dei materiali | | Flessione del profilo | Raffreddamento irregolare o tensione di trazione eccessiva | Ottimizzare la velocità di raffreddamento e di trascinamento | | Finitura superficiale ruvida | Scarsa plastificazione o alimentazione instabile del materiale | Regolare la temperatura, la velocità e la formulazione della vite | | Variazione del colore | Dispersione di pigmento incoerente o fluttuazioni di temperatura | Migliorare la miscelazione e il controllo della temperatura | | Instabilità dimensionale | Taratura o raffreddamento improprio | Regolare le impostazioni del vuoto e le condizioni di raffreddamento |
La qualità della produzione deve essere monitorata durante l’intero processo di produzione.Gli elementi di ispezione importanti includono spessore del cap-strato, dimensioni del profilo, resistenza all’impatto, assorbimento dell’acqua, coerenza del colore, resistenza di legame e resistenza agli agenti atmoscerici.
I produttori dovrebbero anche stabilire parametri di produzione standardizzati e mantenere i registri dei lotti per identificare le cause dei difetti ricorrenti.
5.Tendenze manifatturiere industriali e sviluppo futuro
La tecnologia di co-estrusione WPC si sta muovendo verso una maggiore automazione, una migliore efficienza dei materiali e prestazioni superficiali più avanzate.I produttori stanno investendo in sistemi di dosaggio di precisione, controllori di temperatura intelligenti, monitoraggio automatico dello spessore e linee di estrusione integrate per migliorare la coerenza della produzione.
Lo sviluppo dei materiali è un’altra tendenza importante.I polimeri riciclati, le fibre di legno di provenienza responsabile, gli agenti di accoppiamento migliorati e gli stabilizzatori UV più efficaci stanno aiutando i produttori a sviluppare prodotti con migliori credenziali ambientali e prestazioni esterne.
Lo sviluppo personalizzato dei prodotti sta diventando sempre più importante anche nei mercati internazionali.Gli acquirenti stanno guardando oltre i profili di decking standard e richiedono colori, texture, dimensioni, finiture superficiali e proprietà meccaniche specifiche.Le apparecchiature di co-estrusione flessibili consentono ai produttori di sviluppare strutture di prodotto diverse mantenendo una qualità di produzione costante.
Per i produttori di WPC, la chiave per la co-estrusione di successo non è semplicemente l’aggiunta di uno strato esterno protettivo.Richiede il controllo coordinato della formulazione del materiale, del compounding, della temperatura dell’estrusione, della progettazione dello stampio, del raffreddamento e della finitura superficiale.I produttori che stabiliscono condizioni di lavorazione stabili e sistemi affidabili di controllo della qualità possono produrre prodotti compositi per esterni di valore superiore e rispondere in modo più efficace alle mutevoli esigenze del mercato delle costruzioni e del paesaggio.
Articoli correlati
 Soluzioni di decking composito di coestrusione: Guida di mercato 2026 B2B
 Il trattamento superficiale WPC Decking migliora la consistenza dell'aspetto e le prestazioni all'aperto a lungo termine
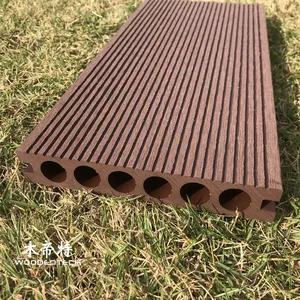 Il dettaglio del decking WPC spiega le strutture del profilo e le caratteristiche di installazione per le applicazioni esterne
Prodotti correlati
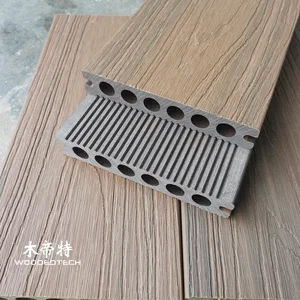 I migliori mazzi compositi GD14023 sono dispositivi di una superficie di estrusione a singolo lato con una classica struttura a foro rotondo per applicazioni esterne
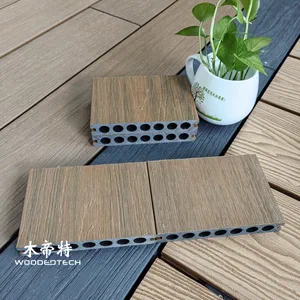 Il Decking GD14622 in WPC presenta un classico design di estrusione di Round Hole Co che è rimasto popolare per anni
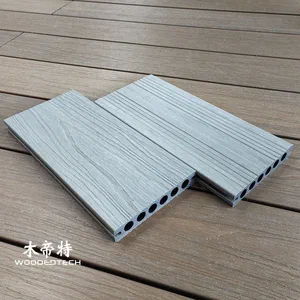 Legno antico GD13823-3 Co Estruso Composito Leghe Tavole di Decking con Fori Rotondi Sono Disponibili in Mazzi in 3 Metro Lunghezze Tutto L'anno