
Tecniche di produzione per i compositi a matrice polimerica (PMC): una guida
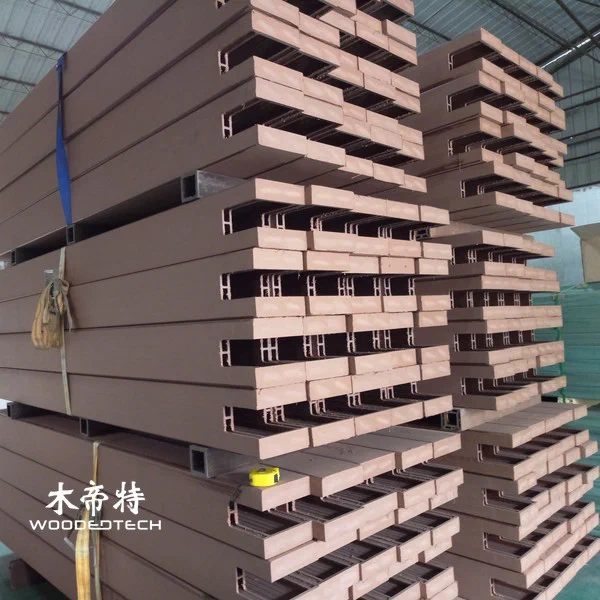
I compositi a matrice polimerica (PMC) sono materiali ingegnerizzati realizzati combinando una resina polimerica con materiali rinforzanti per ottenere specifiche caratteristiche di resistenza, durata e prestazioni.Nella produzione WPC per esterni, il processo di estrusione svolge un ruolo centrale nella produzione di profili coerenti per il decking, il rivestimento a parete, la scherma e altre applicazioni esterne.Comprendere ogni fase di produzione aiuta i produttori a migliorare la qualità del prodotto, ridurre gli sprechi e mantenere stabili le prestazioni della supply chain.
Comprensione di Polymer Matrix Composite Manufacturing
I compositi a matrice polimerica combinano una matrice a base di polimeri con materiali di rinforzo come fibre di legno, riempitivi minerali o fibre sintetiche.Il composito di plastica per legno (WPC) è un esempio comune, tipicamente prodotto utilizzando termoplastici come HDPE, PVC o PP combinati con farina di legno e additivi funzionali.
La matrice polimerica lega insieme i materiali di rinforzo, mentre i riempitivi influenzano la rigidità, la stabilità dimensionale, la consistenza e il costo.Additivi come agenti di accoppiamento, lubrificanti, antiossidanti e stabilizzatori UV aiutano a migliorare la lavorazione e le prestazioni all’aperto.
Per i prodotti WPC per esterni, la formulazione deve bilanciare diversi fattori:
- Resistenza meccanica e resistenza agli urti
- Resistenza all’umidità e stabilità dimensionale
- Resistenza UV e ritenzione del colore
- Fluidità di lavorazione ed estrusione stabilità
- Aspetto superficiale e durata a lungo termine
Una formulazione coerente è il punto di partenza per una produzione affidabile.
Materiale Miscelazione e Pelletizzazione
La prima fase di produzione prevede la preparazione e la miscelazione di materie prime.La farina di legno deve avere dimensioni delle particelle controllate e il contenuto di umidità prima della miscelazione.L’umidità in eccesso può causare bolle, difetti superficiali e legame debole durante l’estrusione.
I produttori in genere utilizzano miscelatori caldi ad alta velocità per distribuire polimeri, fibre di legno e additivi in modo uniforme.La temperatura e il tempo di miscelazione devono essere controllati per prevenire la degradazione prematura garantendo al contempo una dispersione sufficiente.
Dopo la miscelazione a caldo, il materiale può entrare in un miscelatore di raffreddamento per ridurre la sua temperatura e prevenire il raggruppamento.A seconda della linea di produzione e della formulazione, i produttori possono utilizzare l’alimentazione diretta della polvere o la pellettizzazione prima dell’estrusione.
La pellettizzazione converte il composto miscelato in granuli uniformi, rendendo più stabile l’alimentazione dei materiali e migliorando la consistenza durante la produzione.Tuttavia, il processo di pellettizzazione deve essere attentamente controllato per evitare un’eccessiva esposizione al calore, scarsa dispersione o assorbimento dell’umidità.
Controllo della temperatura dell’estrusione
L’estrusione è il processo centrale nella produzione di WPC all’aperto.Il composto preparato entra in un estrusore a vite singola o a doppia vite, dove il calore e il taglio meccanico ammorbidiscono il polimero e distribuiscono le fibre di legno durante la fusione.
Le impostazioni di temperatura dipendono dal tipo di polimero, dalla formulazione, dalla configurazione della vite e dalla progettazione del prodotto.Ogni zona di riscaldamento ha bisogno di un controllo indipendente per mantenere il flusso di materiale stabile.
Le considerazioni di lavorazione tipiche includono:
- Zona di alimentazione: mantenere l’alimentazione del materiale liscio senza ammorbidimento prematuro.
- Zona di compressione: promuovere la fusione e la miscelazione uniforme dei materiali.
- Zona di misurazione: mantenere una pressione di fusione e un’uscita coerenti.
- Zona di die: mantenere il materiale sufficientemente fluido per una formazione accurata del profilo.
Temperature eccessive possono causare degradazione della fibra di legno, decolorazione, odori sgradevoli e ridotte prestazioni meccaniche.Le temperature troppo basse possono provocare una scarsa plastificazione, un’elevata pressione di estrusione, superfici ruvide e uscita instabile.
Gli ingegneri esperti di estrusione monitorano la temperatura di fusione, la velocità della vite, il carico del motore, la pressione e la velocità di produzione insieme piuttosto che basarsi solo sulle impostazioni della zona di riscaldamento.
Design della muffa e formazione del profilo
Il dado dell’estrusione determina la forma trasversale finale e la precisione dimensionale dei prodotti WPC.Per le tavole di decking, i pannelli a parete e i profili cavi, la progettazione dello stampo deve tenere conto del flusso del materiale, dello spessore della parete, delle cavità interne e del comportamento di raffreddamento.
Uno stampo ben progettato fornisce una distribuzione equilibrata del materiale attraverso l’intero profilo.Il flusso irregolare può creare differenze di spessore della parete, stress interno, difetti superficiali e variazione dimensionale.
Importanti fattori di progettazione della muffa includono:

- Geometria del canale distorcere e resistenza al flusso
- Distribuzione melt tra sezioni cave e solide
- Consistenza di spessore della parete
- Controllo delle sfoga e della pressione
- Compatibilità con la formulazione WPC selezionata
Per i decking cavi, le strutture di supporto interne e le disposizioni della cavità devono fornire una rigidità sufficiente senza aumentare inutilmente il consumo di materiale.
La calibrazione della muffa è altrettanto importante.I produttori dovrebbero condurre prove, ispezionare le dimensioni del profilo e regolare le impostazioni di stampo prima di approvare la produzione di massa.
Calibrazione di raffreddamento e stabilità dimensionale
Dopo aver lasciato il dado, il profilo WPC caldo entra in un sistema di taratura e raffreddamento.La calibrazione del vuoto aiuta a mantenere la forma e le dimensioni richieste, mentre il raffreddamento ad acqua controllato riduce la temperatura del materiale e stabilizza il profilo.
La velocità di raffreddamento deve corrispondere all’uscita di estrusione.Se il raffreddamento è troppo rapido, può svilupparsi stress interno, aumentando il rischio di deformazione, crepe o restringimento irregolare.Il raffreddamento insufficiente può causare deformazione durante la trazione, il taglio e l’impilamento.
i ingegneri dovrebbero prestare particolare attenzione a:
- Precisione di pressione e calibrazione del vuoto
- Temperatura e circolazione dell’acqua di raffreddamento
- Velocità di trasporto e sincronizzazione
- Dirittezza del profilo e spessore della parete
- Restringimento dopo il raffreddamento
La calibrazione di raffreddamento stabile è particolarmente importante per le lunghe schede di decking WPC per esterni, in cui anche piccole differenze dimensionali possono influenzare l’installazione e l’allineamento delle articolazioni.
Trattamento di superficie e finitura del prodotto
Il trattamento superficiale conferisce ai prodotti WPC il loro aspetto finale e può migliorare le prestazioni funzionali.Le tecniche di finitura comuni includono levigatura, spazzolatura, goffratura, combinazioni di levigatura e co-estrusione.
La spazzolatura meccanica crea una texture più naturale simile al legno, mentre la goffratura produce modelli decorativi di grano.Questi processi devono essere sincronizzati con il movimento del profilo per evitare modelli incoerenti o danni superficiali.
La tecnologia di co-estrusione aggiunge uno strato polimerico protettivo intorno al nucleo WPC.Questo strato esterno può migliorare la resistenza alla colorazione, all’umidità, all’esposizione ai raggi UV e all’usura superficiale, a seconda del materiale e della formulazione del cappuccio.
Dopo il trattamento superficiale, i prodotti sono sottoposti a taglio, ispezione dimensionale, controlli dell’aspetto e imballaggio.L’imballaggio protettivo è importante durante lo stoccaggio e il trasporto per prevenire graffi, contaminazioni e deformazioni.
Problemi comuni di produzione e controllo di qualità
Anche fabbriche WPC ben attrezzate possono riscontrare problemi di produzione causati dalla variazione della materia prima, da parametri di lavorazione errati o dall’usura delle apparecchiature.
Le questioni comuni includono:
- Bollicine di superficie: Spesso associate a un’eccessiva umidità della materia prima o a un’inadeguata ventilazione.
- Superfici ruvide: può derivare da una scarsa plastificazione, una lubrificazione inadata o un flusso di fusione instabile.
- Orindentazione del profilo: comunemente collegato al raffreddamento irregolare, allo stress interno o alla velocità di haul-off incoerente.
- Variazione del colore: Può essere causata da dispersione additiva incoerente, differenze di materia prima o degradazione termica.
- Bassa resistenza meccanica: può indicare scarso legame fibra-polimero, formulazione errata o lavorazione inadeguata.
- Incoerenza dimensionale: spesso deriva da pressione di estrusione instabile, apparecchiature di taratura usate o velocità di estrazione errata.
Un sistema di ispezione affidabile dovrebbe includere misurazioni dimensionali, test di densità, test di assorbimento dell’acqua, valutazione della resistenza all’impatto, prove di resistenza di piegamento e ispezione dell’aspetto.I prodotti per esterni dovrebbero anche essere sottoposti a valutazioni UV e agenti atmosferici appropriate.
I produttori dovrebbero registrare i parametri di produzione e i risultati di ispezione per lotto.Ciò rende più facile identificare i difetti ricorrenti, tracciare le variazioni delle materie prime e mantenere una qualità del prodotto costante su ordini di grandi dimensioni.
Per gli acquirenti internazionali, la comprensione del processo di produzione fornisce una base pratica per valutare un fornitore WPC.Una fabbrica capace dovrebbe dimostrare il controllo sulla preparazione della materia prima, sulla tecnologia di estrusione, sulla taratura dello stampo, sulla finitura superficiale e sull’ispezione finale.Queste capacità di produzione influenzano direttamente la coerenza del prodotto, l’affidabilità della consegna e le prestazioni a lungo termine dei prodotti compositi in plastica per legno per esterni.
Articoli correlati
 Blocco di legno di plastica: applicazioni industriali, vantaggi e selezione dei materiali
 Soluzioni in legno composito: applicazioni industriali, vantaggi e tendenze del mercato
 WPC Pro e contro: una guida completa per applicazioni industriali
 WPC MPC: applicazioni industriali, standard di prestazione e vantaggi chiave
Prodotti correlati
 Le tavole composite GD13823-3 per il decking sono disponibili in più colori di scorta con lunghezze di 3 metri e consegna a pezzo singolo
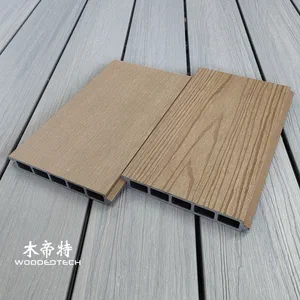 3DGL18024 WPC Longboard Recinzione Caratteristiche Premium Co Estruso 3D Embossed Teak Tessuto di Legno Confide Realistiche Fibre di Legno Naturale
 Il classico foglio di legno WPC in legno rosso D14025-4 presenta un design a grana di legno piatto 2D senza tempo che rimane popolare dopo vent'anni