
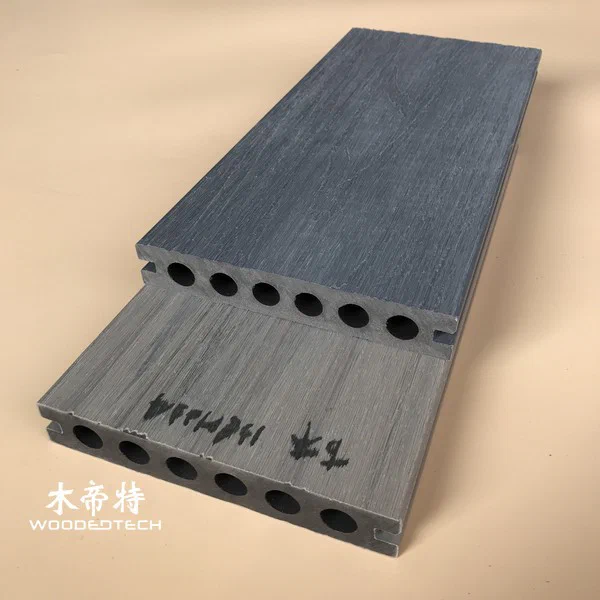
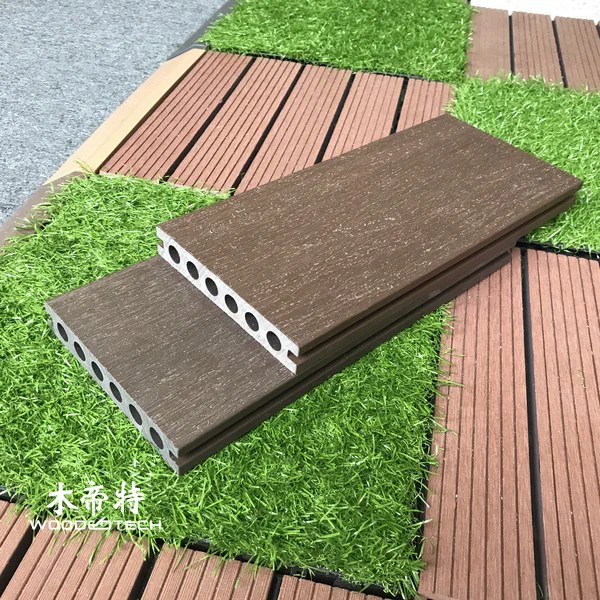
GD13823 Double Sided Flat Surface Co Extruded WPC Decking Memiliki Lebar dan Ketebalan Populer dengan Struktur Hollow Bulat
Pelajari tentang proses komprehensif di balik GD13823 double sided flat surface co-extruded WPC penghantar produksi.
| Pembayaran | T/T sebelumnya.Pesanan khusus: T / T, 50% prabayar, saldo 50% sebelum memuat. |
|---|---|
| Ketentuan Transaksi | FOB, CIF, EXW, dll. |
| Sampel | <30cm: sampel gratis. > 30cm: pesanan sampel (biaya sampel dapat dikurangi saat menempatkan pesanan kontainer nanti). |
| Panjang | Untuk wadah 20GP, panjang maks adalah 5,8 meter (terpanjang); sebagian besar 2,2 / 2.4 / 2,9 / 3,0 / 4,0 meter (direkomendasikan) atau disesuaikan. |
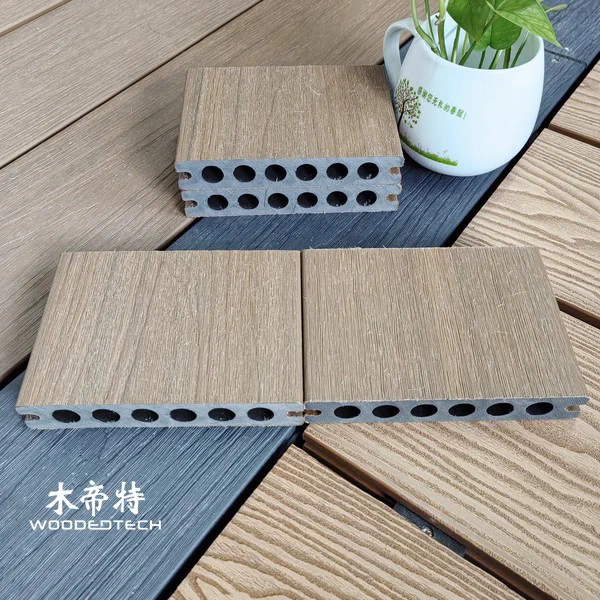
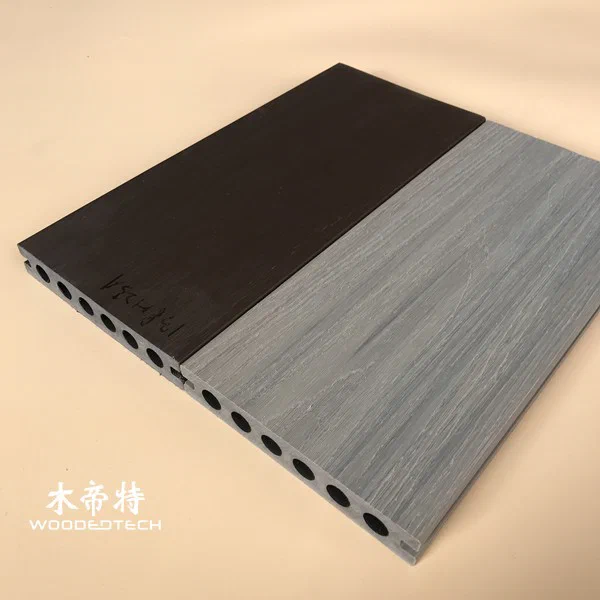
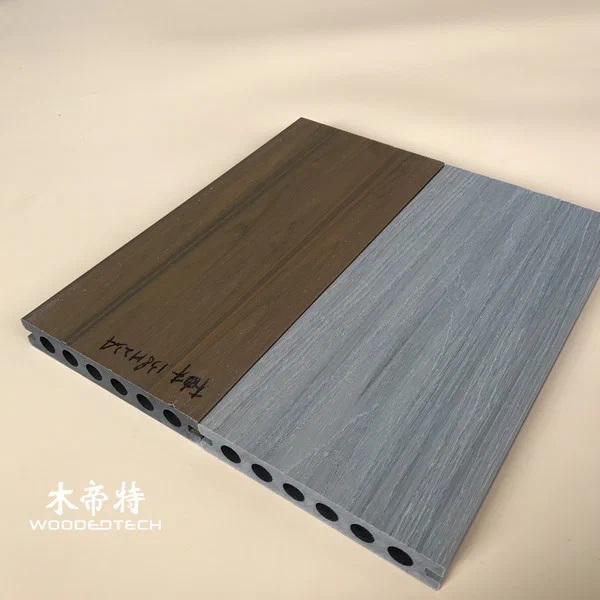
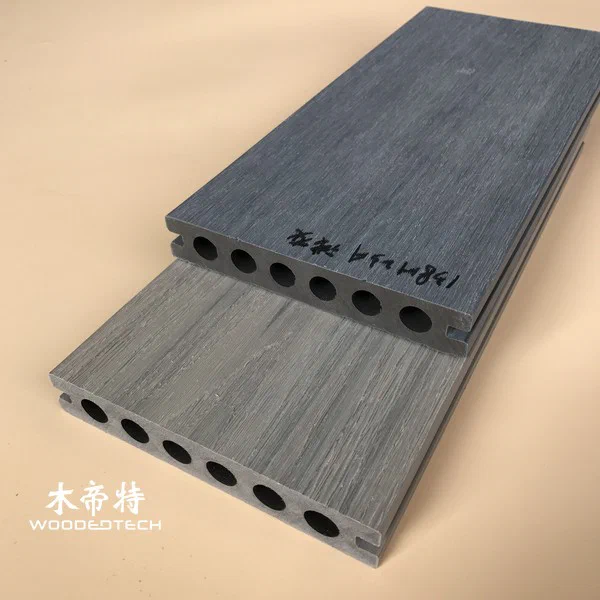
Proses ekstrusi WPC luar ruangan melibatkan beberapa langkah kunci untuk menciptakan produk berkualitas tinggi seperti GD13823 double sided datar permukaan co-extruded WPC penghiasan.Dek ini memiliki lebar dan ketebalan yang populer dengan struktur berongga bulat, memberikan daya tarik estetika dan integritas struktural.
Pencampuran Bahan
Langkah pertama dalam proses ekstrusi adalah pencampuran material.WPC, atau komposit plastik kayu, biasanya terdiri dari campuran tepung kayu, resin plastik, dan aditif.Bahan-bahan tersebut ditimbang dengan hati-hati dan digabungkan dalam mixer berkapasitas tinggi untuk memastikan campuran yang homogen.Langkah ini sangat penting, karena kualitas campuran secara langsung berdampak pada kekuatan dan daya tahan produk akhir.Aditif umum mungkin termasuk stabilisator UV, pewarna, dan retardants api untuk meningkatkan karakteristik kinerja.
Pelletizing
Setelah bahan dicampur, fase berikutnya adalah pelet.Campuran homogen dimasukkan ke dalam pelet, yang memampatkan campuran menjadi pelet kecil.Proses ini tidak hanya membantu dalam penanganan material yang efisien tetapi juga memastikan pemberian makan yang konsisten ke dalam ekstruder.Ukuran dan bentuk pelet dapat bervariasi berdasarkan persyaratan spesifik dari garis ekstrusi, dan mereka harus seragam untuk mencegah variasi dalam proses ekstrusi.
Kontrol Suhu Ekstrusi
Kontrol suhu selama ekstrusi sangat penting untuk mencapai sifat yang diinginkan dari penghiasan WPC.Ekstruder dilengkapi dengan pemanas dan sensor suhu untuk mempertahankan pengaturan suhu yang tepat di seluruh laras dan mati.Biasanya, suhu disimpan antara 160 ° C hingga 220 ° C, tergantung pada formulasi spesifik dan karakteristik yang diinginkan dari penghiasan.Mempertahankan suhu yang tepat memastikan bahwa campuran meleleh secara seragam, memungkinkan untuk mengalir halus melalui dadu.
Desain Cetakan
Desain cetakan memainkan peran penting dalam membentuk produk akhir.Untuk penghiasan GD13823, cetakan ini direkayasa untuk menciptakan permukaan datar dua sisi dengan struktur berongga bulat.Desain ini tidak hanya meningkatkan daya tarik estetika tetapi juga mengurangi penggunaan material sambil mempertahankan kekuatan struktural.Cetakan harus dibuat dari bahan tahan lama untuk menahan tekanan dari proses ekstrusi, dan harus menampilkan mesin presisi untuk memastikan tepi bersih dan ketebalan seragam.
Pendinginan Perkalian
Setelah bahan WPC keluar dari cetakan, harus didinginkan dengan cepat untuk memperkuat bentuknya.Kalibrasi pendinginan melibatkan melewati produk ekstrusi melalui bak air atau sistem pendingin udara.Tingkat pendinginan dipantau dengan hati-hati untuk mencegah warping dan memastikan bahwa penghiasan mempertahankan dimensi yang dimaksudkan.Pendinginan yang tepat sangat penting untuk mencapai sifat mekanik yang diinginkan, seperti kekuatan tarik dan ketahanan benturan.
Pengobatan Permukaan
Pengobatan permukaan adalah langkah terakhir sebelum produk jadi dikemas.Untuk penghiasan GD13823, perawatan permukaan dapat mencakup texturing untuk meningkatkan ketahanan slip atau menerapkan lapisan pelindung untuk meningkatkan ketahanan UV.Perawatan ini tidak hanya meningkatkan daya tahan produk tetapi juga daya tarik visualnya.Perawatan dapat disesuaikan berdasarkan preferensi pelanggan atau kondisi lingkungan tertentu yang akan dihadapi penghiasan.
Masalah Produksi Umum
Meskipun teknologi canggih, beberapa tantangan dapat muncul selama proses ekstrusi WPC.Beberapa masalah umum termasuk:
- Ukuran pelet yang tidak konsisten yang menyebabkan masalah makan.
- Fluktuasi suhu yang mengakibatkan kerusakan aliran dan permukaan yang buruk.
- Mold memakai menyebabkan ketidakakuratan dimensi.
- Pendinginan yang tidak memadai yang mengarah ke warping atau distorsi.
- Ketidaksempurnaan permukaan karena aplikasi perawatan yang tidak tepat.
Dengan mengatasi masalah ini secara proaktif, produsen dapat meningkatkan kualitas dan kinerja produk penghiasan WPC luar ruangan seperti GD13823.
Produk Terkait
 3DGD13823 Co Ekstrusi WPC Decking Fitur Permukaan Embossed Generasi Kedua 3D dengan Peningkatan Teknologi Finish Kayu
 GD14521 Two Tone Co Extruded Decking Composite Wood di Rosewood IP dan Dark Grey HG Menawarkan Dua Opsi Instalasi
 GD13820 WPC Co Ekstrusi Decking Menyediakan Solusi Lantai Luar Ruangan yang Dapat Diandalkan untuk Area Iklim yang Sangat Dingin
 GD13823-3 Generasi Kedua Co Ekstrusi Plastik Kayu Compotis Dengan Kinerja Stabil Berkualitas Tinggi Untuk Aplikasi Outdoor Premium
Artikel Terkait
Get a Free Quote
Interested in GD13823 Double Sided Flat Surface Co Extruded WPC Decking Memiliki Lebar dan Ketebalan Populer dengan Struktur Hollow Bulat? Fill in the form and we will reply within 24 hours.