
Teknologi Co-Extrusion WPC: Manfaat, Aplikasi, dan Tren Manufaktur Industri
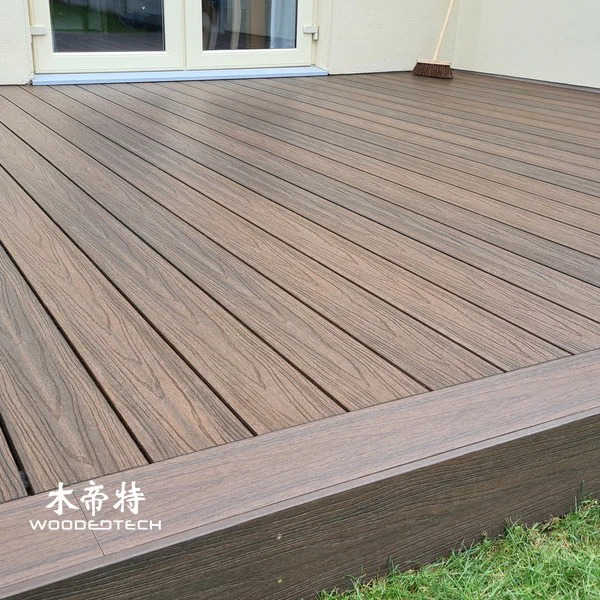
Teknologi co-extrusion WPC menggabungkan inti komposit kayu-plastik (WPC) dengan lapisan luar polimer pelindung untuk menghasilkan bahan bangunan tahan cuaca yang tahan lama.Tidak seperti ekstrusi lapisan tunggal tradisional, proses ini menciptakan permukaan fungsional yang meningkatkan ketahanan kelembaban, perlindungan UV, ketahanan gores, dan stabilitas warna.Hal ini semakin banyak digunakan dalam penghiasan luar ruangan, kelongsong dinding, pagar, dan profil arsitektur di mana kinerja jangka panjang dan perawatan rendah adalah penting.
1.Bagaimana Teknologi Co-Extrusion WPC Bekerja
Co-extrusion WPC adalah proses manufaktur di mana dua atau lebih aliran material diekstrusi secara bersamaan melalui co-extrusion yang dirancang khusus.Garis ekstrusi utama menghasilkan inti WPC struktural, sementara garis ekstrusi sekunder memasok lapisan polimer pelindung, yang biasa dibuat dari HDPE atau formulasi termoplastik lain yang kompatibel.
Inti biasanya terdiri dari tepung kayu, plastik daur ulang atau perawan, agen kopling, pelumas, stabilisator, dan aditif pengolahan.Lapisan topi luar menggunakan formulasi polimer berkinerja lebih tinggi dengan stabilisator UV, pigmen, dan aditif fungsional lainnya.Kedua lapisan ikatan selama ekstrusi, membentuk profil terpadu tanpa memerlukan proses pelapisan terpisah.
Keuntungan utama adalah kombinasi kekuatan struktural dan perlindungan permukaan.Inti WPC memberikan stabilitas kekakuan dan dimensi, sedangkan lapisan luar membantu melindungi terhadap penetrasi kelembaban, pewarnaan, dan keausan permukaan sehari-hari.Hal ini membuat co-extrusion sangat cocok untuk menuntut lingkungan luar ruangan.
2.Proses Manufaktur Co-Extrusion WPC Lengkap
Pencampuran dan Persiapan Material
Persiapan bahan baku yang konsisten sangat penting untuk ekstrusi yang stabil.Tepung kayu harus memiliki ukuran partikel terkontrol dan kadar air karena kelembaban yang berlebihan dapat menyebabkan gelembung, cacat permukaan, dan output yang tidak stabil.Peralatan pengeringan biasanya digunakan untuk mengurangi kelembaban sebelum bertambah.
Formulasi WPC utama menggabungkan tepung kayu, resin termoplastik, agen kopling, pelumas, dan stabilisator.Proporsi aditif tergantung pada sifat mekanik yang diperlukan, karakteristik pemrosesan, dan aplikasi yang dimaksudkan.
Formulasi cap-layer disiapkan secara terpisah.Ini umumnya mengandung polimer tahan cuaca, masterbatch warna, penyerap UV, antioksidan, dan aditif fungsional lainnya.Kedua formulasi harus memiliki suhu pemrosesan yang kompatibel dan adhesi antar-keterhadapan yang cukup untuk mencegah deklatasi.

Peralatan pencampuran panas dan dingin berkecepatan tinggi membantu mendistribusikan aditif secara merata dan menjaga kualitas material yang konsisten.Batching yang akurat dan pemantauan suhu penting untuk mengurangi perbedaan antara batch produksi.
Pelletizing dan Materi Peracikan
Setelah pencampuran, bahan inti dan topi dapat mengalami proses peracunan dan peletisasi yang terpisah, tergantung pada konfigurasi lini produksi.Sebuah extruder kembar-sekret umumnya digunakan untuk mencapai dispersi seragam tepung kayu, polimer, dan aditif.
Selama peracikan, material melewati zona pemanasan, pencampuran, dan pengangkutan yang terkendali.Bahan majemuk kemudian didinginkan dan dilusin menjadi butiran yang cocok untuk ekstrusi berikutnya.
Ukuran pelet yang konsisten, kadar air, dan komposisi material membantu mempertahankan tingkat makan yang stabil.Untuk produsen yang menggunakan ekstrusi langsung tanpa pelletizing, campuran yang disiapkan dapat dimasukkan langsung ke dalam extruder produksi, asalkan peralatan dirancang untuk proses itu.
Kontrol Suhu Co-Extrusion
Kontrol suhu adalah salah satu faktor terpenting dalam ekstrusi bersama WPC.Bahan inti dan lapisan topi pelindung harus mencapai kondisi pemrosesan yang sesuai sambil mempertahankan ikatan yang baik dan menghindari degradasi termal.
Jalur produksi yang khas menggunakan zona pemanasan yang dikontrol secara independen untuk ekstruder utama, extruder sekunder, dan co-extrusion mati.Pengaturan suhu tergantung pada jenis polimer, kandungan kayu, konfigurasi sekrup, dan kecepatan produksi.
Bagi banyak formulasi WPC berbasis HDPE, suhu pemrosesan biasanya dalam waktu sekitar 150-190°C, meskipun jendela operasi yang sebenarnya harus ditetapkan melalui uji coba material.
Suhu yang berlebihan dapat menyebabkan degradasi kayu, perubahan warna, bau yang tidak menyenangkan, dan aliran lelehan yang tidak stabil.Suhu yang tidak mencukupi dapat mengakibatkan plasticisasi yang buruk, ekstrusi yang tidak merata, dan ikatan yang lemah antara lapisan inti dan topi.
Operator harus memantau tekanan meleleh, beban motor, kecepatan sekrup, dan fluktuasi suhu di seluruh produksi daripada hanya mengandalkan pengaturan zona pemanasan.
Co-Extrusion Mold dan Desain Mati
Co-extrusion mati menentukan geometri profil akhir dan distribusi lapisan luar pelindung.Saluran aliran internalnya harus memandu bahan inti dan topi ke posisi yang benar sebelum mereka keluar dari dadu.
Desain mati yang baik membutuhkan distribusi lelehan yang seimbang, ketahanan aliran yang sesuai, dan ketebalan lapisan topi yang konsisten.Keseimbangan aliran yang buruk dapat menghasilkan cakupan permukaan yang tidak merata, bahan inti yang terbuka, atau konsumsi material yang berlebihan.
Untuk penghiasan luar ruangan dan kelongsong dinding, produsen juga harus mempertimbangkan ketebalan profil, struktur berongga atau padat, tulang rusuk tulang, persyaratan drainase, dan toleransi dimensi.
Mati yang dirancang dengan benar harus meminimalkan zona mati dan akumulasi material sambil memungkinkan pembersihan dan penyesuaian yang nyaman.Hal ini sangat penting ketika produsen menghasilkan beberapa ukuran profil atau warna pada garis ekstrusi yang sama.
Pendinginan, Kalibrasi, dan Pengobatan Permukaan
Setelah meninggalkan dadu, profil WPC yang panas memasuki kalibrasi vakum dan sistem pendingin.Peralatan kalibrasi mempertahankan dimensi yang diperlukan, kelurusan, dan geometri cross-sectional sementara bahan secara bertahap memadat.
Pendinginan harus seragam.Pendinginan yang berlebihan cepat dapat menciptakan stres internal, distorsi permukaan, atau ketidakstabilan dimensi.Pendinginan yang tidak mencukupi dapat menyebabkan penkuk-perbaikan, deformasi, dan dimensi yang tidak akurat saat menarik dan memotong.
Setelah profil mencapai suhu yang stabil, mesin angkut-off mengontrol kecepatan menarik, diikuti dengan pemotongan otomatis ke panjang yang diperlukan.
Pengobatan permukaan dapat mencakup embossing, menyikat, pengamplasan, dan tekstur kayu-bijir.Proses ini meningkatkan penampilan dan memberikan hasil akhir permukaan yang berbeda untuk aplikasi luar ruangan.Produk yang diekstrusi bersama juga dapat diproduksi dengan permukaan matte, bertekstur, atau kayu alami, tergantung pada kebutuhan pelanggan dan konfigurasi peralatan.
3.Manfaat Utama dan Aplikasi Co-Extrusion WPC
Keuntungan terbesar dari co-extrusion adalah perlindungan tambahan yang disediakan oleh lapisan polimer luar.Dibandingkan dengan produk WPC konvensional yang tidak tertutup, profil co-extruded yang diproduksi dengan benar umumnya menawarkan ketahanan yang lebih baik terhadap pewarnaan, paparan kelembaban, degradasi UV, dan keausan permukaan.
Manfaat utama termasuk:
- Peningkatan ketahanan cuaca: Tutup pelindung membantu mengurangi efek hujan, sinar matahari, dan perubahan kondisi di luar ruangan. Ketahanan noda yang lebih baik: Lapisan luar membuat pembersihan sehari-hari lebih mudah dan membantu mencegah kontaminan umum menembus permukaan.
- Penampilan yang ditingkatkan: Produsen dapat menawarkan warna yang lebih konsisten, tekstur kayu-birai yang realistis, dan lapisan permukaan yang berbeda.
- Mengurangi pemeliharaan: Permukaan pelindung dapat mengurangi kebutuhan untuk sering melukis, menyegel, dan perawatan lainnya.
- Umur layanan yang diperpanjang: Lapisan topi yang diformulasikan dan diproduksi dengan benar membantu mempertahankan penampilan dan kinerja produk dari waktu ke waktu.
Aplikasi umum termasuk penghiasan WPC luar ruangan, lantai tepi kolam renang, jalan setapak taman, lantai balkon, kelongsong dinding eksterior, pagar privasi, dan profil arsitektur dekoratif.Proyek lansekap komersial dan ruang terbuka publik juga mendapat manfaat dari kombinasi daya tahan dan perawatan yang rendah.
4.Masalah dan Solusi Produksi Umum
Bahkan dengan peralatan ekstrusi canggih, produsen mungkin menghadapi beberapa tantangan produksi.
| Masalah produksi | Kemungkinan penyebab | Solusi yang disarankan | | ——————- | Cap-layer delamination | Kompatibilitas material yang buruk atau ikatan yang tidak memadai | Optimalkan formulasi polimer dan suhu mati | | Ketebalan tutup yang tidak merata | Aliran lelehan yang tidak seimbang atau keselarasan mati yang salah | Sesuaikan saluran aliran dan output ekstrusi | | Gelembung permukaan | Kelembaban yang berlebihan dalam bahan baku | Meningkatkan pengeringan dan penyimpanan material | | Profil bending | Pendinginan yang tidak merata atau ketegangan menarik yang berlebihan | Optimalkan pendinginan dan kecepatan haul-off | | Permukaan yang kasar selesai | Plastikisasi yang buruk atau pemakan bahan yang tidak stabil | Sesuaikan suhu, kecepatan sekrup, dan formulasi | | Variasi warna | Dispersi pigmen yang tidak konsisten atau fluktuasi suhu | Meningkatkan pencampuran dan kontrol suhu | | Ketidakstabilan dimensi | Kalibrasi atau pendinginan yang tidak tepat | Sesuaikan pengaturan vakum dan kondisi pendinginan |
Kualitas produksi harus dipantau di seluruh proses manufaktur.Item inspeksi penting termasuk ketebalan cap-layer, dimensi profil, kekuatan benturan, penyerapan air, konsistensi warna, kekuatan ikatan, dan ketahanan terhadap cuaca.
Produsen juga harus menetapkan parameter produksi standar dan mempertahankan catatan batch untuk mengidentifikasi penyebab cacat berulang.
5.Tren Manufaktur Industri dan Pengembangan Masa Depan
Teknologi co-extrusion WPC bergerak menuju otomatisasi yang lebih tinggi, peningkatan efisiensi material, dan kinerja permukaan yang lebih maju.Produsen berinvestasi dalam sistem dosis presisi, pengontrol suhu cerdas, pemantauan ketebalan otomatis, dan jalur ekstrusi terintegrasi untuk meningkatkan konsistensi produksi.
Pengembangan material adalah tren penting lainnya.Polimer daur ulang, serat kayu yang bersumber secara bertanggung jawab, agen kopling yang ditingkatkan, dan stabilisator UV yang lebih efektif membantu produsen mengembangkan produk dengan kredensial lingkungan yang lebih baik dan kinerja luar ruangan.
Pengembangan produk yang disesuaikan juga menjadi semakin penting di pasar internasional.Pembeli mencari di luar profil penghiasan standar dan meminta warna, tekstur, dimensi, permukaan, dan sifat mekanik.Peralatan co-extrusion yang fleksibel memungkinkan produsen untuk mengembangkan struktur produk yang berbeda sambil mempertahankan kualitas produksi yang konsisten.
Untuk produsen WPC, kunci untuk co-extrusion yang sukses tidak hanya menambahkan lapisan luar pelindung.Hal ini membutuhkan kontrol terkoordinasi dari formulasi bahan, peracikan, suhu ekstrusi, desain mati, pendinginan, dan finishing permukaan.Produsen yang menetapkan kondisi pemrosesan yang stabil dan sistem kontrol kualitas yang andal dapat menghasilkan produk komposit luar ruangan bernilai lebih tinggi dan merespons lebih efektif terhadap perubahan kebutuhan pasar konstruksi dan lansekap.
Artikel Terkait
 Solusi Decking Komposit Co Ekstrusi: 2026 B2B Panduan Pasar
 Lukisan Komposit Dek: Panduan Pelapis Industri untuk 2026
 WPC Decking Surface Treatment Meningkatkan Performa tekstur dan Kinerja Luar Ruangan Jangka Panjang
 Detail penghasapan WPC menjelaskan struktur profil dan fitur instalasi untuk aplikasi luar ruangan
Produk Terkait
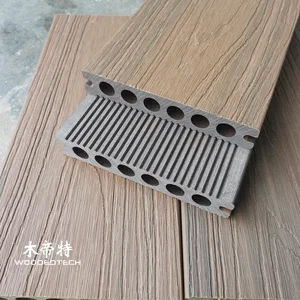 Dek Komposit Terbaik GD14023 Menampilkan Permukaan Co Ekstrusi Satu Sisi dengan Struktur Lubang Bulat Klasik untuk Aplikasi Luar Ruangan
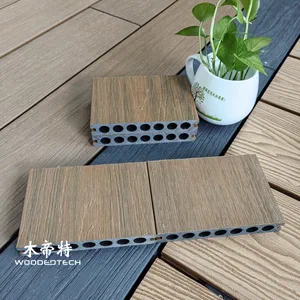 The GD14622 Decking di WPC Fitur Desain Ekstrusi Lubang Bulat Klasik yang Tetap Populer selama Bertahun-tahun
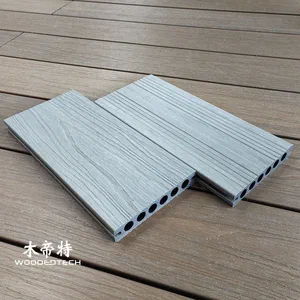 Kayu Antik GD13823-3 Co Extruded Composite Wood Decking Papan dengan Lubang Bulat Tersedia dalam Stok dalam 3 Meter Panjang Tahun Putaran