
Teknik Manufaktur untuk Komposit Matriks Polimer (PMC): Panduan
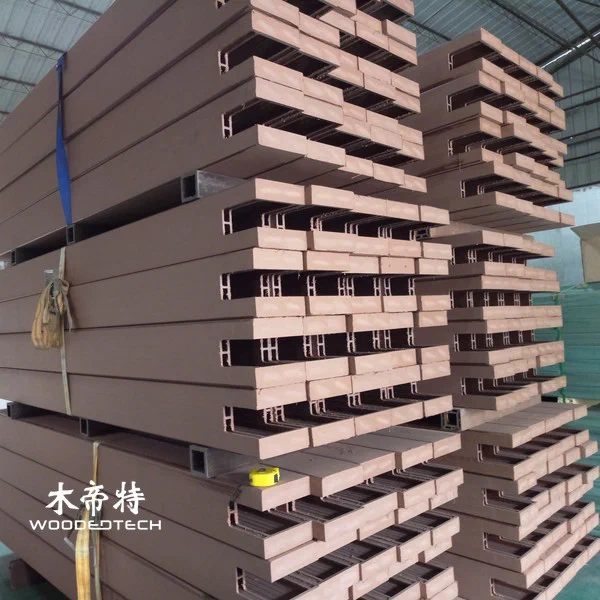
Polymer matrix composites (PMCs) adalah bahan rekayasa yang dibuat dengan menggabungkan resin polimer dengan bahan penguat untuk mencapai kekuatan, daya tahan, dan karakteristik kinerja tertentu.Dalam manufaktur WPC luar ruangan, proses ekstrusi memainkan peran sentral dalam menghasilkan profil yang konsisten untuk penghiasan, kelongsong dinding, pagar, dan aplikasi eksterior lainnya.Memahami setiap tahap produksi membantu produsen meningkatkan kualitas produk, mengurangi limbah, dan mempertahankan kinerja rantai pasokan yang stabil.
# Memahami Polymer Matrix Composite Manufaktur
Komposit matriks polimer menggabungkan matriks berbasis polimer dengan bahan penguat seperti serat kayu, pengisi mineral, atau serat sintetis.Komposit plastik kayu (WPC) adalah contoh umum, biasanya diproduksi menggunakan termoplastik seperti HDPE, PVC, atau PP dikombinasikan dengan tepung kayu dan aditif fungsional.
Matriks polimer mengikat bahan penguat bersama-sama, sementara pengisi mempengaruhi kekakuan, stabilitas dimensi, tekstur, dan biaya.Aditif seperti agen kopling, pelumas, antioksidan, dan stabilisator UV membantu meningkatkan pemrosesan dan kinerja di luar ruangan.
Untuk produk WPC outdoor, formulasi harus menyeimbangkan beberapa faktor:
- Kekuatan mekanis dan ketahanan benturan
- Resistensi pelabab dan stabilitas dimensi
- Retensi UV dan retensi warna Pengolahan fluiditas dan stabilitas ekstrusi
- Permukaan penampilan dan daya tahan jangka panjang
Formulasi yang konsisten adalah titik awal untuk produksi yang dapat diandalkan.
Bahan Pencampuran dan Pelletisasi
Tahap produksi pertama melibatkan persiapan dan pencampuran bahan baku.Tepung kayu harus memiliki ukuran partikel terkontrol dan kadar air sebelum pencampuran.Kelembaban berlebih dapat menyebabkan gelembung, cacat permukaan, dan ikatan yang lemah selama ekstrusi.
Produsen biasanya menggunakan mixer panas berkecepatan tinggi untuk mendistribusikan polimer, serat kayu, dan aditif secara merata.Suhu dan waktu pencampuran harus dikontrol untuk mencegah degradasi prematur sambil memastikan dispersi yang cukup.
Setelah panas pencampuran, bahan dapat masuk mixer pendingin untuk mengurangi suhu dan mencegah kepakan.Tergantung pada lini produksi dan formulasi, produsen dapat menggunakan bubuk langsung makan atau peletizing sebelum ekstrusi.
Pelletizing mengubah senyawa campuran menjadi butiran seragam, membuat bahan makan lebih stabil dan meningkatkan konsistensi selama produksi.Namun, proses peletizing harus dikontrol dengan hati-hati untuk menghindari paparan panas yang berlebihan, dispersi yang buruk, atau penyerapan air.
Kontrol Suhu Ekstrusi
Ekstrusi adalah proses inti dalam manufaktur WPC luar ruangan.Senyawa yang disiapkan memasuki ekstruder satu sekrup atau kembar, di mana panas dan geser mekanis melembutkan polimer dan mendistribusikan serat kayu di seluruh lelehan.
Pengaturan suhu tergantung pada jenis polimer, formulasi, konfigurasi sekrup, dan desain produk.Setiap zona pemanasan membutuhkan kontrol independen untuk menjaga aliran material yang stabil.
Pertimbangan pemrosesan khas meliputi:
- Zona makan: Pertahankan makanan material yang halus tanpa pelunakan dini.
- Zona kompresi: Mempromosikan pencairan dan pencampuran material yang seragam.
- Zona pemereka: Pertahankan tekanan dan output lelehan yang konsisten.
- Zona mati: Jaga agar material tetap cukup cair untuk pembentukan profil yang akurat.
Suhu yang berlebihan dapat menyebabkan degradasi serat kayu, perubahan warna, bau yang tidak menyenangkan, dan berkurangnya kinerja mekanik.Suhu yang terlalu rendah dapat mengakibatkan plastikisasi yang buruk, tekanan ekstrusi yang tinggi, permukaan kasar, dan output yang tidak stabil.
Insinyur ekstrusi yang berpengalaman memantau suhu leleh, kecepatan sekrup, beban motor, tekanan, dan kecepatan produksi bersama-sama daripada hanya mengandalkan pengaturan zona pemanasan.
Desain Cetakan dan Formation Profil
Ekstrusi mati menentukan bentuk cross-sectional akhir dan akurasi dimensi produk WPC.Untuk papan penghiasan, panel dinding, dan profil berongga, desain cetakan harus memperhitungkan aliran material, ketebalan dinding, rongga internal, dan perilaku pendinginan.
Cetakan yang dirancang dengan baik menyediakan distribusi bahan yang seimbang di seluruh profil.Aliran yang tidak merata dapat menciptakan perbedaan ketebalan dinding, stres internal, cacat permukaan, dan variasi dimensi.
Faktor desain cetakan yang penting meliputi:

- Die channel geometri dan ketahanan aliran
- Distribusi meleleh di bagian berongga dan padat
- Konsistensi ketebalan dinding
- Ventilasi dan kontrol tekanan
- Kompatibilitas dengan formulasi WPC yang dipilih
Untuk papan penghiasan berongga, struktur pendukung internal dan pengaturan rongga harus memberikan kekakuan yang cukup tanpa konsumsi material yang tidak perlu meningkat.
Kalibrasi cetakan sama pentingnya.Produsen harus melakukan uji coba berjalan, memeriksa dimensi profil, dan menyesuaikan pengaturan die sebelum menyetujui produksi massal.
Kalibrasi Pendinginan dan Stabilitas Dimensi
Setelah meninggalkan dadu, profil WPC panas memasuki sistem kalibrasi dan pendingin.Kalibrasi vakum membantu mempertahankan bentuk dan dimensi yang diperlukan, sementara pendinginan air yang terkontrol mengurangi suhu material dan menstabilkan profil.
Kecepatan pendinginan harus sesuai dengan output ekstrusi.Jika pendinginan terlalu cepat, stres internal dapat berkembang, meningkatkan risiko melengkung, retak, atau penyusutan yang tidak merata.Pendinginan yang tidak mencukupi dapat menyebabkan deformasi selama menarik, memotong, dan menumpuk.
Insinyur harus memberikan perhatian khusus pada:
- Tekanan vakum dan akurasi kalibrasi
- Suhu dan sirkulasi air pendingin
- Kecepatan dan sinkronisasi haul-off
- Kelurusan profil dan ketebalan dinding
- Penyusutan setelah pendinginan
Kalibrasi pendinginan yang stabil sangat penting untuk papan penghiasan WPC luar ruangan yang panjang, di mana bahkan perbedaan dimensi kecil dapat mempengaruhi pemasangan dan keselarasan bersama.
Pengobatan Permukaan dan Finishing Produk
Pengobatan permukaan memberikan produk WPC penampilan akhir mereka dan dapat meningkatkan kinerja fungsional.Teknik finishing umum termasuk pengamplasan, menyikat, embossing, kombinasi tekstur pengamplasan, dan co-extrusion.
Mengikat mekanis menciptakan tekstur seperti kayu yang lebih alami, sementara embossing menghasilkan pola butiran dekoratif.Proses ini harus disinkronkan dengan gerakan profil untuk menghindari pola tidak konsisten atau kerusakan permukaan.
Teknologi co-extrusion menambahkan lapisan polimer pelindung di sekitar inti WPC.Lapisan luar ini dapat meningkatkan ketahanan terhadap pewarnaan, kelembaban, paparan UV, dan keausan permukaan, tergantung pada bahan topi dan formulasi.
Setelah perawatan permukaan, produk mengalami pemotongan, inspeksi dimensi, pemeriksaan penampilan, dan pengemasan.Kemasan pelindung penting selama penyimpanan dan transportasi untuk mencegah goresan, kontaminasi, dan deformasi.
Masalah Produksi Umum dan Kontrol Kualitas
Bahkan pabrik WPC yang dilengkapi dengan baik dapat mengalami masalah produksi yang disebabkan oleh variasi bahan baku, parameter pemrosesan yang salah, atau pakaian peralatan.
Masalah umum termasuk:
- Gelembung permukaan: Sering dikaitkan dengan kelembaban bahan baku yang berlebihan atau ventilasi yang tidak memadai.
- Permukaan kasar: Dapat hasil dari plasticisasi yang buruk, pelumasan yang tidak cocok, atau aliran lelehan yang tidak stabil.
- Pembungkaan profil: Umumnya terkait dengan pendinginan yang tidak merata, stres internal, atau kecepatan angkut yang tidak konsisten. Variasi warna: Dapat disebabkan oleh dispersi aditif yang tidak konsisten, perbedaan bahan baku, atau degradasi termal.
- Kekuatan mekanis yang rendah: Dapat menunjukkan ikatan serat-polimer yang buruk, formulasi yang salah, atau pemrosesan yang tidak memadai.
- Inkonsistensi dimensi: Seringkali hasil dari tekanan ekstrusi yang tidak stabil, peralatan kalibrasi yang aus, atau kecepatan tarik yang salah.
Sistem inspeksi yang andal harus mencakup pengukuran dimensi, pengujian kepadatan, pengujian penyerapan air, evaluasi ketahanan benturan, tes kekuatan lentur, dan inspeksi penampilan.Produk luar juga harus menjalani evaluasi UV dan weathering yang sesuai.
Produsen harus mencatat parameter produksi dan hasil inspeksi dengan batch.Hal ini membuat lebih mudah untuk mengidentifikasi cacat berulang, melacak variasi bahan baku, dan mempertahankan kualitas produk yang konsisten di seluruh pesanan besar.
Untuk pembeli internasional, memahami proses manufaktur memberikan dasar praktis untuk mengevaluasi pemasok WPC.Sebuah pabrik yang mampu harus menunjukkan kontrol atas persiapan bahan baku, teknologi ekstrusi, kalibrasi cetakan, finishing permukaan, dan pemeriksaan akhir.Kemampuan produksi ini secara langsung mempengaruhi konsistensi produk, keandalan pengiriman, dan kinerja jangka panjang produk komposit plastik kayu luar ruangan.
Artikel Terkait
Produk Terkait
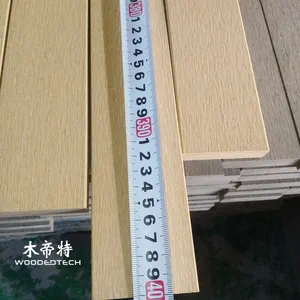
 GD13823-3 Papan Komposit untuk Decking Tersedia dalam Beberapa Warna Stok dengan Panjang 3 Meter dan Pengiriman Potongan Tunggal
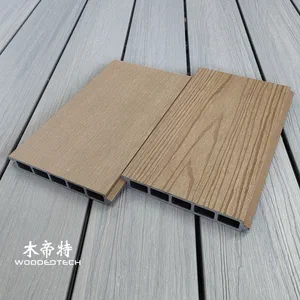 3DGL18024 WPC Longboard Fence Fitur Premium Co Extruded 3D Embissed Teka-Tekasa Kayu Grain Tekstur dengan Serat Kayu Alami Realistis
 The Classic D14025-4 Red Wood WPC Wood Sheet Menampilkan Desain Buta Kayu Datar 2D Abadi Yang Tetap Populer Setelah Dua Puluh Tahun