
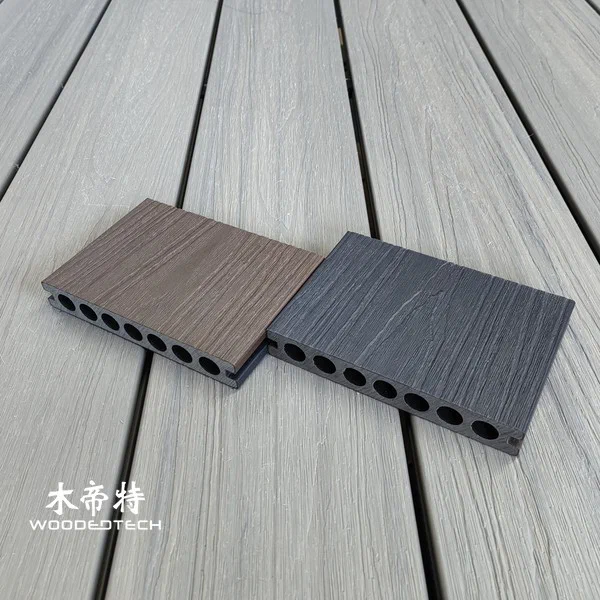
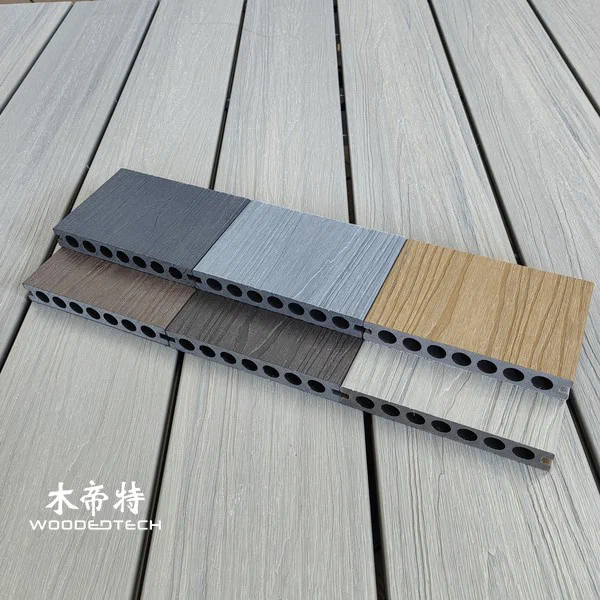
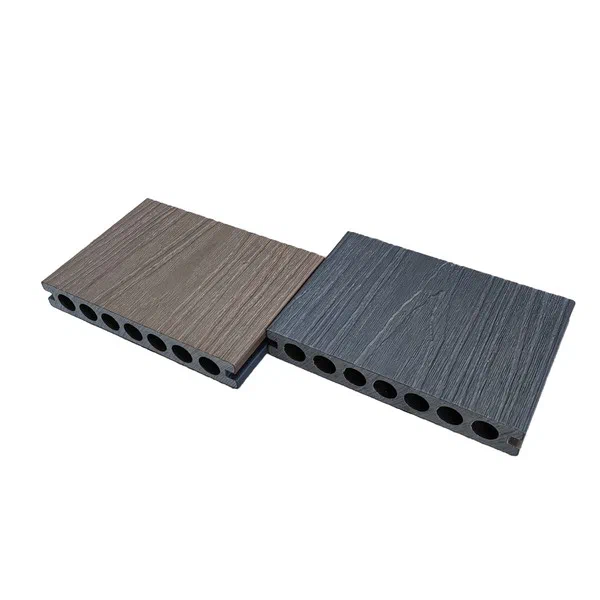
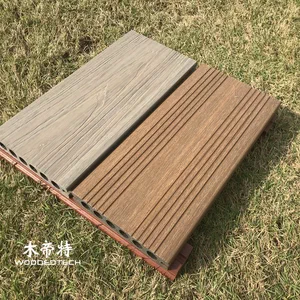
GD14521 Two Tene Co Extruded Decking Composite Wood dans Rosewood IP et Dark Grey HG offre deux options d'installation
Explorez le processus complet d'extrusion WPC extérieur pour GD14521 Two Tone Co Extruded Decking Composite Wood, assurant la qualité et la durabilité.
| Paiement | T/T à l'avance.Commande personnalisée: T / T, 50% prépaint, solde de 50% avant le chargement. |
|---|---|
| Termes de transaction | FOB, CIF, EXW, etc. |
| Échantillons | <30cm: échantillons gratuitement. >30cm: commande d'échantillons (les frais d'échantillon peuvent être déduits lors de la passation d'une commande de conteneur plus tard). |
| Longueur | Pour conteneur 20GP, la longueur maximale est de 5,8 mètres (le plus long); principalement 2,2 / 2,4 / 2,9 / 3,0 / 4,0 mètres (recommandé) ou personnalisé. |
Le processus d’extrusion extérieur WPC (Wood Plastic Composite) implique plusieurs étapes clés pour créer des matériaux de terrasse de haute qualité, tels que le GD14521 Two Tone Co Extruded Decking Composite Wood dans Rosewood IP et Dark Grey HG.Ce processus assure la durabilité, l’attrait esthétique et la polyvalence pour diverses options d’installation.
Mélange de matériaux
L’étape initiale du processus d’extrusion est le mélange de matériaux, où les fibres de bois, les polymères plastiques et les additifs sont combinés dans des rapports précis.Le choix des matériaux influence de manière significative les propriétés du produit final.Les additifs courants comprennent des stabilisateurs UV, des pigments de couleur et des agents anti-fongiques pour améliorer les performances du composite dans des conditions extérieures.Le mélange se produit dans un mélangeur à haut cisaillement pour assurer un mélange homogène, ce qui est vital pour l’uniformité dans le produit final.
Pellétiser
Une fois les matériaux mélangés, la phase suivante est la granulation.Le matériau mélangé est introduit dans un granulés, qui façonne le mélange en petites pastilles.Cette étape est cruciale car elle facilite la manipulation et l’alimentation du matériau dans l’extrudeuse.Les pastilles doivent maintenir une qualité constante, car toute variation peut entraîner des défauts dans le produit fini.
Contrôle de la température d’extrusion
Le contrôle de la température pendant le processus d’extrusion est essentiel pour la bonne fusion et l’écoulement du matériau.L’extrudeuse est équipée de zones de température qui peuvent être ajustées en fonction de la formulation spécifique du WPC.Typiquement, la température varie de 160°C à 220°C, selon la composition.Une bonne gestion de la température garantit que le matériau est suffisamment fondu sans dégrader les polymères, ce qui pourrait affecter les propriétés mécaniques et la couleur du terrassement.
Conception de moule
La conception du moule est un autre facteur critique dans la production du profil de terrasse final.Les moules sont conçus sur mesure pour créer la forme et les dimensions souhaitées des planches de terrasse.Pour le GD14521, le moule doit tenir compte de la caractéristique bicolore, en veillant à ce que les couleurs soient appliquées correctement pendant le processus de coextrusion.Le moule doit également permettre un refroidissement efficace et une libération facile du produit fini.
Calibration de refroidissement
Après avoir quitté l’extrudeuse, les planches WPC doivent être refroidies rapidement pour maintenir leur forme et empêcher la déformation.Ceci est réalisé grâce à une série de bains de refroidissement ou de systèmes de refroidissement par air.Un étalonnage de refroidissement approprié est essentiel pour maintenir la stabilité dimensionnelle et la qualité de surface.Si le processus de refroidissement est trop lent, il pourrait entraîner une déformation, tandis qu’un refroidissement trop rapide pourrait introduire des contraintes internes.
Traitement de surface
Le traitement de surface améliore l’esthétique et les performances du platelage WPC.Pour le GD14521, un procédé de co-extrusion applique une couche de protection qui fournit de la couleur et de la texture.Cette couche améliore la résistance aux UV et améliore la durabilité globale du produit.Les traitements de surface peuvent inclure un gaufrage pour une adhérence supplémentaire, ce qui est particulièrement important pour les applications extérieures où la résistance au glissement est critique.
Problèmes de production courants
Malgré la technologie avancée utilisée dans l’extrusion WPC, plusieurs problèmes de production courants peuvent se produire:
- Coloration incohérente: Les variations dans la distribution des pigments pendant le mélange peuvent conduire à une couleur inégale dans le produit final.
- Warping: Un refroidissement incorrect ou une conception incorrecte du moule peut provoquer un déformer, affectant l’installation et l’apparence du repérinage.
- Défauts de surface: Un traitement de surface inadéquat ou une contamination pendant l’extrusion peut entraîner des imperfections ou un manque d’adhérence dans la couche protectrice.
- Variabilité dimensionnelle: Les variations de contrôle de la température ou de débit d’alimentation peuvent affecter les dimensions du produit final, ce qui entraîne des problèmes de compatibilité lors de l’installation.
En comprenant et en répondant à ces défis, les fabricants peuvent produire des terrasses WPC extérieures de haute qualité qui répondent aux exigences de la forme et de la fonction.
Produits associés
 GD13823 Double Face Plate Face Co Extrudé WPC Decking dispose d'une largeur et d'une épaisseur populaires avec la structure creuse ronde
 3DGD13823 Co Extrusion WPC Decking dispose d'une surface en relief 3D de deuxième génération avec une technologie améliorée de finition en bois
 GD13823-3 Composites En Plastique De Bois Extrudé Co De Deuxième Génération Avec Des Performances Stables De Haute Qualité Pour Des Applications Extérieures De Première Qualité
 GD13820 WPC Co Extrusion Decking fournit des solutions de revêtement de sol extérieures fiables pour les zones climatiques extrêmement froides
Articles associés
Get a Free Quote
Interested in GD14521 Two Tene Co Extruded Decking Composite Wood dans Rosewood IP et Dark Grey HG offre deux options d'installation? Fill in the form and we will reply within 24 hours.