
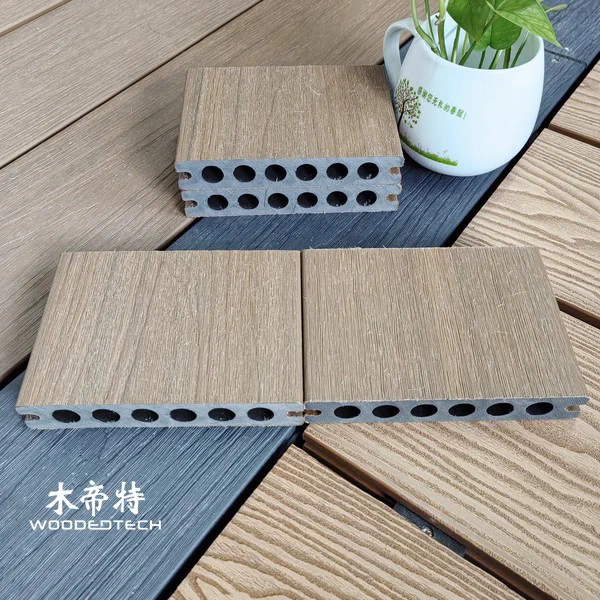
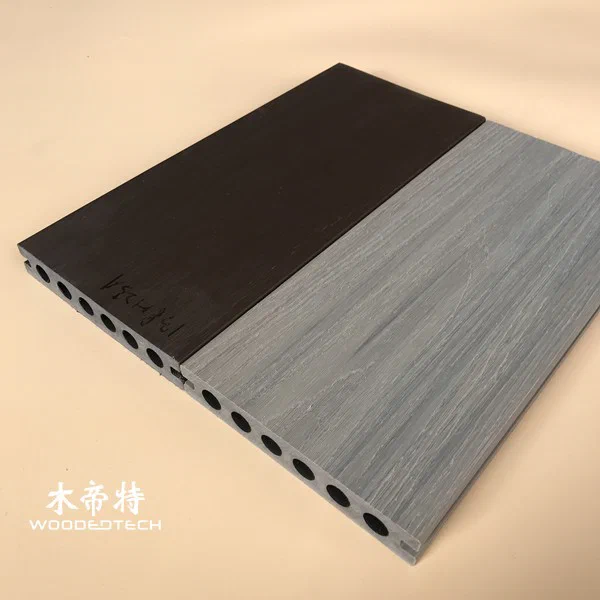
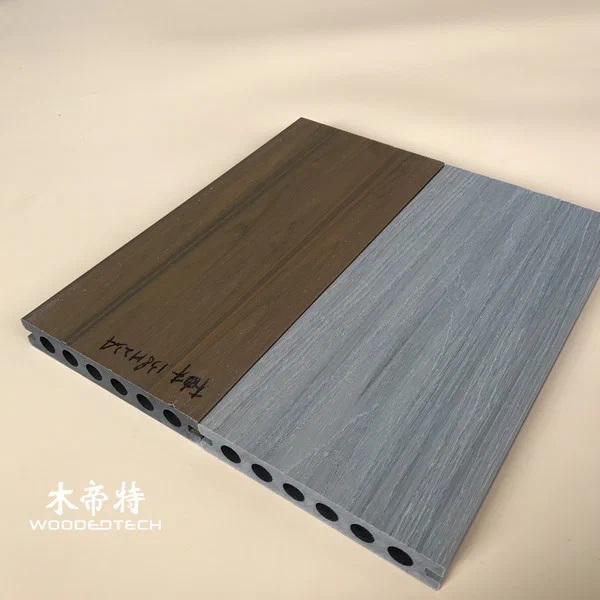
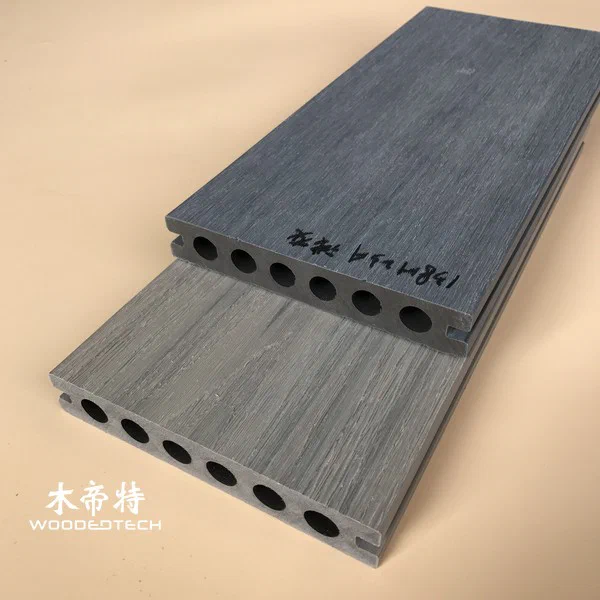
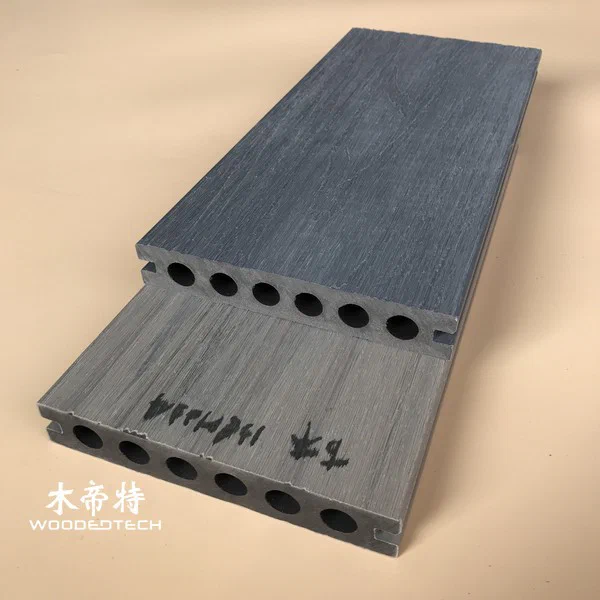
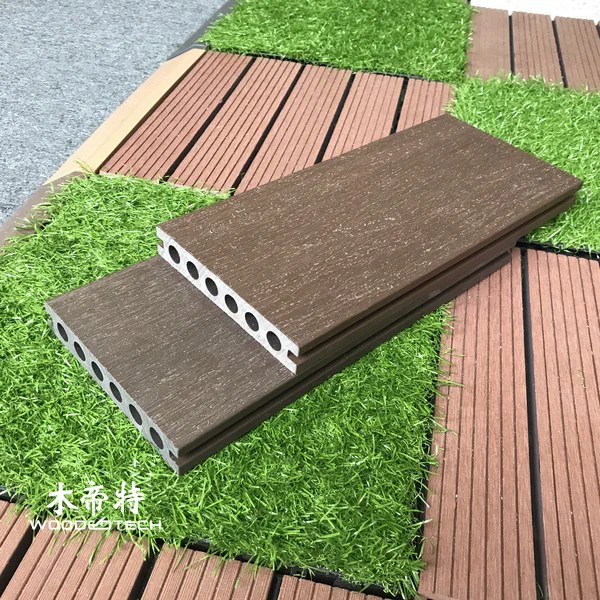
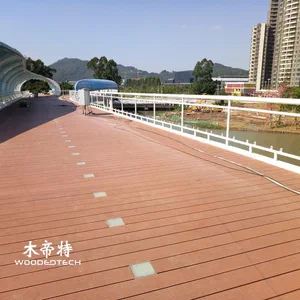
GD13823 Double Face Plate Face Co Extrudé WPC Decking dispose d'une largeur et d'une épaisseur populaires avec la structure creuse ronde
Découvrez le processus complet derrière la production de terrasses WPC à double face latérale CO-extruded WPC.
| Paiement | T/T à l'avance.Commande personnalisée: T / T, 50% prépaint, solde de 50% avant le chargement. |
|---|---|
| Termes de transaction | FOB, CIF, EXW, etc. |
| Échantillons | <30cm: échantillons gratuitement. >30cm: commande d'échantillons (les frais d'échantillon peuvent être déduits lors de la passation d'une commande de conteneur plus tard). |
| Longueur | Pour conteneur 20GP, la longueur maximale est de 5,8 mètres (le plus long); principalement 2,2 / 2,4 / 2,9 / 3,0 / 4,0 mètres (recommandé) ou personnalisé. |
Le processus d’extrusion extérieur WPC implique plusieurs étapes clés pour créer des produits de haute qualité tels que le revêtement WPC à double face latérale GD13823.Cette terrasse présente une largeur et une épaisseur populaires avec une structure creuse ronde, offrant à la fois un attrait esthétique et une intégrité structurelle.
Mélange de matériaux
La première étape du procédé d’extrusion est le mélange de matériaux.WPC, ou composite en plastique de bois, se compose généralement d’un mélange de farine de bois, de résines plastiques et d’additifs.Les matériaux sont soigneusement pesés et combinés dans un mélangeur de grande capacité pour assurer un mélange homogène.Cette étape est cruciale, car la qualité du mélange a un impact direct sur la résistance et la durabilité du produit final.Les additifs courants peuvent inclure des stabilisateurs UV, des colorants et des retardateurs d’incendie pour améliorer les caractéristiques de performance.
Pellétiser
Une fois les matériaux mélangés, la phase suivante est la granulation.Le mélange homogène est introduit dans un granulateur, qui comprime le mélange en petites pastilles.Ce processus aide non seulement à une manipulation efficace des matériaux, mais assure également une alimentation cohérente dans l’extrudeuse.La taille et la forme des pastilles peuvent varier en fonction des exigences spécifiques de la ligne d’extrusion, et elles doivent être uniformes pour éviter toute variation dans le processus d’extrusion.
Contrôle de la température d’extrusion
Le contrôle de la température lors de l’extrusion est essentiel pour atteindre les propriétés souhaitées du ponçage WPC.L’extrudeuse est équipée de chauffages et de capteurs de température pour maintenir des réglages de température précis dans tout le canon et la matrice.Typiquement, la température est maintenue entre 160°C et 220°C, selon la formulation spécifique et les caractéristiques souhaitées du terrassement.Le maintien de la bonne température garantit que le mélange fond uniformément, ce qui permet un écoulement lisse à travers la matrice.
Conception de moule
La conception du moule joue un rôle important dans la mise en forme du produit final.Pour le platelage GD13823, le moule est conçu pour créer une surface plane double face avec une structure creuse ronde.Cette conception améliore non seulement l’attrait esthétique, mais réduit également l’utilisation des matériaux tout en maintenant la résistance structurelle.Le moule doit être fabriqué à partir de matériaux durables pour résister aux pressions du processus d’extrusion, et il doit comporter un usinage de précision pour assurer des bords propres et une épaisseur uniforme.
Calibration de refroidissement
Après la sortie du matériau WPC du moule, il doit être refroidi rapidement pour solidifier la forme.L’étalonnage de refroidissement consiste à faire passer le produit extrudé à travers un bain-marie ou un système de refroidissement par air.La vitesse de refroidissement est surveillée attentivement pour éviter la déformation et s’assurer que le terrasse conserve ses dimensions prévues.Un refroidissement approprié est essentiel pour atteindre les propriétés mécaniques souhaitées, telles que la résistance à la traction et la résistance aux chocs.
Traitement de surface
Le traitement de surface est la dernière étape avant l’emballage du produit fini.Pour le platelage GD13823, les traitements de surface peuvent inclure la texturation pour améliorer la résistance au glissement ou l’application d’un revêtement protecteur pour améliorer la résistance aux UV.Ces traitements améliorent non seulement la durabilité du produit, mais aussi son attrait visuel.Les traitements peuvent être personnalisés en fonction des préférences des clients ou des conditions environnementales spécifiques auxquelles le terrassement sera confronté.
Problèmes de production courants
Malgré une technologie avancée, plusieurs défis peuvent survenir au cours du processus d’extrusion WPC.Certaines questions courantes comprennent:
- Taille de granulés incohérente entraînant des problèmes d’alimentation.
- Les fluctuations de température entraînant un mauvais débit et des défauts de surface.
- Ventile à la Moule provoquant des inexactitudes dimensionnelles.
- Refroidissement inadéquat conduisant à la déformation ou à la distorsion.
- Imperfections de surface dues à une application de traitement incorrecte.
En attaquant ces problèmes de manière proactive, les fabricants peuvent améliorer la qualité et la performance des produits de terrasses WPC en plein air comme le GD13823.
Produits associés
 3DGD13823 Co Extrusion WPC Decking dispose d'une surface en relief 3D de deuxième génération avec une technologie améliorée de finition en bois
 GD14521 Two Tene Co Extruded Decking Composite Wood dans Rosewood IP et Dark Grey HG offre deux options d'installation
 GD13820 WPC Co Extrusion Decking fournit des solutions de revêtement de sol extérieures fiables pour les zones climatiques extrêmement froides
 GD13823-3 Composites En Plastique De Bois Extrudé Co De Deuxième Génération Avec Des Performances Stables De Haute Qualité Pour Des Applications Extérieures De Première Qualité
Articles associés
 2023 Comparaison des matériaux de terrasse composite: informations clés pour les acheteurs industriels
 Améliorer la sécurité et l'esthétique: étapes composites pour les espaces commerciaux en 2023
 Améliorer les espaces extérieurs: les avantages de la garniture de pont composite pour les entrepreneurs
Get a Free Quote
Interested in GD13823 Double Face Plate Face Co Extrudé WPC Decking dispose d'une largeur et d'une épaisseur populaires avec la structure creuse ronde? Fill in the form and we will reply within 24 hours.