
Technologie de co-extrusion WPC: avantages, applications et tendances de fabrication industrielle
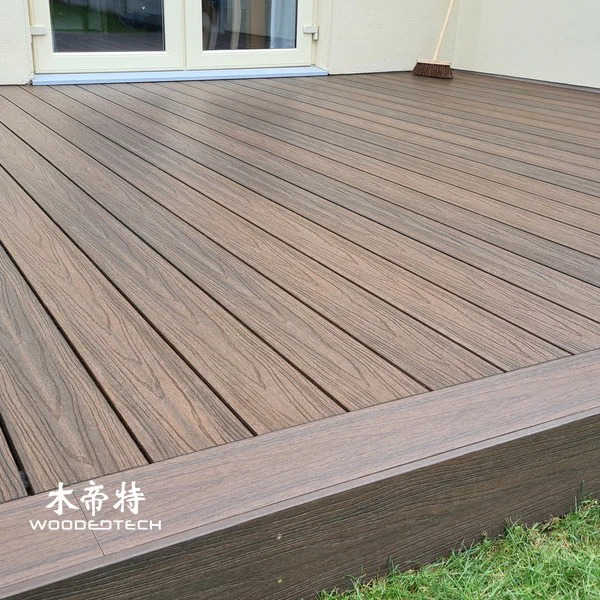
La technologie de co-extrusion WPC combine un noyau composite en bois-plastique (WPC) avec une couche externe en polymère protecteur pour produire des matériaux de construction durables et résistants aux intempéries.Contrairement à l’extrusion monocouche traditionnelle, ce processus crée une surface fonctionnelle qui améliore la résistance à l’humidité, la protection contre les UV, la résistance aux rayures et la stabilité des couleurs.Il est de plus en plus utilisé dans les terrasses extérieures, les revêtements muraux, les clôtures et les profils architecturaux où les performances à long terme et la faible maintenance sont importantes.
1.Comment fonctionne la technologie de co-extrusion WPC
La co-extrusion WPC est un processus de fabrication dans lequel deux ou plusieurs flux de matériaux sont extrudés simultanément à travers une filière de coextrusion spécialement conçue.La ligne d’extrusion principale produit le noyau WPC structurel, tandis qu’une ligne d’extrusion secondaire fournit une couche polymère protectrice, couramment en PEHD ou en une autre formulation thermoplastique compatible.
Le noyau se compose généralement de farine de bois, de plastique recyclé ou vierge, d’agents de couplage, de lubrifiants, de stabilisants et d’additifs de transformation.La couche de bouchon externe utilise une formulation de polymère plus performante avec des stabilisateurs UV, des pigments et d’autres additifs fonctionnels.Les deux couches se lient lors de l’extrusion, formant un profil unifié sans nécessiter un processus de revêtement séparé.
Le principal avantage est la combinaison de la résistance structurelle et de la protection de surface.Le noyau WPC offre rigidité et stabilité dimensionnelle, tandis que la couche externe aide à protéger contre la pénétration d’humidité, la coloration, la décoloration et l’usure de la surface quotidienne.Cela rend la co-extrusion particulièrement adaptée aux environnements extérieurs exigeants.
2.Processus de fabrication de co-extrusion complet de WPC
Mélange et préparation de matériaux
Une préparation constante de matière première est essentielle pour une extrusion stable.La farine de bois doit avoir une taille de particules et une teneur en humidité contrôlées, car une humidité excessive peut causer des bulles, des défauts de surface et un rendement instable.L’équipement de séchage est couramment utilisé pour réduire l’humidité avant la préparation.
La formulation principale du WPC combine la farine de bois, la résine thermoplastique, les agents de couplage, les lubrifiants et les stabilisants.Les proportions additives dépendent des propriétés mécaniques requises, des caractéristiques de traitement et de l’application prévue.
La formulation de la couche de capuchon est préparée séparément.Il contient généralement un polymère résistant aux intempéries, un mélange-maître de couleur, des absorbeurs UV, des antioxydants et d’autres additifs fonctionnels.Les deux formulations doivent avoir des températures de traitement compatibles et une adhérence interfaciale suffisante pour prévenir le délamage.

L’équipement de mélange à chaud et à froid à grande vitesse aide à distribuer les additifs uniformément et à maintenir une qualité de matériau constante.Une mise en lot précise et une surveillance de la température sont importantes pour réduire les différences entre les lots de production.
Pelletisation et compléments matériels
Après mélange, les matériaux de coeur et de bouchon peuvent subir des processus de composition et de granulation distincts, selon la configuration de la ligne de production.Une extrudeuse à double vis est couramment utilisée pour obtenir une dispersion uniforme de la farine de bois, du polymère et des additifs.
Lors du mélange, le matériau traverse des zones de chauffage, de mélange et de convoyage contrôlées.Le matériau composé est ensuite refroidi et granulé en granulés aptes à une extrusion ultérieure.
La taille constante des granulés, la teneur en humidité et la composition des matériaux aident à maintenir des taux d’alimentation stables.Pour les fabricants utilisant l’extrusion directe sans granulation, le mélange préparé peut être introduit directement dans l’extrudeuse de production, à condition que l’équipement soit conçu pour ce procédé.
Contrôle de la température de co-extrusion
Le contrôle de la température est l’un des facteurs les plus importants de la coextrusion WPC.Le matériau de base et la couche de bouchon de protection doivent atteindre des conditions de traitement appropriées tout en maintenant un bon collage et en évitant la dégradation thermique.
Une ligne de production typique utilise des zones de chauffage contrôlées indépendamment pour l’extrudeuse principale, l’extrudeuse secondaire et la filière de coextrusion.Les réglages de température dépendent du type de polymère, de la teneur en bois, de la configuration de la vis et de la vitesse de production.
Pour de nombreuses formulations WPC à base de PEHD, les températures de traitement sont généralement d’environ 150 à 40 °C, bien que la fenêtre de fonctionnement réelle doit être établie par le biais d’essais de matériaux.
Des températures excessives peuvent provoquer une dégradation du bois, une décoloration, des odeurs désagréables et un écoulement de fonte instable.Des températures insuffisantes peuvent entraîner une mauvaise plastification, une extrusion inégale et une liaison faible entre les couches de noyau et de bouchon.
Les opérateurs devraient surveiller la pression de fusion, la charge du moteur, la vitesse de vis et les fluctuations de température tout au long de la production plutôt que de ne compter que sur les réglages de la zone de chauffage.
Co-extrusion moule et conception de matrice
La filière de coextrusion détermine la géométrie de profil final et la répartition de la couche externe de protection.Ses canaux d’écoulement internes doivent guider le noyau et les matériaux de bouchon dans les positions correctes avant qu’ils ne sortent de la matrice.
Une bonne conception de matrice nécessite une distribution équilibrée de la fonte, une résistance à l’écoulement appropriée et une épaisseur constante de la couche de bouchon.Un mauvais équilibre de débit peut produire une couverture de surface inégale, un matériau de noyau exposé ou une consommation excessive de matériaux.
Pour le pontage extérieur et le revêtement mural, les fabricants doivent également tenir compte de l’épaisseur du profil, des structures creuses ou solides, des nervures de renfort, des exigences de drainage et des tolérances dimensionnelles.
Une matrice correctement conçue devrait minimiser les zones mortes et l’accumulation de matériaux tout en permettant un nettoyage et un ajustement pratiques.Ceci est particulièrement important lorsque les fabricants produisent plusieurs tailles de profil ou couleurs sur la même ligne d’extrusion.
Refroidissement, étalonnage et traitement de surface
Après avoir quitté la matrice, le profil WPC chaud entre dans un système d’étalonnage et de refroidissement sous vide.L’équipement d’étalonnage maintient les dimensions requises, la rectitude et la géométrie de section tandis que le matériau se solidifie progressivement.
Le refroidissement doit être uniforme.Un refroidissement excessivement rapide peut créer une contrainte interne, une distorsion de surface ou une instabilité dimensionnelle.Un refroidissement insuffisant peut provoquer une flexion, une déformation et des dimensions inexactes lors de la traction et de la découpe.
Une fois que le profil atteint une température stable, une machine de transport contrôle la vitesse de traction, suivie d’une coupe automatique à la longueur requise.
Le traitement de surface peut inclure le gaufrage, le brossage, le ponçage et la texturation au grain de bois.Ces processus améliorent l’apparence et fournissent différentes finitions de surface pour les applications extérieures.Les produits co-extrudés peuvent également être fabriqués avec des surfaces en bois mates, texturées ou naturelles, en fonction des besoins du client et de la configuration de l’équipement.
3.Avantages et applications principaux de la co-extrusion WPC
Le plus grand avantage de la co-extrusion est la protection supplémentaire fournie par la couche externe de polymère.Par rapport aux produits WPC non capés conventionnels, les profilés co-extrudés correctement fabriqués offrent généralement une meilleure résistance à la coloration, à l’exposition à l’humidité, à la dégradation des UV et à l’usure de surface.
Les principaux avantages comprennent:
- Résistance accrue aux conditions météorologiques: Le bouchon de protection aide à réduire les effets de la pluie, de la lumière du soleil et de l’évolution des conditions extérieures.
- Meilleure résistance aux taches: La couche externe facilite le nettoyage quotidien et aide à empêcher les contaminants courants de pénétrer la surface.
- apparence améliorée: Les fabricants peuvent offrir des couleurs plus cohérentes, des textures de bois-grain réalistes et différentes finitions de surface.
- Entretien réduit: Les surfaces de protection peuvent réduire le besoin de peinture fréquente, d’étanchéité et d’autres traitements.
- Durée de vie prolongée: Une couche de bouchon correctement formulée et fabriquée aide à maintenir l’apparence et les performances du produit au fil du temps.
Les applications courantes comprennent la terrasse extérieure WPC, le sol au bord de la piscine, les allées de jardin, le sol du balcon, le revêtement mural extérieur, la clôture d’intimité et les profils architecturaux décoratifs.Les projets d’aménagement paysager commercial et les espaces extérieurs publics bénéficient également de la combinaison de durabilité et de faible entretien.
4.Problèmes et solutions de production courants
Même avec des équipements d’extrusion avancés, les fabricants peuvent rencontrer plusieurs défis de production.
| Problème de production | Cr cause possible | Solution recommandée | |————–| | Délamination de la couche de bouchon | Mauvaise compatibilité des matériaux ou liaison insuffisante | Optimiser la formulation de polymère et la température de matrice | | Épaisseur inégale de bouchon | Déséquilibre de l’écoulement de fusion ou de l’alignement incorrect de la filière | Réglage des canaux d’écoulement et de la sortie d’extrusion | | Bulles de surface | humidité excessive dans les matières premières | Améliorer le séchage et le stockage des matériaux | | Cintrage de profil | Tension de refroidissement inégale ou excessive | Optimiser la vitesse de refroidissement et de transport | | Finition de surface ruguse | Mauvaise plastification ou alimentation en matériaux instable | Réglage de la température, de la vitesse de la vis et de la formulation | | Variation de couleur | Dispersion de pigment incohérente ou fluctuations de température | Améliorer le mélange et le contrôle de la température | | Instabilité dimensionnelle | Installation ou refroidissement incorrect | Réglage des réglages sous vide et des conditions de refroidissement |
La qualité de la production doit être contrôlée tout au long du processus de fabrication.Les articles d’inspection importants comprennent l’épaisseur de la couche de capuchon, les dimensions de profil, la résistance aux chocs, l’absorption d’eau, la consistance de la couleur, la résistance au collage et la résistance aux intempéries.
Les fabricants devraient également établir des paramètres de production normalisés et tenir des registres par lots pour identifier les causes des défauts récurrents.
5.Tendances de la fabrication industrielle et développement futur
La technologie de co-extrusion WPC évolue vers une automatisation plus élevée, une efficacité améliorée des matériaux et des performances de surface plus avancées.Les fabricants investissent dans des systèmes de dessing de précision, des régulateurs de température intelligents, une surveillance automatique de l’épaisseur et des lignes d’extrusion intégrées pour améliorer la cohérence de la production.
Le développement des matériaux est une autre tendance importante.Les polymères recyclés, les fibres de bois d’origine responsable, les agents de couplage améliorés et les stabilisateurs UV plus efficaces aident les fabricants à développer des produits avec de meilleures références environnementales et des performances extérieures.
Le développement de produits sur mesure prend également de plus en plus d’importance sur les marchés internationaux.Les acheteurs regardent au-delà des profils de terrasse standard et demandent des couleurs, des textures, des dimensions, des finitions de surface et des propriétés mécaniques spécifiques.Des équipements de coextrusion flexibles permettent aux fabricants de développer différentes structures de produits tout en maintenant une qualité de production constante.
Pour les fabricants de WPC, la clé d’une co-extrusion réussie n’est pas simplement d’ajouter une couche externe de protection.Il nécessite un contrôle coordonné de la formulation du matériau, de la composition, de la température d’extrusion, de la conception de la matrice, du refroidissement et de la finition de surface.Les fabricants qui établissent des conditions de traitement stables et des systèmes de contrôle de qualité fiables peuvent produire des produits composites extérieurs de plus grande valeur et répondre plus efficacement à l’évolution des exigences du marché de la construction et de l’aménagement paysager.
Articles associés
 Solutions de terrasse composite Co Extrusion: Guide du marché B2B 2026
 Le traitement de surface de terrasse WPC améliore la texture d'apparence et les performances extérieures à long terme
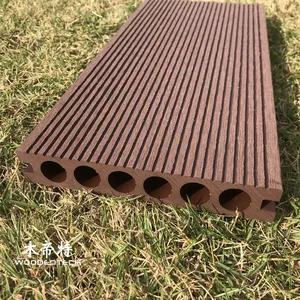 Le détail de terrasse WPC explique les structures de profil et les fonctionnalités d'installation pour les applications extérieures
Produits associés
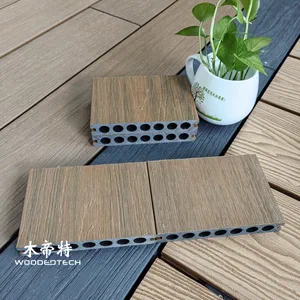 Le GD14622 Decking en WPC dispose d'un design d'extrusion classique Round Hole Co qui est resté populaire depuis des années
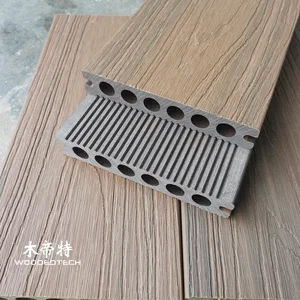 Les meilleurs ponts composites GD14023 sont dotés d'une surface d'extrusion à simple face avec une structure de trou rond classique pour les applications extérieures
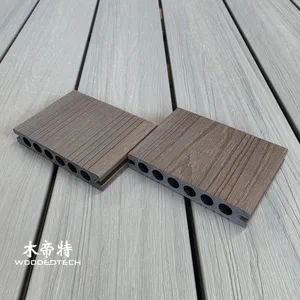 Le bois de santal violet GD13823-3 Co Extrudé WPC extérieur avec des trous ronds sont disponibles en stock en 3 mètres de longueur toute l'année