
Techniques de fabrication pour les composites de matrice polymère (PMC): un guide
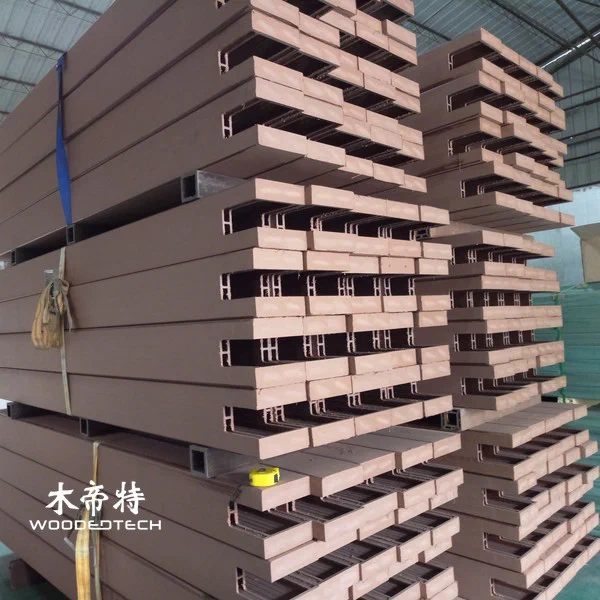
Les composites à matrice polymère (PMC) sont des matériaux d’ingénierie fabriqués en combinant une résine polymère avec des matériaux de renforcement pour atteindre des caractéristiques de résistance, de durabilité et de performance spécifiques.Dans la fabrication extérieure de WPC, le processus d’extrusion joue un rôle central dans la production de profilés cohérents pour le revêtement, le revêtement mural, la clôture et d’autres applications extérieures.Comprendre chaque étape de production aide les fabricants à améliorer la qualité des produits, à réduire les déchets et à maintenir des performances stables de la chaîne d’approvisionnement.
Comprendre la fabrication composite de la matrice polymère
Les composites à matrice polymère combinent une matrice à base de polymères avec des matériaux de renforcement tels que les fibres de bois, les charges minérales ou les fibres synthétiques.Le composite en plastique de bois (WPC) est un exemple courant, généralement fabriqué à l’aide de thermoplastiques tels que le PEHD, le PVC ou le PP combinés avec de la farine de bois et des additifs fonctionnels.
La matrice polymère relie les matériaux de renforcement, tandis que les charges influencent la rigidité, la stabilité dimensionnelle, la texture et le coût.Les additifs tels que les agents de couplage, les lubrifiants, les antioxydants et les stabilisants UV aident à améliorer le traitement et la performance extérieure.
Pour les produits WPC extérieurs, la formulation doit équilibrers plusieurs facteurs:
- Résistance mécanique et résistance aux chocs
- Résistance à l’humidité et stabilité dimensionnelle
- Résistance aux UV et rétention de couleur
- Fluicité de traitement et stabilité à l’extrusion
- Apparence de surface et durabilité à long terme
Une formulation cohérente est le point de départ d’une production fiable.
Mélange et granulation de matériaux
La première étape de production consiste à préparer et à mélanger des matières premières.La farine de bois doit avoir une taille de particules et une teneur en humidité contrôlée avant de la mélanger.L’excès d’humidité peut causer des bulles, des défauts de surface et une faible liaison pendant l’extrusion.
Les fabricants utilisent généralement des mélangeurs à chaud à grande vitesse pour distribuer uniformément les polymères, les fibres de bois et les additifs.La température et le temps de mélange doivent être contrôlés pour éviter une dégradation prématurée tout en assurant une dispersion suffisante.
Après mélange à chaud, le matériau peut pénétrer dans un mélangeur de refroidissement pour réduire sa température et éviter l’agglomération.Selon la chaîne de production et la formulation, les fabricants peuvent utiliser l’alimentation directe en poudre ou la granulation avant l’extrusion.
La granulation transforme le composé mélangé en granulés uniformes, rendant l’alimentation des matériaux plus stable et améliorant la cohérence pendant la production.Cependant, le processus de granulation doit être soigneusement contrôlé pour éviter une exposition excessive à la chaleur, une mauvaise dispersion ou une absorption d’humidité.
Contrôle de la température d’extrusion
L’extrusion est le processus de base dans la fabrication extérieure de WPC.Le composé préparé pénètre dans une extrudeuse à vis unique ou à double vis, où la chaleur et le cisaillement mécanique ramollissent le polymère et distribuent les fibres de bois dans toute la fonte.
Les réglages de température dépendent du type de polymère, de la formulation, de la configuration de la vis et de la conception du produit.Chaque zone de chauffage a besoin d’un contrôle indépendant pour maintenir un débit de matériau stable.
Les considérations de traitement typiques comprennent:
- Zone d’alimentation: Maintenir une alimentation en matériau lisse sans adoucissement prématuré.
- Zone de compression: Favoriser la fusion et le mélange uniforme des matériaux.
- Zone de dosage: Maintenir une pression de fusion et un rendement constants.
- Zone de matrice: Gardez le matériau suffisamment fluide pour une formation précise du profil.
Des températures excessives peuvent entraîner une dégradation des fibres de bois, une décoloration, des odeurs désagréables et des performances mécaniques réduites.Les températures trop basses peuvent entraîner une mauvaise plastification, une pression d’extrusion élevée, des surfaces rugueuses et un rendement instable.
Les ingénieurs d’extrusion expérimentés surveillent la température de fusion, la vitesse de la vis, la charge moteur, la pression et la vitesse de production ensemble plutôt que de ne compter que sur les réglages de la zone de chauffage.
Conception de moule et formation de profil
La filière d’extrusion détermine la forme finale en coupe transversale et la précision dimensionnelle des produits WPC.Pour les panneaux de terrasse, les panneaux muraux et les profilés creux, la conception du moule doit tenir compte de l’écoulement du matériau, de l’épaisseur de la paroi, des cavités internes et du comportement de refroidissement.
Un moule bien conçu offre une distribution équilibrée du matériau sur l’ensemble du profil.Un écoulement inégal peut créer des différences dans l’épaisseur de la paroi, la contrainte interne, les défauts de surface et la variation dimensionnelle.
Les facteurs importants de conception de moules comprennent:

- Géométrie du canal sous pression et résistance au flux
- Distribution de la fonte à travers les sections creuses et solides
- Consistance d’épaisseur de paroi
- Vétération et contrôle de pression
- Compatibilité avec la formulation WPC sélectionnée
Pour les planches de terrasse creuses, les structures de support internes et les dispositions de cavité doivent fournir une rigidité suffisante sans augmenter inutilement la consommation de matière.
L’étalonnage des moules est tout aussi important.Les fabricants doivent effectuer des essais, inspecter les dimensions du profil et ajuster les paramètres de matrice avant d’approuver la production de masse.
Étalonnage de refroidissement et stabilité dimensionnelle
Après avoir quitté la matrice, le profil WPC chaud entre dans un système d’étalonnage et de refroidissement.L’étalonnage sous vide aide à maintenir la forme et les dimensions requises, tandis que le refroidissement à l’eau contrôlée réduit la température du matériau et stabilise le profil.
La vitesse de refroidissement doit correspondre à la sortie d’extrusion.Si le refroidissement est trop rapide, un stress interne peut se développer, augmentant le risque de déformation, de fissure ou de rétrécissement inégal.Un refroidissement insuffisant peut provoquer des déformations lors de la traction, de la coupe et de l’empilement.
Les ingénieurs doivent accorder une attention particulière à:
- Pression sous vide et précision d’étalonnage
- Température et circulation de l’eau de refroidissement
- Vitesse de transport et synchronisation
- Lisseur de profil et épaisseur de paroi
- Rétrécissement après refroidissement
L’étalonnage de refroidissement stable est particulièrement important pour les longues planches de terrasse WPC extérieures, où même de petites différences dimensionnelles peuvent affecter l’installation et l’alignement des joints.
Traitement de surface et finition de produit
Le traitement de surface donne aux produits WPC leur apparence finale et peut améliorer les performances fonctionnelles.Les techniques de finition courantes comprennent le ponçage, le brossage, le gaufrage, les combinaisons de ponçage-texturation et la coextrusion.
Le brossage mécanique crée une texture plus naturelle en bois, tandis que le gaufrage produit des motifs de grains décoratifs.Ces processus doivent être synchronisés avec le mouvement du profil pour éviter les motifs incohérents ou les dommages de surface.
La technologie de co-extrusion ajoute une couche de polymère de protection autour du noyau WPC.Cette couche externe peut améliorer la résistance à la coloration, à l’humidité, à l’exposition aux UV et à l’usure de surface, en fonction du matériau du bouchon et de la formulation.
Après le traitement de surface, les produits subissent une coupe, une inspection dimensionnelle, des vérifications d’apparence et un emballage.L’emballage de protection est important pendant le stockage et le transport pour prévenir les rayures, la contamination et la déformation.
Problèmes de production et contrôle de la qualité
Même les usines WPC bien équipées peuvent rencontrer des problèmes de production causés par la variation des matières premières, des paramètres de traitement incorrects ou l’usure de l’équipement.
Les questions communes comprennent:
- Bulles de surface: souvent associées à une humidité excessive de la matière première ou à une ventilation inadéquate.
- Surfaces rugueuses: Peut résulter d’une mauvaise plastification, d’une lubrification inadaptée ou d’un écoulement de fonte instable.
- Warping de profil: Généralement lié à un refroidissement inégal, à une contrainte interne ou à une vitesse de transport incohérente.
- Variation de couleur: Peut être causée par une dispersion additive incohérente, des différences de matières premières ou une dégradation thermique.
- Faible résistance mécanique: Peut indiquer un mauvais collage fibre-polymère, une formulation incorrecte ou un traitement inadéquat.
- incohérence dimensionnelle: résulte souvent d’une pression d’extrusion instable, d’un équipement d’étalonnage usé ou d’une vitesse de traction incorrecte.
Un système d’inspection fiable devrait inclure des mesures dimensionnelles, des tests de densité, des essais d’absorption d’eau, l’évaluation de la résistance aux chocs, des essais de résistance à la flexion et l’inspection de l’apparence.Les produits de plein air devraient également faire l’objet d’évaluations appropriées des UV et de l’altération.
Les fabricants devraient enregistrer les paramètres de production et les résultats d’inspection par lot.Cela facilite l’identification des défauts récurrents, la traçabilité des variations de matière première et le maintien d’entre-hauts de la qualité du produit dans les grandes commandes.
Pour les acheteurs internationaux, la compréhension du processus de fabrication fournit une base pratique pour l’évaluation d’un fournisseur WPC.Une usine capable devrait démontrer le contrôle sur la préparation des matières premières, la technologie d’extrusion, l’étalonnage des moules, la finition de surface et l’inspection finale.Ces capacités de production influence sont directement la cohérence du produit, la fiabilité de la livraison et la performance à long terme des produits composites en plastique en bois extérieur.
Articles associés
 Bloc de bois en plastique: applications industrielles, avantages et sélection de matériaux
 Solutions de bois composite: applications industrielles, avantages et tendances du marché
 WPC Pros and Cons: Un guide complet pour les applications industrielles
 WPC MPC: Applications industrielles, normes de performance et principaux avantages
Produits associés
 GD13823-3 Les planches composites pour la terrasse sont disponibles en plusieurs couleurs de stock avec 3 longueurs de mètre et livraison d'une seule pièce
 3DGL18024 WPC Longboard Clôture Caractéristique Premium Co Extruded 3D Embossed Teak Wood Grain Texture avec des fibres de bois naturelles réalistes
 La Classique D14025-4 Red Wood WPC Wood Sheet dispose d'un design de grain de bois plat 2D intemporel qui reste populaire après vingt ans