Comment faire ressembler le plastique au bois: techniques et applications de finition industrielle
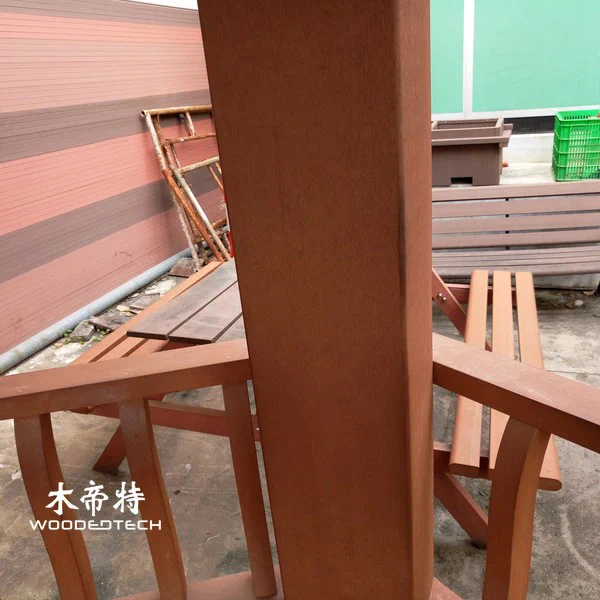
Le plastique peut être fait pour ressembler à du bois naturel grâce à des processus d’extrusion WPC soigneusement contrôlés, de texturation de surface et de finition.Pour les produits composites en plastique de bois extérieur, l’obtention de motifs de grain réalistes, la couleur constante et la résistance aux intempéries à long terme nécessite une coordination entre la formulation du matériau, les conditions d’extrusion, la conception du moule, l’étalonnage de refroidissement et le traitement post-extrusion.
1.Mélange et granulation de matériaux
Le WPC extérieur combine généralement la farine de bois avec des thermoplastiques tels que le PEHD, le PP ou le PVC, selon la conception du produit.La farine de bois fournit un aspect naturel et une texture, tandis que le polymère forme la matrice continue qui lie les matériaux ensemble.Les agents de couplage améliorent l’adhérence entre les fibres de bois et le plastique, tandis que les lubrifiants, les pigments, les stabilisants UV et les aides à la transformation aident à maintenir la stabilité de la production et la durabilité extérieure.
Avant le mélange, la farine de bois doit être séchée à un niveau d’humidité contrôlé approprié pour la formulation.L’excès d’humidité peut causer des bulles, des surfaces rugueuses et des vides internes.Le mélange à grande vitesse répartit uniformément les additifs et l’équipement de composition mélange les ingrédients dans une fonte constante.Selon la chaîne de production, le composé est soit granulé pour l’extrusion ultérieure, soit traité directement par un système d’extrusion approprié.Une alimentation cohérente et une dispersion uniforme sont essentielles pour une qualité de couleur et de surface stable.
2.Contrôle de la température d’extrusion et conception de moule
Le processus d’extrusion détermine la façon dont le composite conserve sa forme et accepte une finition en bois.Les températures du baril, la vitesse de la vis, la vitesse d’alimentation et la pression de fusion doivent être ajustées en fonction du polymère, de la teneur en bois et de la configuration de l’équipement.Des températures excessives peuvent dégrader les fibres de bois et provoquer une décoloration, tandis que la chaleur insuffisante peut entraîner une mauvaise fusion, des surfaces rugueuses ou des profils faibles.
La matrice d’extrusion doit répartir le matériau uniformément à travers le profilé, qu’il s’agisse de panneaux de terrasse solides, de sections creuses ou de revêtements muraux extérieurs.La géométrie de la matrice, les canaux d’écoulement et les dimensions d’étalonnage affectent l’épaisseur, la précision dimensionnelle et la cohérence de la surface.Pour les produits nécessitant des motifs de grains réalistes, les fabricants peuvent intégrer des rouleaux de texturation ou de l’équipement de gaufrage en aval de la matrice.Une synchronisation appropriée entre la vitesse d’extrusion et la pression de gaufrage permet de créer des détails de grain continus sans fausser le profil.
3.Étalonnage de refroidissement et traitement de surface à grain de bois
Après avoir quitté la matrice, le profil WPC chaud passe par un système d’étalonnage qui établit ses dimensions finales.L’étalonnage sous vide, le refroidissement contrôlé et les réservoirs d’eau positionnés de manière appropriée aident à prévenir le déformage, le rétrécissement et l’épaisseur inégale.Le refroidissement doit être suffisamment progressif et cohérent pour préserver la stabilité dimensionnelle sans ralentir inutilement la production.
La finition industrielle en bois peut impliquer plusieurs techniques:
- Embossage: Appuie les motifs bois-grain dans la surface, créant une texture tactile et améliorant le réalisme visuel.
- Brossage et ponçage: Enlevez les irrégularités de surface et exposez les caractéristiques sélectionnées en fibre de bois pour un aspect plus naturel.
- Mélange de couleurs: Combine des pigments complémentaires ou des couleurs de surface pour reproduire la variation tonale du bois.
- Co-extrusion: Applique une couche externe de polymère de protection qui peut fournir une stabilité de couleur améliorée, une résistance aux taches et une protection contre les intempéries.
- Impression de surface: Ajoute des motifs de grain décoratifs où la formulation du matériau et le système d’impression sont compatibles.
Pour les applications extérieures, la résistance aux UV, l’exposition à l’eau, l’abrasion et la performance de glissement doivent être évaluées parallèlement à l’apparence.Un motif de grain réaliste seul ne garantit pas une durabilité à long terme.
4.Problèmes et applications de production courants
Les défauts courants comprennent les bulles de surface, les lignes d’extrusion rugueuses, la couleur incohérente, les marques de matrice visibles, les profils déformés et le gaufrage inégal.Le contrôle de l’humidité, l’alimentation stable, les réglages de température corrects, l’écoulement de la matrice optimisée et la pression de gaufrage synchronisée sont les principales mesures correctives.Les fabricants doivent également inspecter les profilés finis pour connaître les tolérances dimensionnelles, les défauts de surface, la consistance des couleurs et les performances mécaniques avant l’emballage.
Ces techniques sont largement utilisées dans la terrasse extérieure WPC, le revêtement mural extérieur, l’escrime, les pergolas, les persiennes et les panneaux décoratifs.Pour les acheteurs B2B, le processus le plus approprié dépend de la profondeur de grain requise, de la variation de couleur, du volume de production, de l’exposition à l’environnement et du prix cible.Un système de finition bien contrôlé aide les fabricants à fournir une esthétique uniforme en bois tout en conservant les avantages de faible entretien des matériaux composites.
FAQ
Q: Quelle technique de finition crée le grain de bois le plus réaliste sur le terrasse WPC ?
Le gaufrage A: produit des motifs de grains tactiles, tandis que le mélange de couleurs ajoute de la profondeur visuelle.La combinaison des deux techniques peut créer une apparence plus convaincante du bois.
Q: Pourquoi les profilés WPC développent-ils des bulles ou des surfaces rugueuses lors de l’extrusion?
A: Excédes d’humidité dans la farine de bois, mauvaise dispersion des matériaux, températures de traitement inadaptées ou conditions d’extrusion instables peuvent causer ces défauts.
Q: La co-extrusion convient-elle aux produits extérieurs à l’aspect bois?
A: Oui.La co-extrusion peut ajouter une couche externe protectrice qui améliore la résistance aux taches, à l’humidité et aux intempéries lorsque les matériaux et le processus sont correctement sélectionnés.
Articles associés
 Le traitement de surface de terrasse wpc co extrusion améliore la durabilité de l'apparence et les performances de résistance aux intempéries extérieures
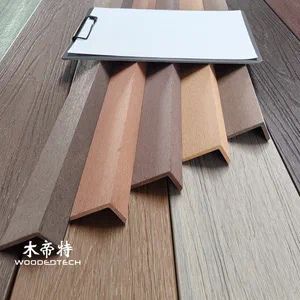
 Comment la texture du panneau WPC influence la durabilité, l'esthétique et la qualité de fabrication
 Couleurs de terrasse composite disponibles: un guide pour les acheteurs commerciaux
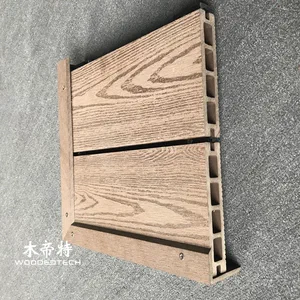 Options de revêtement de sol composite pour les jardins résidentiels patios Balcons et zones extérieures commerciales
Produits associés
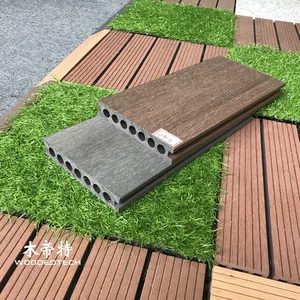 GD13823-2 Wood Versus Composite Decking dispose de sept trous ronds avec grain de bois et des textures brossées sur des côtés opposés
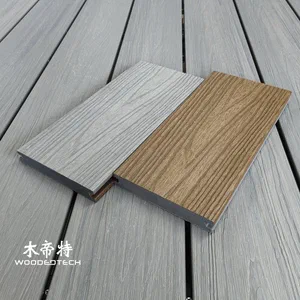 Les planches de pont en bois composite en bois composite de deuxième génération à deux couleurs en extrusion 3DD14023S sont Dotées d'une texture extrêmement réaliste en bois antique et en grain de teck
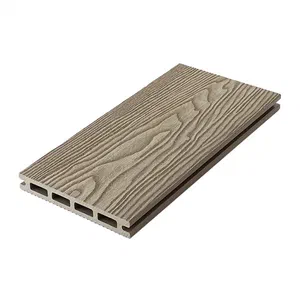 3D14521.5 Les planches de terrasse en bois en plastique en relief 3D de première génération combinent une texture réaliste à trois dimensions avec une performance extérieure durable