
به حداکثر رساندن کارایی با زبان های کامپوزیتی Decking و راه حل های شیار در سال 2023
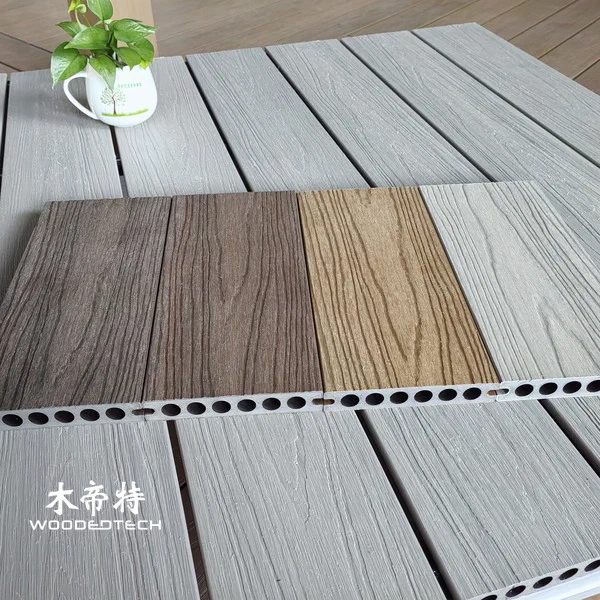
فرآیند اکستروژن WPC در فضای باز یک عملیات پیچیده و دقیق است که ترکیبی از مواد و تکنیک های مختلف برای تولید راه حل های دکوراسیون کامپوزیت با دوام و زیبایی دلپذیر است.این مقاله به مراحل ضروری فرآیند اکستروژن WPC، از جمله مخلوط کردن مواد، پلتیزه، کنترل دمای اکستروژن، طراحی قالب، کالیبراسیون خنک کننده، درمان سطح و چالش های تولید مشترک می پردازد.
مخلوط کردن مواد
اولین گام در فرآیند اکستروژن WPC شامل مخلوط کردن آرد چوب، ترموپلاستیک هایی مانند پلی اتیلن یا پلی پروپیلن و مواد افزودنی است.نسبت این مواد بسیار مهم است؛ به طور معمول، این ترکیب شامل 60-70٪ الیاف چوب و 30-40٪ پلاستیک است.افزودنی هایی مانند رنگ آمیزی، تثبیت کننده های UV و روان کننده ها نیز برای افزایش عملکرد و ظاهر گنجانده شده اند.مخلوط باید کامل باشد تا از پراکندگی یکنواخت مواد اطمینان حاصل شود و در نتیجه یک محصول نهایی ثابت می شود.
پلتی
هنگامی که مواد مخلوط می شوند، فاز بعدی پلتیزه می شود.مخلوط مخلوط به یک گلوله ساز تغذیه می شود که مخلوط را به گلوله های کوچک گرم و فشرده می کند.این مرحله حیاتی است زیرا مواد را برای فرآیند اکستروژن آماده می کند و اطمینان حاصل می کند که می توان آن را به طور موثر پردازش و رسیدگی کرد.اندازه و تراکم پلت مناسب برای حفظ ویژگی های جریان در هنگام اکستروژن مهم است.
کنترل دمای اکستروژن
کنترل دما در طول اکستروژن برای دستیابی به خواص مورد نظر محصول WPC بسیار مهم است.تنظیمات دما باید به دقت نظارت شود و در مناطق مختلف اکسترودر تنظیم شود تا اطمینان حاصل شود که مواد بدون تحقیر به حالت مذاب می رسد.دمای اکستروژن معمولی از 160 °C تا 220 °C، بسته به فرمول خاص و خواص پایان مورد نظر، متغیر است.مدیریت سازگار دما به حفظ کیفیت و یکپارچگی محصول کمک می کند.
طراحی قالب

طراحی قالب نقش مهمی در تعیین شکل نهایی و پایان سطح محصول WPC دارد.یک قالب به خوبی طراحی شده ابعاد دقیق را تضمین می کند و می تواند ویژگی هایی مانند پروفیل های زبان و شیار را برای عرشه به هم پیوسته قرار دهد.قالب همچنین باید انقباضی را که با سرد شدن مواد رخ می دهد، به حساب آورد.علاوه بر این، ترکیب ویژگی هایی مانند کانال های خنک کننده در قالب می تواند کارایی فرآیند خنک کننده را افزایش دهد.
کالیبراسیون خنک کننده
پس از اکستروژن، محصول WPC باید خنک شود تا شکل آن را محکم کند.این کالیبراسیون خنک کننده به طور معمول با استفاده از حمام های آب یا سیستم های خنک کننده هوا به دست می آید.خنک کننده موثر برای جلوگیری از پیچش و اطمینان از ثبات ابعادی ضروری است.نرخ خنک کننده باید کنترل شود تا از تنش های داخلی که می تواند منجر به نقص در محصول نهایی شود، جلوگیری شود.
درمان سطح
درمان سطحی کیفیت های زیبایی شناختی و عملکرد عرشه WPC را افزایش می دهد.درمان های رایج شامل منبت کاری است که بافت را فراهم می کند و مقاومت در برابر لغزش را بهبود می بخشد و پوشش های مختلفی که مقاومت در برابر UV و حفظ رنگ را افزایش می دهد.فرآیند درمان سطح می تواند در خط اکستروژن ادغام شود و امکان انتقال بدون درز از اکستروژن به پایان را فراهم می کند.
مشکلات تولید مشترک
با وجود تکنولوژی پیشرفته در اکستروژن WPC، چندین چالش تولید مشترک می تواند به وجود آید:
- مخلوط کردن مواد متناقض می تواند منجر به تغییرات در کیفیت محصول شود.
- کنترل دمای نامناسب ممکن است منجر به سوختگی یا ذوب ناقص مواد شود.
- سایش و پارگی قالب می تواند بر دقت ابعادی محصول اکسترود شده تأثیر بگذارد.
- مسائل مربوط به خنک کننده می تواند باعث انحراف یا تغییرات ابعادی شود.
- نقص سطحی مانند خراش یا پایان های ناهموار ممکن است بدون دست زدن به مناسب رخ دهد.
رسیدگی به این چالش ها نیاز به نظارت و تنظیمات مستمر در طول فرآیند تولید و همچنین نگهداری منظم ماشین آلات و قالب ها دارد.
با درک و بهینه سازی هر مرحله از فرآیند اکستروژن WPC در فضای باز، تولید کنندگان می توانند راه حل های عرشه کامپوزیت با کیفیت بالا را تولید کنند که نیازهای در حال تحول بازار، به ویژه در برنامه های زبان و شیار را برآورده می کند.ادغام تکنولوژی و بهترین شیوه ها، کارایی و سازگاری در تولید را تضمین می کند.
مقالات مرتبط
 کفپوش WPC در فضای باز راه حل های راحت و شیک را برای باغ ها و پاسیوها فراهم می کند
 کاربردهای نوآورانه WPC Vlonderplanken در محوطه سازی صنعتی مدرن
 ابعاد عرشه کامپوزیت به خریداران کمک می کند تا اندازه های مناسب تخته را برای پروژه های مختلف کفپوش در فضای باز انتخاب کنند
 تکنیک های موثر شستشوی الکتریکی عرشه کامپوزیت برای کاربردهای صنعتی در سال 2023
محصولات مرتبط
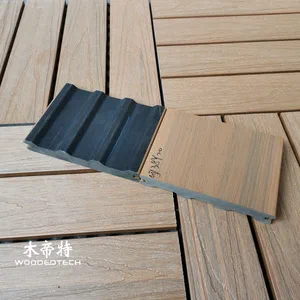 GD13820 M شکل Co اکسترود شده کامپوزیت عرشه پلانک های دارای یک طراحی مشخصات ویژه برای برنامه های کاربردی Decking در فضای باز متمایز است
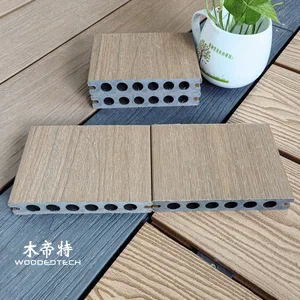 GD13823 دو طرفه مسطح سطح تخت Co Extruded WPC Decking دارای عرض و ضخامت محبوب با ساختار توخالی گرد است
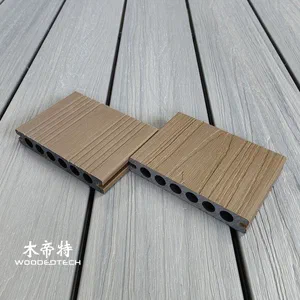 GD13823-3 Teak TK Co Extruded Decking یک انتخاب محبوب از تامین کنندگان عرشه کامپوزیت برای پروژه های کفپوش در فضای باز است