
تکنیک های تولید کامپوزیت های ماتریکس پلیمر (PMCs): یک راهنما
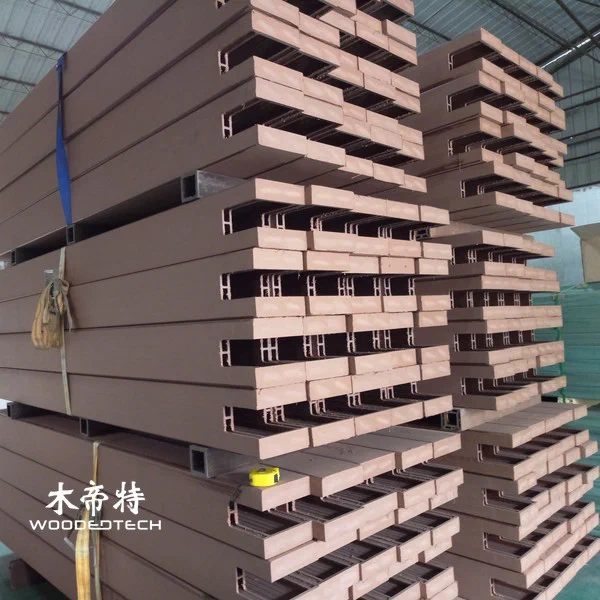
کامپوزیت های ماتریس پلیمری (PMCs) مواد مهندسی شده با ترکیب یک رزین پلیمری با مواد تقویت کننده برای دستیابی به قدرت خاص، دوام و ویژگی های عملکرد هستند.در تولید WPC در فضای باز، فرآیند اکستروژن نقش مهمی در تولید پروفیل های سازگار برای عرشه، روکش دیوار، شمشیربازی و سایر برنامه های بیرونی ایفا می کند.درک هر مرحله تولید به تولید کنندگان کمک می کند تا کیفیت محصول را بهبود بخشند، زباله ها را کاهش دهند و عملکرد زنجیره تامین پایدار را حفظ کنند.
درک تولید کامپوزیت ماتریک پلیمر
کامپوزیت های ماتریس پلیمری یک ماتریس مبتنی بر پلیمر را با مواد تقویت کننده مانند الیاف چوب، پرکننده های معدنی یا الیاف مصنوعی ترکیب می کنند.کامپوزیت پلاستیکی چوب (WPC) یک نمونه رایج است که به طور معمول با استفاده از ترموپلاستیک هایی مانند HDPE، PVC یا PP همراه با آرد چوب و مواد افزودنی کاربردی تولید می شود.
ماتریس پلیمری مواد تقویت کننده را به هم متصل می کند، در حالی که پرکننده ها بر سفتی، ثبات ابعادی، بافت و هزینه تاثیر می گذارند.مواد افزودنی مانند عوامل اتصال، روان کننده ها، آنتی اکسیدان ها و تثبیت کننده های UV به بهبود پردازش و عملکرد در فضای باز کمک می کنند.
برای محصولات WPC در فضای باز، فرمولاسیون باید چندین عامل را متعادل کند:
- مقاومت مکانیکی و مقاومت در برابر ضربه
- مقاومت رطوبت و ثبات ابعادی
- مقاومت UV و حفظ رنگ
- پردازش سیالیت و پایداری اکستروژن
- ظاهر سطحی و دوام طولانی مدت
یک فرمولاسیون سازگار نقطه شروع برای تولید قابل اعتماد است.
مواد مخلوط کردن و پلتیزه
مرحله اول تولید شامل آماده سازی و ترکیب مواد خام است.آرد چوب باید اندازه ذرات کنترل شده و محتوای رطوبت را قبل از مخلوط کردن داشته باشد.رطوبت بیش از حد می تواند باعث حباب، نقص سطح و پیوند ضعیف در هنگام اکستروژن شود.
تولید کنندگان به طور معمول از میکسرهای داغ با سرعت بالا برای توزیع پلیمرها، الیاف چوب و مواد افزودنی به طور مساوی استفاده می کنند.دما و زمان مخلوط کردن باید کنترل شود تا از تخریب زودرس جلوگیری شود و در عین حال از پراکندگی کافی اطمینان حاصل شود.
پس از مخلوط کردن داغ، مواد ممکن است وارد یک میکسر خنک کننده شوند تا دمای آن را کاهش دهد و از دست و پا زدن جلوگیری کند.بسته به خط تولید و فرمولاسیون، تولید کنندگان می توانند از تغذیه مستقیم پودر یا پلتیزه قبل از اکستروژن استفاده کنند.
پلتیزه کردن ترکیب مخلوط را به گرانول های یکنواخت تبدیل می کند و تغذیه مواد را پایدارتر می کند و در طول تولید ثبات را بهبود می بخشد.با این حال، فرآیند پلتیز باید به دقت کنترل شود تا از قرار گرفتن در معرض حرارت بیش از حد، پراکندگی ضعیف یا جذب رطوبت جلوگیری شود.
کنترل دمای اکستروژن
اکستروژن فرآیند اصلی در تولید WPC در فضای باز است.ترکیب آماده شده و وارد یک اکسترودر تک پیچ یا دو پیچ می شود، جایی که گرما و برش مکانیکی پلیمر را نرم می کند و الیاف چوب را در سراسر ذوب توزیع می کند.
تنظیمات دما به نوع پلیمر، فرمولاسیون، پیکربندی پیچ و طراحی محصول بستگی دارد.هر منطقه گرمایشی برای حفظ جریان مواد پایدار به کنترل مستقل نیاز دارد.
ملاحظات پردازش معمولی عبارتند از:
- منطقه تغذیه: تغذیه مواد صاف را بدون نرم شدن زودرس حفظ کنید.
- منطقه فشرده سازی: ترویج ذوب و مخلوط کردن مواد یکنواخت.
- منطقه اندازه گیری: فشار ذوب و خروجی ثابت را حفظ کنید.
- منطقه مرگ: مواد را به اندازه کافی مایع برای تشکیل مشخصات دقیق نگه دارید.
دمای بیش از حد می تواند باعث تخریب فیبر چوب، تغییر رنگ، بوی ناخوشایند و کاهش عملکرد مکانیکی شود.درجه حرارت که بیش از حد کم است می تواند منجر به پلاستیک سازی ضعیف، فشار اکستروژن بالا، سطوح خشن و خروجی ناپایدار شود.
مهندسان اکستروژن با تجربه دمای ذوب، سرعت پیچ، بار موتور، فشار و سرعت تولید را با هم نظارت می کنند، به جای اینکه فقط به تنظیمات منطقه گرمایشی تکیه کنند.
طراحی قالب و تشکیل پروفایل
قالب اکستروژن، شکل نهایی مقطعی و دقت ابعادی محصولات WPC را تعیین می کند.برای تخته های عرشه، پانل های دیواری و پروفیل های توخالی، طراحی قالب باید جریان مواد، ضخامت دیوار، حفره های داخلی و رفتار خنک کننده را به خود اختصاص دهد.
یک قالب به خوبی طراحی شده توزیع مواد متعادل را در کل مشخصات فراهم می کند.جریان ناهموار می تواند تفاوت هایی را در ضخامت دیوار، استرس داخلی، نقص های سطح و تنوع ابعادی ایجاد کند.
عوامل مهم طراحی قالب شامل موارد زیر است:

- هندسه کانال Die و مقاومت در برابر جریان
- توزیع ذوب در بخش های توخالی و جامد
- سازگاری ضخامت دیوار
- تهویه و کنترل فشار
- سازگاری با فرمولاسیون WPC انتخاب شده
برای تخته های عرشه توخالی، ساختارهای پشتیبانی داخلی و ترتیبات حفره باید سفتی کافی را بدون افزایش غیر ضروری مصرف مواد فراهم کند.
کالیبراسیون قالب به همان اندازه مهم است.تولید کنندگان باید اجرای آزمایشی را انجام دهند، ابعاد پروفایل را بررسی کنند و تنظیمات قالب را قبل از تصویب تولید انبوه تنظیم کنند.
کالیبراسیون خنک کننده و ثبات ابعادی
پس از ترک مرگ، پروفایل WPC داغ وارد یک سیستم کالیبراسیون و خنک کننده می شود.کالیبراسیون خلاء به حفظ شکل و ابعاد مورد نیاز کمک می کند، در حالی که خنک کننده آب کنترل شده دمای مواد را کاهش می دهد و مشخصات را تثبیت می کند.
سرعت خنک کننده باید خروجی اکستروژن را مطابقت دهد.اگر خنک کننده بیش از حد سریع باشد، استرس داخلی ممکن است ایجاد شود، خطر انحراف، ترک خوردگی یا انقباض ناهموار را افزایش می دهد.خنک کننده ناکافی می تواند باعث تغییر شکل در هنگام کشیدن، برش و انباشته شود.
مهندسان باید توجه ویژه ای به موارد زیر داشته باشند:
- دقت فشار و کالیبراسیون خلاء
- دمای آب و گردش خون خنک کننده
- سرعت و همگام سازی
- مشخصات مستقیم و ضخامت دیوار
- انقباض پس از خنک شدن
کالیبراسیون خنک کننده پایدار به ویژه برای تخته های عرشه WPC در فضای باز طولانی مهم است، جایی که حتی تفاوت های ابعادی کوچک می تواند بر نصب و هماهنگی مشترک تأثیر بگذارد.
درمان سطح و اتمام محصول
درمان سطح به محصولات WPC ظاهر نهایی خود را می دهد و می تواند عملکرد عملکردی را بهبود بخشد.تکنیک های به پایان رساندن مشترک شامل شن و ماسه، مسواک زدن، منبت زنی، ترکیب های شن و بردنی و اکستروژن مشترک است.
مسواک زدن مکانیکی یک بافت طبیعی مانند چوب را ایجاد می کند، در حالی که منبت کاری الگوهای دانه تزئینی را تولید می کند.این فرآیندها باید با حرکت پروفایل هماهنگ شوند تا از الگوهای ناسازگار یا آسیب سطح جلوگیری شود.
تکنولوژی اکستروژن هم یک لایه پلیمری محافظ را در اطراف هسته WPC اضافه می کند.این لایه بیرونی می تواند مقاومت در برابر لکه نگی، رطوبت، قرار گرفتن در معرض UV و سایش سطح را بسته به مواد کلاه و فرمولاسیون بهبود بخشد.
پس از درمان سطح، محصولات تحت برش، بازرسی ابعادی، بررسی ظاهر و بسته بندی قرار می گیرند.بسته بندی حفاظتی در طول ذخیره سازی و حمل و نقل برای جلوگیری از خراش، آلودگی و تغییر شکل مهم است.
مشکلات مشترک تولید و کنترل کیفیت
حتی کارخانه های WPC مجهز به خوبی مجهز می توانند مشکلات تولید ناشی از تنوع مواد خام، پارامترهای پردازش نادرست یا سایش تجهیزات را تجربه کنند.
مسائل رایج عبارتند از:
- حباب های سطحی: اغلب با رطوبت بیش از حد مواد خام یا تخلیه ناکافی همراه است.
- سطوح خشن: ممکن است ناشی از پلاستیک سازی ضعیف، روانکاری نامناسب یا جریان ذوب ناپایدار باشد.
- پیچ و تاب پروفایل: به طور معمول به خنک کننده ناهموار، استرس داخلی یا سرعت حمل و نقل متناقض مرتبط است.
- تنوع رنگ: می تواند به دلیل پراکندگی افزودنی متناقض، تفاوت های مواد خام یا تخریب حرارتی ایجاد شود.
- قدرت مکانیکی کم: ممکن است نشان دهنده پیوند ضعیف فیبر پلیمری، فرمولاسیون نادرست یا پردازش ناکافی باشد.
- ناسازگاری ابعادی: اغلب از فشار اکستروژن ناپایدار، تجهیزات کالیبراسیون فرسوده یا سرعت کشیدن نادرست ناشی می شود.
یک سیستم بازرسی قابل اعتماد باید شامل اندازه گیری های ابعادی، تست چگالی، آزمایش جذب آب، ارزیابی مقاومت در برابر ضربه، تست های قدرت خمش و بازرسی ظاهر باشد.محصولات در فضای باز نیز باید تحت ارزیابی های مناسب UV و هوا قرار گیرند.
تولید کنندگان باید پارامترهای تولید و نتایج بازرسی را به صورت دسته ای ثبت کنند.این باعث می شود که شناسایی نقایص های مکرر، ردیابی تغییرات مواد خام و حفظ کیفیت محصول سازگار در سفارشات بزرگ آسان تر شود.
برای خریداران بین المللی، درک فرآیند تولید یک مبنای عملی برای ارزیابی یک تامین کننده WPC فراهم می کند.یک کارخانه توانمند باید کنترل بر آماده سازی مواد خام، تکنولوژی اکستروژن، کالیبراسیون قالب، اتمام سطح و بازرسی نهایی را نشان دهد.این قابلیت های تولید به طور مستقیم بر سازگاری محصول، قابلیت تحویل و عملکرد طولانی مدت محصولات کامپوزیت پلاستیکی چوب در فضای باز تاثیر می گذارد.
مقالات مرتبط
محصولات مرتبط
 GD13823-3 تخته کامپوزیت برای Decking در رنگ های چند بسته با طول 3 متر و تحویل تک قطعه در دسترس است
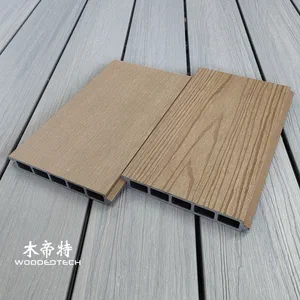 حصار تخته بلند 3DGL18024 WPC ویژگی های Premium Co Extruded 3D Embossed Teak Wood Grain بافت با الیاف چوب طبیعی واقع گرایانه
 کلاسیک D14025-4 قرمز چوب WPC ورق چوب دارای یک طراحی دانه چوب تخت بی انتها است که پس از بیست سال محبوب باقی می ماند