
ملاحظات کلیدی برای انتخاب پروفایل های اکستروژن پلاستیک در سال 2023: یک راهنمای جامع
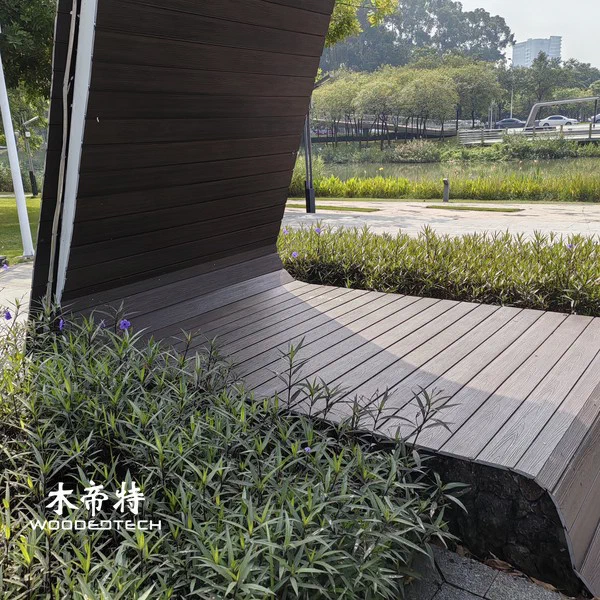
فرآیند اکستروژن WPC در فضای باز (Wood Plastic Composite) یک روش پیچیده اما کارآمد برای ایجاد مصالح ساختمانی با دوام و همه کاره است.این راهنما مراحل کلیدی فرآیند اکستروژن را مشخص می کند، از آماده سازی مواد تا درمان سطح، در حالی که همچنین به چالش های تولید مشترک می پردازد.
مخلوط کردن مواد
اولین گام در فرآیند اکستروژن WPC شامل مخلوط کردن الیاف چوب با ترموپلاستیک ها، به طور معمول پلی اتیلن یا پلی پروپیلن است.الیاف چوب می توانند از منابع مختلف، از جمله خاک اره و اصلاح چوب، در حالی که ترموپلاستیک ها انعطاف پذیری و دوام لازم را فراهم می کنند.
- فرآیند مخلوط کردن نیاز به کنترل دقیق برای دستیابی به یک ترکیب یکنواخت دارد.
- افزودنی ها مانند رنگ آمیزی، تثبیت کننده های UV و بازدارنده های آتش نیز می توانند برای افزایش عملکرد و زیبایی شناسی گنجانده شوند.
این مخلوط اغلب تحت دمای بالا در یک اکسترودر دو پیچ قرار می گیرد، ترکیب کامل را تسهیل می کند و مواد را برای پلتیزه آماده می کند.
پلتی
هنگامی که مواد به اندازه کافی مخلوط می شوند، برای ایجاد گلوله های کوچک و یکنواخت پلت می شود.این فرآیند بسیار مهم است زیرا دست زدن و تغذیه مواد را در طول مرحله اکستروژن ساده می کند.گلوله ها با مجبور کردن مواد مخلوط از طریق یک قالب تولید می شوند که آن را به قطعات استوانه ای کوچک شکل می دهد.
- اندازه پلت مناسب برای تغذیه مداوم به اکسترودر ضروری است.
- کنترل رطوبت در طول پلتیز برای جلوگیری از تخریب الیاف چوب و اطمینان از کیفیت مطلوب حیاتی است.
کنترل دمای اکستروژن
کنترل دما در هنگام اکستروژن بسیار مهم است، زیرا به طور مستقیم بر خواص محصول نهایی تأثیر می گذارد.اکسترودر به طور معمول به چندین منطقه تقسیم می شود، هر کدام با درجه حرارت قابل تنظیم برای انطباق با نیازهای خاص مواد.
- مناطق اول برای ذوب کردن ترموپلاستیک گرم می شوند، در حالی که مناطق بعدی در دمای پایین تر برای اطمینان از جریان و شکل دادن مناسب نگهداری می شوند.
- نظارت دقیق بر دما به جلوگیری از گرمای بیش از حد کمک می کند که می تواند منجر به تخریب مواد شود و بر کیفیت اکستروژن تأثیر بگذارد.
طراحی قالب
طراحی قالب نقش محوری در تعریف شکل و بافت محصول نهایی دارد.قالب های سفارشی را می توان بر اساس نیازهای خاص برنامه، چه برای عرشه، روکش یا سایر سازه ها ایجاد کرد.
- طراحی قالب باید عواملی مانند نرخ خنک کننده و کوچک شدن مواد را در نظر بگیرد.
- ترکیب ویژگی هایی مانند بافت ها یا الگوها می تواند جذابیت زیبایی شناختی و مقاومت لغزش محصول نهایی را افزایش دهد.

کالیبراسیون خنک کننده
خنک کننده پس از اکستروژن یکی دیگر از مراحل ضروری برای تثبیت مشخصات WPC و حفظ شکل آن است.خنک کننده را می توان از طریق حمام های هوا یا آب به دست آورد و کالیبراسیون این مرحله باید اطمینان حاصل کند که محصول پیچ و تاب یا تغییر شکل نمی دهد.
- نرخ خنک کننده سازگار برای جلوگیری از تنش های داخلی که می تواند یکپارچگی مواد را به خطر بیندازد، ضروری است.
- تنظیمات به پارامترهای خنک کننده می تواند به دستیابی به ویژگی های خاص مانند پایان سطح و دقت ابعادی کمک کند.
درمان سطح
برای بهبود خواص زیبایی شناختی و عملکردی محصول WPC، درمان های سطحی اغلب اعمال می شود.این درمان ها می توانند مقاومت در برابر آب و هوا، حفاظت از UV و دوام کلی را افزایش دهند.
- گزینه های درمان سطح شامل نقاشی، پوشش یا منبت کاری، بسته به پایان مورد نظر است.
- تعمیر و نگهداری منظم و درمان مناسب می تواند به طور قابل توجهی طول عمر محصولات WPC را در برنامه های کاربردی در فضای باز افزایش دهد.
مشکلات تولید مشترک
با وجود تکنولوژی پیشرفته مورد استفاده در اکستروژن WPC، چندین موضوع مشترک می تواند در طول تولید ایجاد شود:
- جریان مواد متناقض: این ممکن است منجر به نقص در محصول نهایی شود.مخلوط کردن مناسب و پلتیز می تواند به کاهش این مسئله کمک کند.
- نقص سطح: این می تواند به دلیل کنترل دمای نامناسب یا کالیبراسیون خنک کننده رخ دهد و بر ظاهر و قابلیت استفاده از محصول تأثیر بگذارد.
- تغییرپذیری ابعادی: این می تواند از مسائل خنک کننده یا قالب متناقض ناشی شود.کالیبراسیون منظم و نگهداری تجهیزات برای اطمینان از دقت ضروری است.
با درک این جنبه های کلیدی از فرآیند اکستروژن WPC، تولید کنندگان می توانند شیوه های تولید خود را بهینه سازی کنند، و در نتیجه محصولات با کیفیت بالا و با دوام در فضای باز که نیازهای بازار را برآورده می کنند.
مقالات مرتبط


محصولات مرتبط
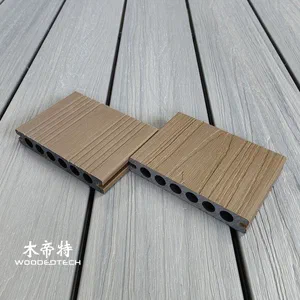 GD13823-3 Teak TK Co Extruded Decking یک انتخاب محبوب از تامین کنندگان عرشه کامپوزیت برای پروژه های کفپوش در فضای باز است
 GD13823-3 تخته کامپوزیت برای Decking در رنگ های چند بسته با طول 3 متر و تحویل تک قطعه در دسترس است
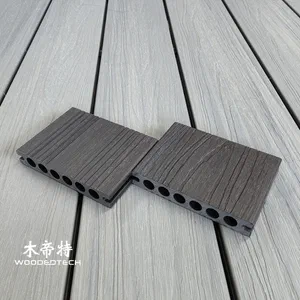 GD13823-3 گردو WN Co Extruded Decking دارای یک رنگ غنی تیره است که به مقاومت در برابر خاک و لکه های قابل مشاهده کمک می کند