
تکنیک های موثر شستشوی الکتریکی عرشه کامپوزیت برای کاربردهای صنعتی در سال 2023
فرآیند اکستروژن WPC در فضای باز (Wood Plastic Composite) شامل چندین مرحله کلیدی است که مواد کامپوزیت با کیفیت بالا را برای برنامه های مختلف تضمین می کند.این فرآیند شامل مخلوط کردن مواد، پلتیزه، کنترل دمای اکستروژن، طراحی قالب، کالیبراسیون خنک کننده، درمان سطح و رسیدگی به چالش های تولید مشترک است.
مخلوط کردن مواد

اولین گام در فرآیند اکستروژن WPC، مخلوط کردن الیاف چوب و پلاستیک است.به طور معمول، ترکیبی از چوب بازیافت شده و پلی اتیلن با چگالی بالا (HDPE) یا پلی پروپیلن استفاده می شود.نسبت چوب به پلاستیک می تواند بسته به خواص مورد نظر محصول نهایی متفاوت باشد.افزودنی هایی مانند تثبیت کننده های UV، رنگ ها و آنتی اکسیدان ها نیز برای افزایش عملکرد و زیبایی شناسی گنجانده شده اند.این مخلوط در یک میکسر با برش بالا برای اطمینان از یک ترکیب همگن انجام می شود که برای سازگاری محصول نهایی بسیار مهم است.
پلتی
هنگامی که مواد مخلوط می شوند، آنها به یک ماشین پلتیزه تغذیه می شوند.این دستگاه مخلوط را به گلوله های کوچک تبدیل می کند که می تواند به راحتی مورد استفاده و تغذیه قرار گیرد.فرآیند پلتیزه کردن شامل گرم کردن مخلوط و مجبور کردن آن از طریق یک قالب برای ایجاد گلوله های یکنواخت است.اندازه و تراکم پلت مناسب برای دستیابی به جریان بهینه در هنگام اکستروژن مهم است و بر کیفیت کلی محصول نهایی تأثیر می گذارد.
کنترل دمای اکستروژن
کنترل دما در طول فرآیند اکستروژن برای دستیابی به خواص مواد مناسب حیاتی است.اکسترودر شامل چندین منطقه است که هر کدام با دمای قابل تنظیم هستند.دمای پردازش معمولی برای WPC از 160 درجه سانتیگراد تا 220 درجه سانتیگراد، بسته به نوع پلاستیک مورد استفاده و فرمولاسیون خاص، متغیر است.حفظ دمای صحیح برای جلوگیری از تخریب حرارتی مواد ضروری است که می تواند منجر به تغییر رنگ و از دست دادن خواص مکانیکی شود.
طراحی قالب
طراحی قالب به طور قابل توجهی بر کیفیت و عملکرد محصول نهایی تاثیر می گذارد.قالب ها به طور معمول از فولاد برای دوام و دقت ساخته می شوند.ملاحظات مهم در طراحی قالب شامل مشخصات مورد نظر محصول WPC، کانال های خنک کننده برای خنک کننده کارآمد و ویژگی هایی است که پیچ و تاب یا تحریف را به حداقل می رساند.قالب همچنین باید گسترش مواد را به عنوان گرم کند و اطمینان حاصل شود که یک تناسب کامل پس از خنک شدن.
کالیبراسیون خنک کننده
پس از اکستروژن، محصول WPC باید خنک شود تا شکل و یکپارچگی ساختاری خود را حفظ کند.این فرآیند اغلب شامل یک حمام آب یا سیستم خنک کننده هوا است.کالیبراسیون خنک کننده برای جلوگیری از پیچ و تاب و اطمینان از ضخامت یکنواخت در سراسر محصول بسیار مهم است.تنظیمات ممکن است بر اساس دما و رطوبت محیط مورد نیاز باشد تا به نرخ های خنک کننده مطلوب برسد.
درمان سطح
برای افزایش ظاهر و عملکرد محصولات WPC، درمان های سطح ممکن است اعمال شود.این می تواند شامل سن شن و ماسه، پوشش یا فرآیندهای بافت باشد.یک تکنیک رایج استفاده از بافت دانه چوب برای تقلید از ظاهر چوب طبیعی است، در حالی که پوشش ها می توانند مقاومت UV را بهبود بخشند و احتمال محو شدن را کاهش دهند.درمان های سطحی نه تنها زیبایی شناسی را افزایش می دهند، بلکه به دوام کلی محصول نیز کمک می کنند.
مشکلات تولید مشترک
چندین مسئله می تواند در طول فرآیند اکستروژن WPC ایجاد شود.این موارد ممکن است شامل موارد زیر باشد:
- نقص سطح: مانند خراش یا بافت های متناقض، که اغلب ناشی از طراحی قالب نامناسب یا خنک کننده ناکافی است.
- تخریب مواد: به دلیل گرمای بیش از حد یا زمان پردازش طولانی مدت رخ می دهد و منجر به محصولات ضعیف یا تغییر رنگ می شود.
- اندازه پلت متناقض: که می تواند بر نرخ جریان تأثیر بگذارد و منجر به اکستروژن ناهموار شود.
- پیچ و خمه: اغلب نتیجه خنک کننده ناهموار یا طراحی قالب نادرست است که بر ثبات بعدی محصول نهایی تأثیر می گذارد.
با پرداختن به این چالش ها و بهینه سازی هر مرحله از این فرآیند، تولید کنندگان می توانند محصولات WPC با کیفیت بالا را تولید کنند که نیازهای بازار را برآورده می کنند.
مقالات مرتبط
محصولات مرتبط
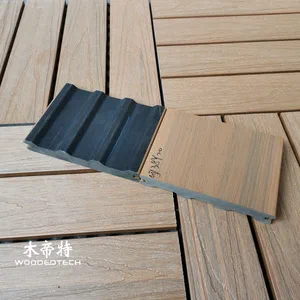 GD13820 M شکل Co اکسترود شده کامپوزیت عرشه پلانک های دارای یک طراحی مشخصات ویژه برای برنامه های کاربردی Decking در فضای باز متمایز است
 GD13823-3 تخته کامپوزیت برای Decking در رنگ های چند بسته با طول 3 متر و تحویل تک قطعه در دسترس است
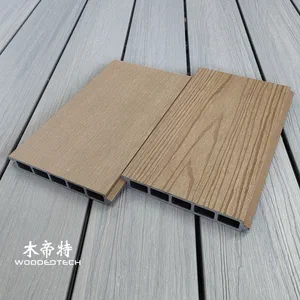 حصار تخته بلند 3DGL18024 WPC ویژگی های Premium Co Extruded 3D Embossed Teak Wood Grain بافت با الیاف چوب طبیعی واقع گرایانه