
Tecnología de coextrusión WPC: beneficios, aplicaciones y tendencias de fabricación industrial
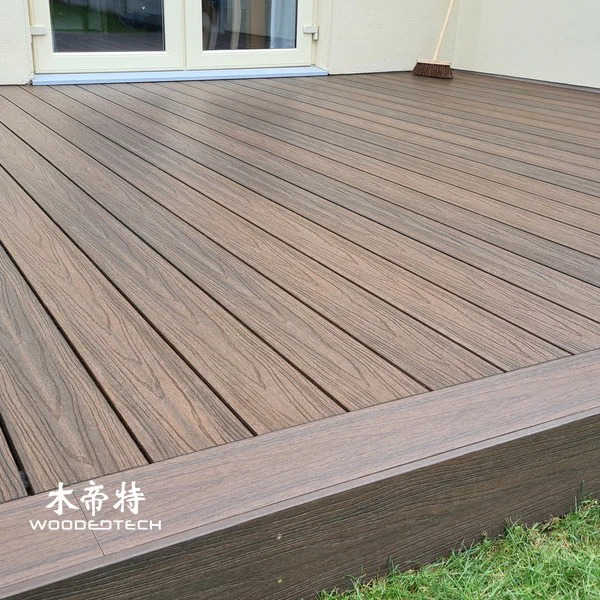
La tecnología de coextrusión WPC combina un núcleo de material compuesto de madera y plástico (WPC) con una capa exterior de polímero protector para producir materiales de construcción duraderos y resistentes a la intemperie.A diferencia de la extrusión tradicional de una sola capa, este proceso crea una superficie funcional que mejora la resistencia a la humedad, la protección UV, la resistencia a los arañazos y la estabilidad del color.Se utiliza cada vez más en cubiertas al aire libre, revestimientos de paredes, cercas y perfiles arquitectónicos donde el rendimiento a largo plazo y el bajo mantenimiento son importantes.
1.Cómo funciona la tecnología de coextrusión WPC
La coextrusión WPC es un proceso de fabricación en el que dos o más corrientes de material se extruyen simultáneamente a través de una matriz de coextrusión especialmente diseñada.La línea de extrusión principal produce el núcleo estructural de WPC, mientras que una línea de extrusión secundaria suministra una capa de polímero protector, comúnmente hecha de HDPE u otra formulación termoplástica compatible.
El núcleo consiste típicamente en harina de madera, plástico reciclado o virgen, agentes de acoplamiento, lubricantes, estabilizantes y aditivos de procesamiento.La capa de tapa externa utiliza una formulación de polímero de mayor rendimiento con estabilizadores UV, pigmentos y otros aditivos funcionales.Ambas capas se unen durante la extrusión, formando un perfil unificado sin requerir un proceso de recubrimiento separado.
La principal ventaja es la combinación de resistencia estructural y protección de la superficie.El núcleo de WPC proporciona rigidez y estabilidad dimensional, mientras que la capa externa ayuda a proteger contra la penetración de humedad, la tinción, el desvanecimiento y el desgaste diario de la superficie.Esto hace que la coextrusión sea especialmente adecuada para entornos exteriores exigentes.
2.Proceso completo de fabricación de coextrusión WPC
Mezcla y preparación de materiales
La preparación consistente de la materia prima es esencial para la extrusión estable.La harina de madera debe tener un tamaño de partícula controlado y contenido de humedad porque la humedad excesiva puede causar burbujas, defectos superficiales y una salida inestable.El equipo de secado se utiliza comúnmente para reducir la humedad antes de la composición.
La formulación principal de WPC combina harina de madera, resina termoplástica, agentes de acoplamiento, lubricantes y estabilizadores.Las proporciones aditivas dependen de las propiedades mecánicas requeridas, las características de procesamiento y la aplicación prevista.
La formulación de capa de tapa se prepara por separado.Generalmente contiene un polímero resistente a la intemperie, masterbatch de color, absorbentes de UV, antioxidantes y otros aditivos funcionales.Las dos formulaciones deben tener temperaturas de procesamiento compatibles y suficiente adhesión interfacial para evitar la deslaminación.

Los equipos de mezcla en frío y caliente de alta velocidad ayudan a distribuir los aditivos de manera uniforme y mantienen una calidad de material constante.La dosificación precisa y el monitoreo de la temperatura son importantes para reducir las diferencias entre los lotes de producción.
Pelletización y composición de materiales
Después de mezclar, los materiales del núcleo y de la tapa pueden experimentar procesos de composición y granulación separados, dependiendo de la configuración de la línea de producción.Una extrusora de doble tornillo se utiliza comúnmente para lograr una dispersión uniforme de harina de madera, polímero y aditivos.
Durante la composición, el material pasa a través de zonas de calentamiento, mezcla y transporte controladas.El material compuesto se enfría entonces y se granula en gránulos adecuados para la posterior extrusión.
El tamaño constante de los pellets, el contenido de humedad y la composición del material ayudan a mantener las tasas de alimentación estables.Para los fabricantes que usan extrusión directa sin granulación, la mezcla preparada se puede alimentar directamente a la extrusora de producción, siempre que el equipo esté diseñado para ese proceso.
Control de temperatura de coextrusión
El control de la temperatura es uno de los factores más importantes en la coextrusión de WPC.El material del núcleo y la capa protectora de la tapa deben alcanzar condiciones de procesamiento adecuadas mientras se mantiene una buena unión y se evita la degradación térmica.
Una línea de producción típica utiliza zonas de calentamiento controladas independientemente para la extrusora principal, la extrusora secundaria y la matriz de coextrusión.Los ajustes de temperatura dependen del tipo de polímero, el contenido de madera, la configuración del tornillo y la velocidad de producción.
Para muchas formulaciones de WPC basadas en HDPE, las temperaturas de procesamiento están comúnmente dentro de aproximadamente 150-190 ° C, aunque la ventana de operación real debe establecerse a través de ensayos de materiales.
Las temperaturas excesivas pueden causar degradación de la madera, decoloración, olores desagradables y flujo de fusión inestable.Las temperaturas insuficientes pueden dar como resultado una plastificación deficiente, una extrusión desigual y una unión débil entre las capas de núcleo y tapa.
Los operadores deben monitorear la presión de fusión, la carga del motor, la velocidad del tornillo y las fluctuaciones de temperatura durante toda la producción en lugar de depender solo de los ajustes de la zona de calefacción.
Moho de co-extrusión y diseño de troquel
La matriz de coextrusión determina la geometría del perfil final y la distribución de la capa externa protectora.Sus canales de flujo internos deben guiar el núcleo y los materiales de la tapa a las posiciones correctas antes de que salgan de la matriz.
El buen diseño de la matriz requiere una distribución equilibrada de la masa fundida, una resistencia al flujo adecuada y un espesor constante de la capa de la tapa.El mal equilibrio de flujo puede producir una cobertura superficial desigual, material de núcleo expuesto o un consumo excesivo de material.
Para la cubierta exterior y el revestimiento de la pared, los fabricantes también deben considerar el grosor del perfil, las estructuras huecas o sólidas, las costillas de refuerzo, los requisitos de drenaje y las tolerancias dimensionales.
Un troquel diseñado adecuadamente debe minimizar las zonas muertas y la acumulación de material al tiempo que permite una limpieza y ajuste convenientes.Esto es particularmente importante cuando los fabricantes producen múltiples tamaños o colores de perfil en la misma línea de extrusión.
Refrigeración, calibración y tratamiento de superficie
Después de salir de la boquilla, el perfil WPC caliente entra en un sistema de calibración y refrigeración de vacío.El equipo de calibración mantiene las dimensiones, la rectitud y la geometría de la sección transversal requeridas, mientras que el material se solidifica gradualmente.
El enfriamiento debe ser uniforme.El enfriamiento excesivamente rápido puede crear tensión interna, distorsión superficial o inestabilidad dimensional.La refrigeración insuficiente puede causar flexión, deformación y dimensiones inexactas durante la tracción y el corte.
Una vez que el perfil alcanza una temperatura estable, una máquina de extracción controla la velocidad de tracción, seguido de un corte automático a la longitud requerida.
El tratamiento superficial puede incluir estampado, cepillado, lijado y texturización de madera.Estos procesos mejoran la apariencia y proporcionan diferentes acabados superficiales para aplicaciones en exteriores.Los productos coextruidos también se pueden fabricar con superficies mate, texturizadas o de aspecto natural de madera, dependiendo de los requisitos del cliente y la configuración del equipo.
3.Principales beneficios y aplicaciones de la coextrusión de WPC
La mayor ventaja de la coextrusión es la protección adicional proporcionada por la capa de polímero exterior.En comparación con los productos WPC convencionales no cubiertos, los perfiles coextruidos fabricados adecuadamente generalmente ofrecen una mejor resistencia a la tinción, la exposición a la humedad, la degradación UV y el desgaste de la superficie.
Los beneficios clave incluyen:
- Mejora de la resistencia a la clima: La tapa protectora ayuda a reducir los efectos de la lluvia, la luz solar y el cambio de las condiciones exteriores.
- Mejor resistencia a las manchas: La capa exterior facilita la limpieza diaria y ayuda a evitar que los contaminantes comunes penetren en la superficie.
- Aspectivo mejorado: Los fabricantes pueden ofrecer colores más consistentes, texturas realistas de madera y diferentes acabados superficiales.
- Mantenimiento reducido: Las superficies protectoras pueden reducir la necesidad de pintura frecuente, sellado y otros tratamientos.
- Vida útil prolongada: Una capa de tapa adecuadamente formulada y fabricada ayuda a mantener la apariencia y el rendimiento del producto con el tiempo.
Las aplicaciones comunes incluyen cubiertas WPC al aire libre, pisos junto a la piscina, pasarelas de jardín, pisos de balcón, revestimientos de paredes exteriores, cercas de privacidad y perfiles arquitectónicos decorativos.Los proyectos de paisajismo comercial y los espacios públicos al aire libre también se benefician de la combinación de durabilidad y bajo mantenimiento.
4.Problemas y soluciones comunes de producción
Incluso con equipos de extrusión avanzados, los fabricantes pueden encontrar varios desafíos de producción.
| Problema de producción | Causa posible | Solución recomendada | |—————- | Deslaminación de la capa de tapa | Pobre compatibilidad de materiales o unión insuficiente | Optimizar la formulación del polímero y la temperatura de la matriz | | Espesor desigual de la tapa | Flujo de fusión desesequilibrado o alineación incorrecta de la matriz | Ajuste los canales de flujo y la salida de extrusión | | Burbujas de superficie | Humedad excesiva en materias primas | Mejorar el secado y el almacenamiento de materiales | | Flexión de perfil | Enfriamiento desigual o tensión de tracción excesiva | Optimizar la refrigeración y la velocidad de desconexión | | Acabado superficial rugoso | Mala plastificación o alimentación de material inestable | Ajuste la temperatura, la velocidad del tornillo y la formulación | | Variación de color | Dispersión de pigmento inconsistente o fluctuaciones de temperatura | Mejorar la mezcla y el control de temperatura | | Inestabilidad dimensional | Calibración o refrigeración inapropiada | Ajuste de los ajustes de vacío y las condiciones de refrigeración |
La calidad de la producción debe ser monitorizada durante todo el proceso de fabricación.Los elementos de inspección importantes incluyen el grosor de la capa de tapa, las dimensiones del perfil, la resistencia al impacto, la absorción de agua, la consistencia del color, la resistencia de la unión y la resistencia a la intemperie.
Los fabricantes también deben establecer parámetros de producción estandarizados y mantener registros de lotes para identificar las causas de los defectos recurrentes.
5.Tendencias de la fabricación industrial y desarrollo futuro
La tecnología de coextrusión WPC se está moviendo hacia una mayor automatización, una mayor eficiencia del material y un rendimiento de superficie más avanzado.Los fabricantes están invirtiendo en sistemas de dosificación de precisión, controladores de temperatura inteligentes, monitoreo automático de espesor y líneas de extrusión integradas para mejorar la consistencia de la producción.
El desarrollo material es otra tendencia importante.Los polímeros reciclados, las fibras de madera de origen responsable, los agentes de acoplamiento mejorados y los estabilizadores UV más eficaces están ayudando a los fabricantes a desarrollar productos con mejores credenciales ambientales y rendimiento en exteriores.
El desarrollo de productos a medida también es cada vez más importante en los mercados internacionales.Los compradores están mirando más allá de los perfiles de cubierta estándar y solicitando colores específicos, texturas, dimensiones, acabados superficiales y propiedades mecánicas.Los equipos flexibles de coextrusión permiten a los fabricantes desarrollar diferentes estructuras de producto al tiempo que mantienen una calidad de producción constante.
Para los fabricantes de WPC, la clave para una coextrusión exitosa no es simplemente agregar una capa externa protectora.Requiere un control coordinado de la formulación del material, la composición, la temperatura de extrusión, el diseño de la matriz, el enfriamiento y el acabado de la superficie.Los fabricantes que establecen condiciones de procesamiento estables y sistemas de control de calidad confiables pueden producir productos compuestos para exteriores de mayor valor y responder de manera más efectiva a los requisitos cambiantes del mercado de construcción y paisajismo.
Artículos relacionados
 Soluciones de cubierta compuesta de extrusión de Co: Guía de mercado 2026 B2B
 El tratamiento superficial de cubiertas WPC mejora la textura de la apariencia y el rendimiento al aire libre a largo plazo
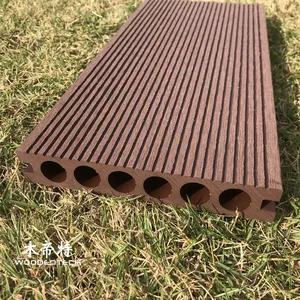 WPC decking detail explica las estructuras de perfil y las características de instalación para aplicaciones en exteriores
Productos relacionados
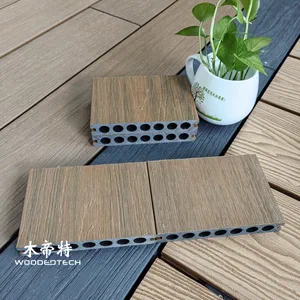 La cubierta GD14622 en WPC cuenta con un diseño clásico de extrusión de co de agujero redondo que ha sido popular durante años
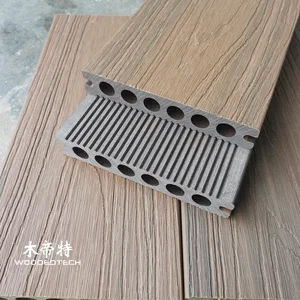 Las mejores cubiertas compuestas GD14023 cuentan con una superficie de extrusión de co de una sola cara con una estructura clásica de agujero redondo para aplicaciones al aire libre
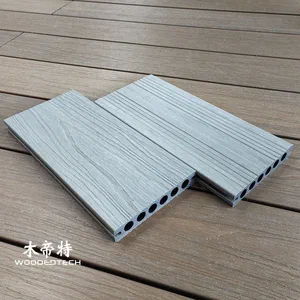 Las tablas de cubierta de madera compuesta extruida antigua GD13823-3 Co Extruso con agujeros redondos están disponibles en stock en longitudes de 3 metros durante todo el año