
Técnicas de fabricación para compuestos de matriz polimérica (PMC): una guía
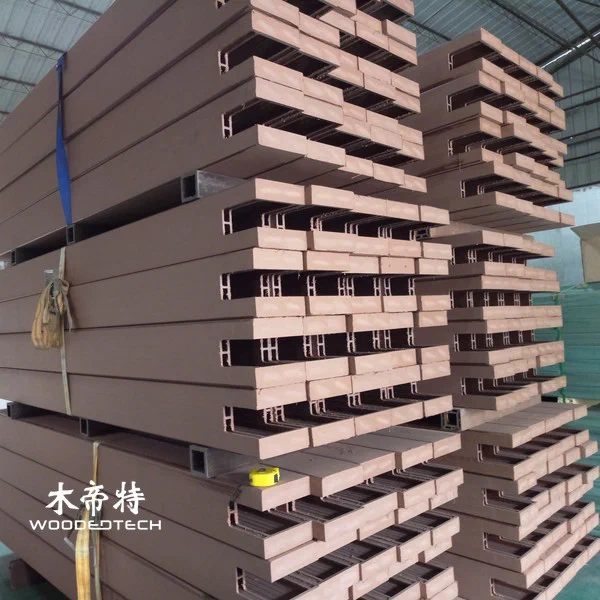
Los materiales compuestos de matriz polimérica (PMC) son materiales de ingeniería fabricados combinando una resina polimérica con materiales de refuerzo para lograr características específicas de resistencia, durabilidad y rendimiento.En la fabricación de WPC al aire libre, el proceso de extrusión desempeña un papel central en la producción de perfiles consistentes para cubiertas, revestimientos de paredes, cercas y otras aplicaciones exteriores.La comprensión de cada etapa de producción ayuda a los fabricantes a mejorar la calidad del producto, reducir el desperdicio y mantener un rendimiento estable de la cadena de suministro.
Entendiendo la fabricación compuesta de matriz de polímero
Los materiales compuestos de matriz polimérica combinan una matriz a base de polímero con materiales de refuerzo tales como fibras de madera, cargas minerales o fibras sintéticas.El material compuesto de plástico de madera (WPC) es un ejemplo común, típicamente fabricado utilizando termoplásticos tales como HDPE, PVC o PP combinados con harina de madera y aditivos funcionales.
La matriz polimérica une los materiales de refuerzo, mientras que los rellenos influyen en la rigidez, la estabilidad dimensional, la textura y el coste.Los aditivos como los agentes de acoplamiento, lubricantes, antioxidantes y estabilizadores UV ayudan a mejorar el procesamiento y el rendimiento en exteriores.
Para los productos WPC al aire libre, la formulación debe equilibrar varios factores:
- Resistencia mecánica y resistencia al impacto
- Resistencia a la humedad y estabilidad dimensional
- Resistencia a los rayos UV y retención de color
- Procesamiento de la fluidez y estabilidad de extrusión
- Aspecto superficial y durabilidad a largo plazo
Una formulación consistente es el punto de partida para una producción fiable.
Material Mezcla y granulación
La primera etapa de producción consiste en preparar y mezclar materias primas.La harina de madera debe tener un tamaño de partícula controlado y contenido de humedad antes de mezclar.El exceso de humedad puede causar burbujas, defectos superficiales y una unión débil durante la extrusión.
Los fabricantes suelen utilizar mezcladores en caliente de alta velocidad para distribuir polímeros, fibras de madera y aditivos de manera uniforme.La temperatura y el tiempo de mezcla deben ser controlados para evitar la degradación prematura mientras se garantiza una dispersión suficiente.
Después de la mezcla en caliente, el material puede entrar en un mezclador de enfriamiento para reducir su temperatura y evitar la aglutinación.Dependiendo de la línea de producción y la formulación, los fabricantes pueden usar alimentación directa en polvo o granulación antes de la extrusión.
La granulación convierte el compuesto mezclado en gránulos uniformes, haciendo que la alimentación del material sea más estable y mejorando la consistencia durante la producción.Sin embargo, el proceso de granulación debe ser cuidadosamente controlado para evitar la exposición excesiva al calor, la mala dispersión o la absorción de humedad.
Control de temperatura de extrusión
La extrusión es el proceso central en la fabricación de WPC al aire libre.El compuesto preparado entra en una extrusora de un solo tornillo o de doble tornillo, donde el calor y la cizalladura mecánica ablandan el polímero y distribuyen las fibras de madera a través de la masa fundida.
Los ajustes de temperatura dependen del tipo de polímero, la formulación, la configuración del tornillo y el diseño del producto.Cada zona de calentamiento necesita un control independiente para mantener un flujo de material estable.
Las consideraciones típicas de procesamiento incluyen:
- Zona de alimentación: Mantener la alimentación de material liso sin ablandamiento prematuro.
- Zona de compresión: Promover la fusión y la mezcla uniforme de material.
- Zona de dosificación: Mantener una presión de fusión y salida constantes.
- Zona de troquel: Mantenga el material suficientemente fluido para una formación de perfil precisa.
Las temperaturas excesivas pueden causar degradación de la fibra de madera, decoloración, olores desagradables y rendimiento mecánico reducido.Las temperaturas que son demasiado bajas pueden resultar en una plastificación deficiente, alta presión de extrusión, superficies rugosas y salida inestable.
Los ingenieros de extrusión experimentados monitorean la temperatura de fusión, la velocidad del tornillo, la carga del motor, la presión y la velocidad de producción juntos en lugar de depender solo de los ajustes de la zona de calentamiento.
Diseño de moho y formación de perfiles
La matriz de extrusión determina la forma final de la sección transversal y la precisión dimensional de los productos WPC.Para tableros de cubierta, paneles de pared y perfiles huecos, el diseño del molde debe tener en cuenta el flujo de material, el grosor de la pared, las cavidades internas y el comportamiento de enfriamiento.
Un molde bien diseñado proporciona una distribución equilibrada de material en todo el perfil.El flujo desigual puede crear diferencias en el grosor de la pared, la tensión interna, los defectos superficiales y la variación dimensional.
Los factores de diseño de moldes importantes incluyen:

- Geometría de canal de troquel y resistencia al flujo
- Distribución de fusión a través de secciones huecas y sólidas
- Consistencia de espesor de pared
- Ventilación y control de presión
- Compatibilidad con la formulación WPC seleccionada
Para los tableros de cubierta huecos, las estructuras de soporte internas y las disposiciones de cavidades deben proporcionar una rigidez suficiente sin aumentar innecesariamente el consumo de material.
La calibración del molde es igualmente importante.los fabricantes deben realizar pruebas, inspeccionar las dimensiones del perfil y ajustar los ajustes del troquel antes de aprobar la producción en masa.
Calibración de enfriamiento y estabilidad dimensional
Después de salir del dado, el perfil WPC caliente entra en un sistema de calibración y refrigeración.La calibración al vacío ayuda a mantener la forma y las dimensiones requeridas, mientras que el enfriamiento controlado por agua reduce la temperatura del material y estabiliza el perfil.
La velocidad de enfriamiento debe coincidir con la salida de extrusión.Si el enfriamiento es demasiado rápido, se puede desarrollar un estrés interno, lo que aumenta el riesgo de deformación, agrietamiento o contracción desigual.La insuficiencia de enfriamiento puede causar deformación durante la tracción, el corte y el apilamiento.
Los ingenieros deben prestar especial atención a:
- Presión de vacío y precisión de calibración
- Temperatura y circulación del agua de refrigeración
- Velocidad de desconexión y sincronización
- Rectitud de perfil y espesor de pared
- Encogimiento después del enfriamiento
La calibración de enfriamiento estable es especialmente importante para los tableros de cubiertas WPC al aire libre largos, donde incluso pequeñas diferencias dimensionales pueden afectar la instalación y la alineación de las juntas.
Tratamiento de superficie y acabado de productos
El tratamiento superficial le da a los productos WPC su apariencia final y puede mejorar el rendimiento funcional.Las técnicas de acabado comunes incluyen lijado, cepillado, estampado en relieve, combinaciones de lijado-texturización y coextrusión.
El cepillado mecánico crea una textura más natural similar a la madera, mientras que el estampado produce patrones de grano decorativos.Estos procesos deben sincronizarse con el movimiento del perfil para evitar patrones inconsistentes o daños en la superficie.
La tecnología de coextrusión añade una capa de polímero protector alrededor del núcleo de WPC.Esta capa externa puede mejorar la resistencia a la tinción, la humedad, la exposición a los rayos UV y el desgaste de la superficie, dependiendo del material de la tapa y la formulación.
Después del tratamiento superficial, los productos se someten a corte, inspección dimensional, controles de apariencia y embalaje.El embalaje protector es importante durante el almacenamiento y el transporte para evitar arañazos, contaminación y deformación.
Problemas comunes de producción y control de calidad
Incluso las fábricas de WPC bien equipadas pueden experimentar problemas de producción causados por la variación de la materia prima, los parámetros de procesamiento incorrectos o el desgaste del equipo.
Los temas comunes incluyen:
- Burbujas superficiales: A menudo asociadas con la humedad excesiva de la materia prima o la ventilación inadecuada.
- Superficies rugosas: Puede resultar de una plastificación deficiente, lubricación inadecuada o flujo de fusión inestable.
- Deformación del perfil: Comúnmente vinculada a un enfriamiento desigual, estrés interno o velocidad de desconexión inconsistente.
- Variación de color: Puede ser causada por dispersión de aditivos inconsistentes, diferencias de materia prima o degradación térmica.
- Baja resistencia mecánica: Puede indicar una mala unión de fibra-polímero, formulación incorrecta o procesamiento inadecuado.
- Inconsistencia dimensional: A menudo resulta de una presión de extrusión inestable, equipo de calibración desgastado o velocidad de tracción incorrecta.
Un sistema de inspección confiable debe incluir mediciones dimensionales, pruebas de densidad, pruebas de absorción de agua, evaluación de resistencia al impacto, pruebas de resistencia a la flexión e inspección de apariencia.Los productos para exteriores también deben someterse a las evaluaciones UV y de meteorización adecuadas.
Los fabricantes deben registrar los parámetros de producción y los resultados de la inspección por lotes.Esto facilita la identificación de defectos recurrentes, la traza de variaciones de materia prima y el mantenimiento de una calidad de producto consistente en grandes pedidos.
Para los compradores internacionales, la comprensión del proceso de fabricación proporciona una base práctica para evaluar a un proveedor de WPC.Una fábrica capaz debe demostrar el control sobre la preparación de la materia prima, la tecnología de extrusión, la calibración del molde, el acabado de la superficie y la inspección final.Estas capacidades de producción influyen directamente en la consistencia del producto, la fiabilidad de la entrega y el rendimiento a largo plazo de los productos compuestos plásticos de madera para exteriores.
Artículos relacionados
 Bloque de madera de plástico: aplicaciones industriales, beneficios y selección de materiales
 Soluciones de madera compuesta: aplicaciones industriales, beneficios y tendencias de mercado
 WPC Pros and Cons: Una guía completa para aplicaciones industriales
 WPC MPC: Aplicaciones industriales, estándares de rendimiento y beneficios clave
Productos relacionados
 Los tableros compuestos GD13823-3 para la cubierta están disponibles en múltiples colores de stock con longitudes de 3 metros y entrega de una sola pieza
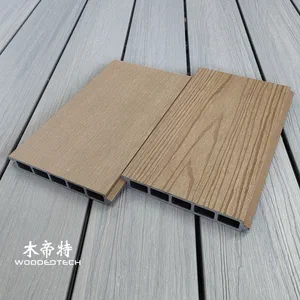 3DGL18024 WPC Longboard Fence Cuenta Con La Textura De Grano De Madera De Teca En Recrudencia 3D Extruida Premium Co Con Fibras De Madera Natural Realistas
 La clásica hoja de madera de madera roja D14025-4 WPC cuenta con un diseño de grano de madera plano 2D atemporal que sigue siendo popular después de veinte años