
WPC Co-Extrusionstechnologie: Vorteile, Anwendungen und industrielle Fertigungstrends
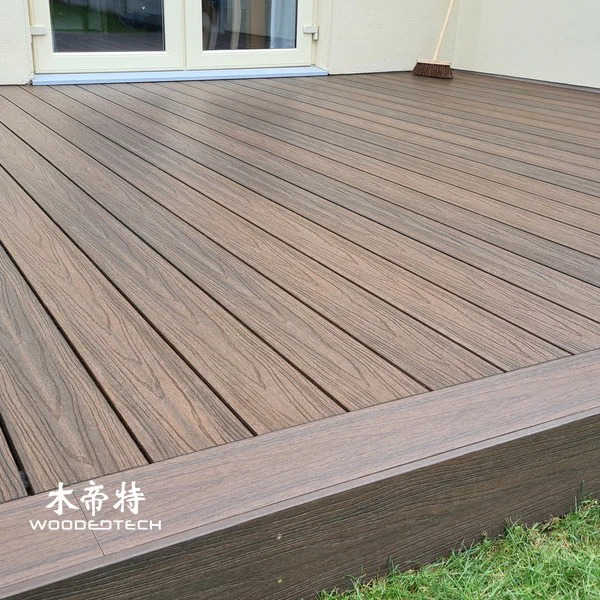
Die WPC-Coextrusionstechnologie kombiniert einen Holz-Kunststoff-Verbundwerkstoff (WPC)-Kern mit einer schützenden Polymer-Außenschicht, um langlebige, witterungsbeständige Baustoffe herzustellen.Im Gegensatz zur herkömmlichen einschichtigen Extrusion schafft dieser Prozess eine funktionelle Oberfläche, die die Feuchtigkeitsbeständigkeit, den UV-Schutz, die Kratzfestigkeit und die Farbstabilität verbessert.Es wird zunehmend in Außenterrassen, Wandverkleidungen, Zäunen und Architekturprofilen verwendet, bei denen langfristige Leistung und geringe Wartung wichtig sind.
1.Wie WPC Co-Extrusionstechnologie funktioniert
Die WPC-Coextrusion ist ein Herstellungsverfahren, bei dem zwei oder mehr Materialströme gleichzeitig durch eine speziell entwickelte Coextrusionsdüse extrudiert werden.Die Hauptextrusionslinie erzeugt den strukturellen WPC-Kern, während eine sekundäre Extrusionslinie eine schützende Polymerschicht liefert, die üblicherweise aus HDPE oder einer anderen kompatiblen thermoplastischen Formulierung besteht.
Der Kern besteht typischerweise aus Holzmehl, recyceltem oder reinem Kunststoff, Kupplungsmitteln, Schmiermitteln, Stabilisatoren und Verarbeitungsadditiven.Die äußere Kappenschicht verwendet eine leistungsfähigere Polymerformulierung mit UV-Stabilisatoren, Pigmenten und anderen funktionellen Additiven.Beide Schichten verbinden sich während der Extrusion und bilden ein einheitliches Profil, ohne dass ein separates Beschichtungsverfahren erforderlich ist.
Der Hauptvorteil ist die Kombination von Strukturfestigkeit und Oberflächenschutz.Der WPC-Kern bietet Steifigkeit und Dimensionsstabilität, während die äußere Schicht vor Feuchtigkeitseindringen, Flecken, Verblassen und alltäglichem Oberflächenverschleiß schützt.Damit eignet sich die Coextrusion besonders für anspruchsvolle Außenumgebungen.
2.Kompletter WPC Co-Extrusionsherstellungsprozess
# Materialmischung und Vorbereitung
Die konsequente Rohstoffaufbereitung ist für eine stabile Extrusion unerlässlich.Holzmehl muss eine kontrollierte Partikelgröße und Feuchtigkeitsgehalt aufweisen, da übermäßige Feuchtigkeit Blasen, Oberflächendefekte und instabile Leistungen verursachen kann.Trocknungsgeräte werden häufig verwendet, um Feuchtigkeit vor dem Compoundieren zu reduzieren.
Die Haupt-WPC-Formulierung kombiniert Holzmehl, thermoplastisches Harz, Kupplungsmittel, Gleitmittel und Stabilisatoren.Additive Proportionen hängen von den erforderlichen mechanischen Eigenschaften, Verarbeitungseigenschaften und der beabsichtigten Anwendung ab.
Die Cap-Layer-Formulierung wird separat hergestellt.Es enthält im Allgemeinen ein witterungsbeständiges Polymer, Farbmasterbatch, UV-Absorber, Antioxidantien und andere funktionelle Zusatzstoffe.Die beiden Formulierungen müssen kompatible Verarbeitungstemperaturen und eine ausreichende Grenzflächenhaftung aufweisen, um eine Delaminierung zu verhindern.

Hochgeschwindigkeits-Schwarm- und Kaltmischgeräte helfen, Additive gleichmäßig zu verteilen und eine gleichbleibende Materialqualität zu erhalten.Genaues Chargen und Temperaturüberwachung sind wichtig, um Unterschiede zwischen den Produktionschargen zu reduzieren.
Pelletierung und Material Compoundierung
Nach dem Mischen können die Kern- und Kappenmaterialien je nach Herstellungslinienkonfiguration getrennte Compoundier- und Granulierungsverfahren durchlaufen.Ein Doppelschneckenextruder wird häufig verwendet, um eine gleichmäßige Dispersion von Holzmehl, Polymer und Additiven zu erreichen.
Während der Compoundierung durchläuft das Material kontrollierte Heiz-, Misch- und Förderzonen.Anschließend wird das zusammengesetzte Material abgekühlt und zu Granulaten granuliert, die für die nachfolgende Extrusion geeignet sind.
Konsistente Pelletgröße, Feuchtigkeitsgehalt und Materialzusammensetzung tragen dazu bei, stabile Fütterungsraten aufrechtzuerhalten.Für Hersteller, die Direktextrusion ohne Granulierung verwenden, kann die vorbereitete Mischung direkt in den Produktionsextruder eingespeist werden, sofern die Ausrüstung für diesen Prozess ausgelegt ist.
Co-Extrusionstemperaturregelung
Die Temperaturregelung ist einer der wichtigsten Faktoren bei der WPC-Coextrusion.Das Kernmaterial und die Schutzkappenschicht müssen unter Beibehaltung einer guten Verklebung und Vermeidung von thermischem Abbau geeignete Verarbeitungsbedingungen erreichen.
Eine typische Produktionslinie verwendet unabhängig gesteuerte Heizzonen für den Hauptextruder, den Sekundärextruder und die Coextrusionsdüse.Die Temperatureinstellungen hängen vom Polymertyp, Holzgehalt, Schneckenkonfiguration und Produktionsgeschwindigkeit ab.
Für viele HDPE-basierte WPC-Formulierungen liegen die Verarbeitungstemperaturen üblicherweise bei etwa 150-190 °C, obwohl das tatsächliche Betriebsfenster durch Materialversuche ermittelt werden muss.
Übermäßige Temperaturen können Holzabbau, Verfärbungen, unangenehme Gerüche und instabile Schmelzefluss verursachen.Unausreichende Temperaturen können zu einer schlechten Plastifizierung, ungleichmäßiger Extrusion und schwacher Verbindung zwischen Kern- und Kappenschichten führen.
Die Bediener sollten den Schmelzdruck, die Motorlast, die Schneckendrehzahl und die Temperaturschwankungen während der gesamten Produktion überwachen, anstatt sich nur auf die Einstellungen der Heizzonen zu verlassen.
Co-Extrusionsform und Werkzeugdesign
Die Coextrusionsdüse bestimmt die endgültige Profilgeometrie und die Verteilung der Schutzaußenschicht.Seine internen Strömungskanäle müssen die Kern- und Kappenmaterialien in die richtigen Positionen führen, bevor sie die Matrize verlassen.
Gutes Werkzeugdesign erfordert eine ausgewogene Schmelzeverteilung, einen geeigneten Strömungswiderstand und eine gleichbleibende Deckschichtdicke.Schlechte Fließbilanz kann eine ungleichmäßige Oberflächenabdeckung, ein freiliegendes Kernmaterial oder einen übermäßigen Materialverbrauch erzeugen.
Für Außenterrassen und Wandverkleidungen müssen die Hersteller auch Profilstärke, hohle oder massive Strukturen, Verstärkungsrippen, Entwässerungsanforderungen und Maßtoleranzen berücksichtigen.
Eine richtig gestaltete Anlaufstelle sollte Totzonen und Materialansammlungen minimieren und gleichzeitig eine bequeme Reinigung und Anpassung ermöglichen.Dies ist besonders wichtig, wenn Hersteller mehrere Profilgrößen oder Farben auf derselben Extrusionslinie herstellen.
Kühlung, Kalibrierung und Oberflächenbehandlung
Nach dem Verlassen der Matrize tritt das heiße WPC-Profil in ein Vakuum-Kalibrierungs- und Kühlsystem ein.Die Kalibrierausrüstung behält die erforderlichen Abmessungen, Geradheit und Querschnittsgeometrie bei, während das Material allmählich verfestigt.
Die Kühlung muss gleichmäßig sein.Übermäßig schnelles Abkühlen kann innere Spannung, Oberflächenverzerrung oder dimensionale Instabilität verursachen.Eine unzureichende Kühlung kann beim Ziehen und Schneiden zu Biegen, Verformungen und ungenauen Abmessungen führen.
Sobald das Profil eine stabile Temperatur erreicht hat, steuert eine Abzugsmaschine die Zuggeschwindigkeit, gefolgt von einem automatischen Schneiden auf die erforderliche Länge.
Die Oberflächenbehandlung kann Prägung, Bürsten, Schleifen und Holzkorntexturierung umfassen.Diese Prozesse verbessern das Erscheinungsbild und bieten unterschiedliche Oberflächen für Außenanwendungen.Co-extrudierte Produkte können auch mit matten, strukturierten oder natürlichen Holzoberflächen hergestellt werden, je nach Kundenwunsch und Ausstattungskonfiguration.
3.Hauptvorteile und Anwendungen von WPC Co-Extrusion
Der größte Vorteil der Coextrusion ist der zusätzliche Schutz der äußeren Polymerschicht.Im Vergleich zu herkömmlichen nicht verkappten WPC-Produkten bieten ordnungsgemäß hergestellte co-extrudierte Profile im Allgemeinen eine bessere Beständigkeit gegen Färbung, Feuchtigkeitsbelastung, UV-Degradation und Oberflächenverschleiß.
Hauptvorteile sind:
- Verbesserte Wetterbeständigkeit: Die Schutzkappe hilft, die Auswirkungen von Regen, Sonnenlicht und wechselnden Außenbedingungen zu reduzieren.
- Bessere Fleckenbeständigkeit: Die äußere Schicht erleichtert die tägliche Reinigung und verhindert, dass gewöhnliche Verunreinigungen in die Oberfläche eindringen.
- Verbesserte Erscheinung: Hersteller können konsistentere Farben, realistische Holzkorntexturen und verschiedene Oberflächen bieten.
- Reduzierte Wartung: Schutzoberflächen können die Notwendigkeit für häufiges Lackieren, Versiegeln und andere Behandlungen reduzieren.
- Verlängerte Lebensdauer: Eine richtig formulierte und hergestellte Cap-Schicht hilft, das Aussehen und die Leistung des Produkts im Laufe der Zeit zu erhalten.
Häufige Anwendungen sind WPC-Außenterrassen, Bodenbeläge am Pool, Gartenstege, Balkonböden, Außenwandverkleidungen, Sichtschutz und dekorative Architekturprofile.Auch kommerzielle Landschaftsbauprojekte und öffentliche Außenräume profitieren von der Kombination aus Haltbarkeit und geringem Wartungsaufwand.
4.Häufige Produktionsprobleme und Lösungen
Selbst bei fortschrittlichen Extrusionsanlagen können Hersteller auf mehrere Produktionsherausforderungen stoßen.
| Produktionsproblem | Mögliche Ursache | Lösungsempfehlung |
|---|---|---|
| Cap-Layer-delamination | Schlechte Materialverträglichkeit oder unzureichende Verklebung | Polymerformulierung und Düsentemperatur optimieren |
| Ungleichmäßige Kappenstärke | Unsymmetrischer Schmelzefluss oder falsche Werkzeugausrichtung | Durchflusskanäle und Extrusionsleistung anpassen |
| Oberflächenblasen | Übermäßige Feuchtigkeit in Rohstoffen | Verbessern Trocknung und Materiallagerung |
| Profilbiegen | Ungleichmäßige Kühlung oder übermäßige Zugspannung | Optimierung der Kühl- und Abzugsgeschwindigkeit |
| Raue Oberflächenbeschaffenheit | Schlechte Plastifizierung oder instabile Materialzuführung | Temperatur, Schneckendrehzahl und Formulierung anpassen |
| Farbvariation | Inkonsistente Pigmentdispersion oder Temperaturschwankungen | Verbessern Sie die Misch- und Temperaturkontrolle |
| Dimensionsinstabilität | Unsachgemäße Kalibrierung oder Kühlung | Vakuumeinstellungen und Kühlbedingungen anpassen |
Die Produktionsqualität sollte während des gesamten Herstellungsprozesses überwacht werden.Wichtige Inspektionselemente sind die Dicke der Kappenschicht, die Profilabmessungen, die Schlagzähigkeit, die Wasseraufnahme, die Farbkonsistenz, die Haftfestigkeit und die Witterungsbeständigkeit.
Hersteller sollten auch standardisierte Produktionsparameter festlegen und Chargendatensätze führen, um die Ursachen wiederkehrender Defekte zu identifizieren.
5.Industrielle Fertigungstrends und zukünftige Entwicklung
Die WPC-Coextrusionstechnologie bewegt sich auf eine höhere Automatisierung, eine verbesserte Materialeffizienz und eine fortschrittlichere Oberflächenleistung zu.Hersteller investieren in Präzisions-Dissionssysteme, intelligente Temperaturregler, automatische Dickenüberwachung und integrierte Extrusionslinien, um die Produktionskonsistenz zu verbessern.
Die Materialentwicklung ist ein weiterer wichtiger Trend.Recycelte Polymere, verantwortungsbewusst bezogene Holzfasern, verbesserte Kupplungsmittel und effektivere UV-Stabilisatoren helfen Herstellern, Produkte mit besserer Umweltverträglichkeit und Outdoor-Leistung zu entwickeln.
Auch auf den internationalen Märkten gewinnt die kundenspezifische Produktentwicklung zunehmend an Bedeutung.Käufer schauen über Standard-Decksprofile hinaus und fordern spezifische Farben, Texturen, Abmessungen, Oberflächenbeschaffenheiten und mechanische Eigenschaften.Flexible Co-Extrusionsanlagen ermöglichen es Herstellern, verschiedene Produktstrukturen zu entwickeln und gleichzeitig eine gleichbleibende Produktionsqualität beizubehalten.
Für WPC-Hersteller ist der Schlüssel zur erfolgreichen Co-Extrusion nicht einfach das Hinzufügen einer schützenden äußeren Schicht.Es erfordert eine koordinierte Kontrolle der Materialformulierung, Compoundierung, Extrusionstemperatur, Werkzeugdesign, Kühlung und Oberflächenveredelung.Hersteller, die stabile Verarbeitungsbedingungen und zuverlässige Qualitätskontrollsysteme etablieren, können höherwertige Outdoor-Verbundprodukte herstellen und effektiver auf sich ändernde Bau- und Landschaftsmarktanforderungen reagieren.
Ähnliche Artikel

Ähnliche Produkte
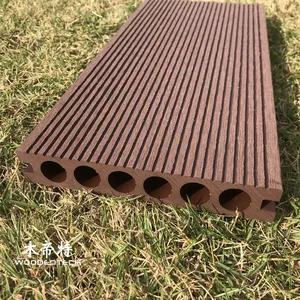
 Das GD14622 Decking in WPC verfügt über ein klassisches Round Hole Co Extrusion Design, das seit Jahren beliebt ist
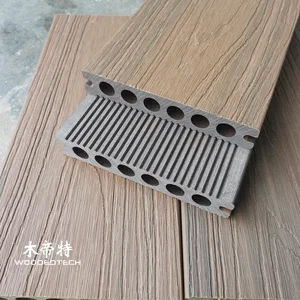 Die GD14023 Best Composite Decks verfügen über eine einseitige Co-Extrusionsfläche mit einer klassischen Rundlochstruktur für Anwendungen im Freien
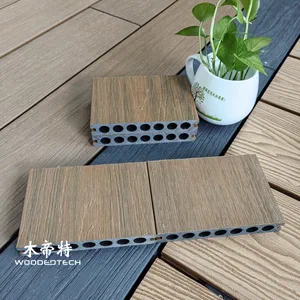
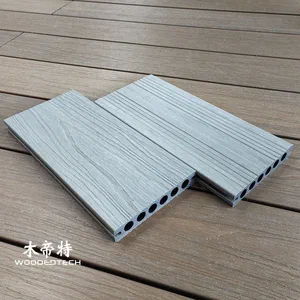 Antikes Holz GD13823-3 Co Extrudierte zusammengesetzte Holz-Decking-Boards mit runden Löchern sind auf Lager in 3 Meter Längen Jahr ganz verfügbar