
Herstellungstechniken für Polymer Matrix Composites (PMCs): A Guide
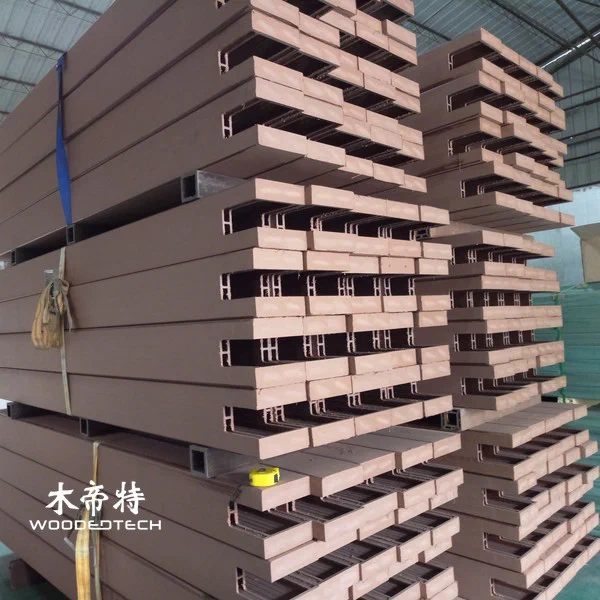
Polymermatrix-Verbundwerkstoffe (PMCs) sind technische Materialien, die durch die Kombination eines Polymerharzes mit Verstärkungsmaterialien hergestellt werden, um spezifische Festigkeit, Haltbarkeit und Leistungseigenschaften zu erreichen.In der Outdoor-WPC-Herstellung spielt der Extrusionsprozess eine zentrale Rolle bei der Herstellung konsistenter Profile für Decking, Wandverkleidung, Zäune und andere Außenanwendungen.Das Verständnis jeder Produktionsstufe hilft Herstellern, die Produktqualität zu verbessern, Abfall zu reduzieren und eine stabile Lieferkettenleistung aufrechtzuerhalten.
Polymermatrix Composite Manufacturing verstehen
Polymermatrix-Verbundwerkstoffe kombinieren eine Matrix auf Polymerbasis mit Verstärkungsmaterialien wie Holzfasern, mineralischen Füllstoffen oder synthetischen Fasern.Holzkunststoff-Verbundwerkstoff (WPC) ist ein häufiges Beispiel, das typischerweise mit Thermoplasten wie HDPE, PVC oder PP in Kombination mit Holzmehl und funktionellen Additiven hergestellt wird.
Die Polymermatrix bindet die Verstärkungsmaterialien miteinander, während die Füllstoffe die Steifigkeit, die Dimensionsstabilität, die Textur und die Kosten beeinflussen.Additive wie Kupplungsmittel, Gleitmittel, Antioxidantien und UV-Stabilisatoren verbessern die Verarbeitung und Leistung im Freien.
Bei Outdoor-WPC-Produkten muss die Formulierung mehrere Faktoren ausgleichen:
- Mechanische Festigkeit und Schlagfestigkeit
- Feuchtigkeitsbeständigkeit und Dimensionsstabilität
- UV-Wirkstoff und Farbbeständigkeit
- Verarbeitung von Fluidität und Extrusionsstabilität
- Oberflächenbild und langfristige Haltbarkeit
Eine konsequente Formulierung ist der Ausgangspunkt für eine zuverlässige Produktion.
Material-Mischen und Pelletieren
Die erste Produktionsstufe besteht in der Vorbereitung und dem Mischen von Rohstoffen.Holzmehl muss vor dem Mischen kontrollierte Partikelgröße und Feuchtigkeitsgehalt haben.Überscheinende Feuchtigkeit kann Blasen, Oberflächendefekte und schwache Bindung während der Extrusion verursachen.
Hersteller verwenden typischerweise Hochgeschwindigkeits-Hotmixer, um Polymere, Holzfasern und Additive gleichmäßig zu verteilen.Temperatur und Mischzeit müssen kontrolliert werden, um einen vorzeitigen Abbau zu verhindern und gleichzeitig eine ausreichende Dispersion zu gewährleisten.
Nach dem Warmmischen kann das Material in einen Kühlmischer eintreten, um seine Temperatur zu reduzieren und ein Verklumpen zu verhindern.Je nach Produktionslinie und Formulierung können Hersteller vor der Extrusion direkte Pulverzufuhr oder Granulierung verwenden.
Die Pelletierung wandelt die gemischte Verbindung in gleichmäßiges Granulat um, wodurch die Materialzufuhr stabiler wird und die Konsistenz während der Produktion verbessert wird.Der Granulierungsprozess muss jedoch sorgfältig kontrolliert werden, um übermäßige Hitzeeinwirkung, schlechte Dispersion oder Feuchtigkeitsaufnahme zu vermeiden.
Extrusionstemperaturregelung
Extrusion ist der Kernprozess in der Outdoor-WPC-Herstellung.Die vorbereitete Verbindung tritt in einen Einschnecken- oder Doppelschneckenextruder ein, bei dem Wärme und mechanische Scherung das Polymer erweichen und die Holzfasern in der gesamten Schmelze verteilen.
Die Temperatureinstellungen hängen vom Polymertyp, der Formulierung, der Schneckenkonfiguration und dem Produktdesign ab.Jede Heizzone benötigt eine unabhängige Kontrolle, um den stabilen Materialfluss aufrechtzuerhalten.
Typische Verarbeitungserschenken umfassen:
- Fütterungszone: Halten Sie die glatte Materialzufuhr ohne vorzeitige Erweichung.
- Kompressionszone: Fördern Sie das Schmelzen und die gleichmäßige Materialmischung.
- Dosierzone: Halten Sie konstanten Schmelzdruck und Leistung.
- Die-Zone: Halten Sie das Material ausreichend flüssig für eine genaue Profilbildung.
Übermäßige Temperaturen können Holzfaserabbau, Verfärbung, unangenehme Gerüche und verminderte mechanische Leistung verursachen.Zu niedrige Temperaturen können zu einer schlechten Plastifizierung, hohem Extrusionsdruck, rauen Oberflächen und instabiler Leistung führen.
Erfahrene Extrusionsingenieure überwachen Schmelzetemperatur, Schneckendrehzahl, Motorlast, Druck und Produktionsgeschwindigkeit zusammen, anstatt sich nur auf Heizzoneneinstellungen zu verlassen.
Formdesign und Profilbildung
Die Extrusionsdüse bestimmt die endgültige Querschnittsform und Maßhaltigkeit von WPC-Produkten.Für Deckingboards, Wandpaneele und Hohlprofile muss das Formendesign den Materialfluss, die Wandstärke, die Innenhöhlen und das Kühlverhalten berücksichtigen.
Eine gut gestaltete Form sorgt für eine ausgewogene Materialverteilung über das gesamte Profil.Ungleichmäßiger Fluss kann Unterschiede in der Wandstärke, der inneren Spannung, der Oberflächenfehler und der Dimensionsvariation verursachen.
Wichtige Formdesignfaktoren sind:

- Werkzeugkanalgeometrie und Strömungswiderstand
- Schmelzverteilung über Hohl- und Vollprofile
- Wandstärkenkonsistenz
- Entlüftung und Druckregelung
- Kompatibilität mit der ausgewählten WPC-Formulierung
Für Hohldeckplatten müssen innere Tragstrukturen und Hohlraumanordnungen eine ausreichende Steifigkeit bieten, ohne den Materialverbrauch unnötig zu erhöhen.
Die Formkalibrierung ist ebenso wichtig.Hersteller sollten Probeläufe durchführen, Profilabmessungen überprüfen und die Werkzeugeinstellungen anpassen, bevor die Massenproduktion genehmigt wird.
Kühlkalibrierung und Dimensionsstabilität
Nach dem Verlassen der Matrizen gelangt das heiße WPC-Profil in ein Kalibrier- und Kühlsystem.Die Vakuumkalibrierung hilft, die erforderliche Form und Abmessungen beizuhalten, während die kontrollierte Wasserkühlung die Materialtemperatur senkt und das Profil stabilisiert.
Die Kühlgeschwindigkeit muss der Extrusionsleistung entsprechen.Wenn die Kühlung zu schnell ist, kann sich innere Spannung entwickeln, was das Risiko von Verzug, Rissbildung oder ungleichmäßiger Schrumpfung erhöht.Eine unzureichende Kühlung kann beim Ziehen, Schneiden und Stapeln zu Verformungen führen.
Ingenieure sollten besonders darauf achten:
- Vakuumdruck und Kalibriergenauigkeit
- Kühlwassertemperatur und Kreislauf
- Abschleppgeschwindigkeit und Synchronisation
- Profilgeradheit und Wandstärke
- Schrumpfen nach dem Abkühlen
Die stabile Kühlkalibrierung ist besonders wichtig für lange WPC-Deckplatten im Außenbereich, bei denen selbst kleine Dimensionsunterschiede die Installation und die Fugenausrichtung beeinträchtigen können.
Oberflächenbehandlung und Produktbearbeitung
Die Oberflächenbehandlung verleiht WPC-Produkten ihr endgültiges Aussehen und kann die funktionelle Leistung verbessern.Übliche Veredelungstechniken umfassen Schleifen, Bürsten, Prägen, Schleifen-Texturing-Kombinationen und Coextrusion.
Das mechanische Bürsten schafft eine natürlichere holzähnliche Textur, während das Prägen dekorative Maserungsmuster erzeugt.Diese Prozesse müssen mit der Bewegung des Profils synchronisiert werden, um inkonsistente Muster oder Oberflächenschäden zu vermeiden.
Die Co-Extrusionstechnologie fügt eine schützende Polymerschicht um den WPC-Kern hinzu.Diese äußere Schicht kann die Beständigkeit gegen Färbung, Feuchtigkeit, UV-Belastung und Oberflächenverschleiß verbessern, abhängig vom Kappenmaterial und der Formulierung.
Nach der Oberflächenbehandlung werden Produkte geschnitten, dimensioniert, überprüft, und verpackt.Schutzverpackungen sind wichtig bei der Lagerung und beim Transport, um Kratzer, Verunreinigungen und Verformungen zu vermeiden.
Häufige Produktionsprobleme und Qualitätskontrolle
Selbst gut ausgestattete WPC-Fabriken können Produktionsprobleme haben, die durch Rohstoffschwankungen, falsche Verarbeitungsparameter oder Geräteverschleiß verursacht werden.
Häufige Themen sind:
- Oberflächenblasen: Oft mit übermäßiger Rohstofffeuchtigkeit oder unzureichender Belüftung verbunden.
- Raue Oberflächen: Kann durch schlechte Plastifizierung, ungeeignete Schmierung oder instabilen Schmelzefluss entstehen.
- Profilverzerrung: Allgemein verbunden mit ungleichmäßiger Kühlung, innerer Belastung oder inkonsistenter Abflussgeschwindigkeit.
- Farbabweichung: Kann durch inkonsistente additive Dispersion, Rohstoffunterschiede oder thermischen Abbau verursacht werden.
- Niedrige mechanische Festigkeit: Kann auf eine schlechte Faser-Polymer-Verklebung, falsche Formulierung oder unzureichende Verarbeitung hinweisen.
- Maßgerechte Inkonsistenz: Ergeht häufig auf instabilen Extrusionsdruck, abgenutzte Kalibriergeräte oder falsche Zuggeschwindigkeit.
Ein zuverlässiges Inspektionssystem sollte Maßmessungen, Dichteprüfung, Wasserabsorptionsprüfung, Schlagzähigkeitsbewertung, Biegefestigkeitsprüfungen und Erscheinungsbildprüfung umfassen.Outdoor-Produkte sollten auch geeigneten UV- und Bewitterungsbewertungen unterzogen werden.
Hersteller sollten Produktionsparameter und Inspektionsergebnisse nach Chargen erfassen.Dies erleichtert die Identifizierung wiederkehrender Defekte, die Verfolgung von Rohstoffschwankungen und die aufrechterhaltende gleichbleibende Produktqualität bei großen Aufträgen.
Für internationale Käufer bietet das Verständnis des Herstellungsprozesses eine praktische Grundlage für die Bewertung eines WPC-Lieferanten.Eine leistungsfähige Fabrik sollte die Kontrolle über die Rohstoffaufbereitung, die Extrusionstechnologie, die Formkalibrierung, die Oberflächenveredelung und die Endkontrolle demonstrieren.Diese Produktionskapazitäten beeinflussen direkt die Produktkonsistenz, die Lieferzuverlässigkeit und die langfristige Leistung von Holzkunststoff-Verbundprodukten im Freien.
Ähnliche Artikel
Ähnliche Produkte
 GD13823-3 Verbundplatten für Decking sind in mehreren Lagerfarben mit 3 Meter Längen und Einzelstücklieferung erhältlich
 3DGL18024 WPC Longboard Zaun verfügt über Premium Co Extrudierte 3D geprägte Teakholz-Getreinigungs-Textur mit realistischen natürlichen Holzfasern
 Die Klassische D14025-4 Rote Holz WPC Holzplatte Verfügt Über ein zeitloses 2D flaches Holzkorndesign, das nach zwanzig Jahren beliebt bleibt